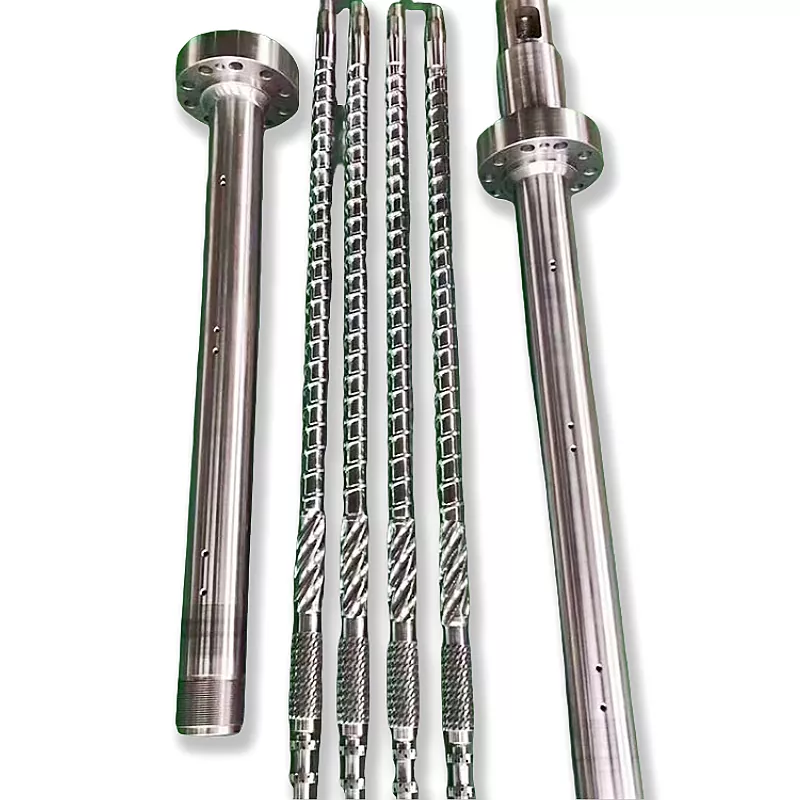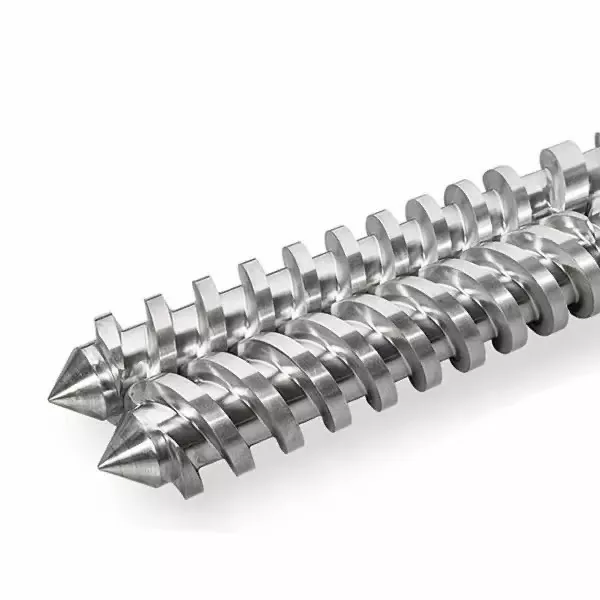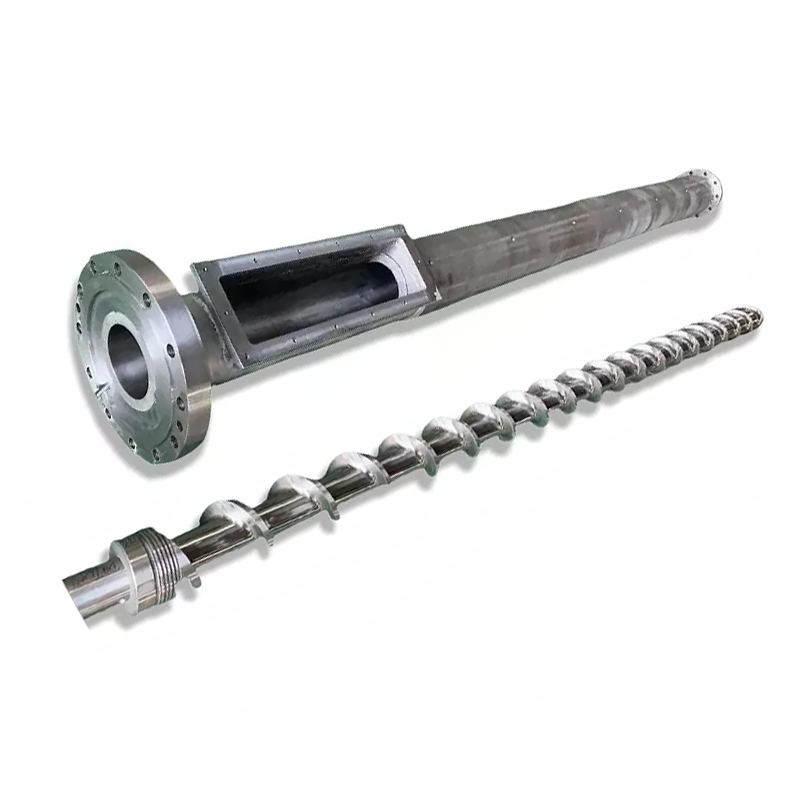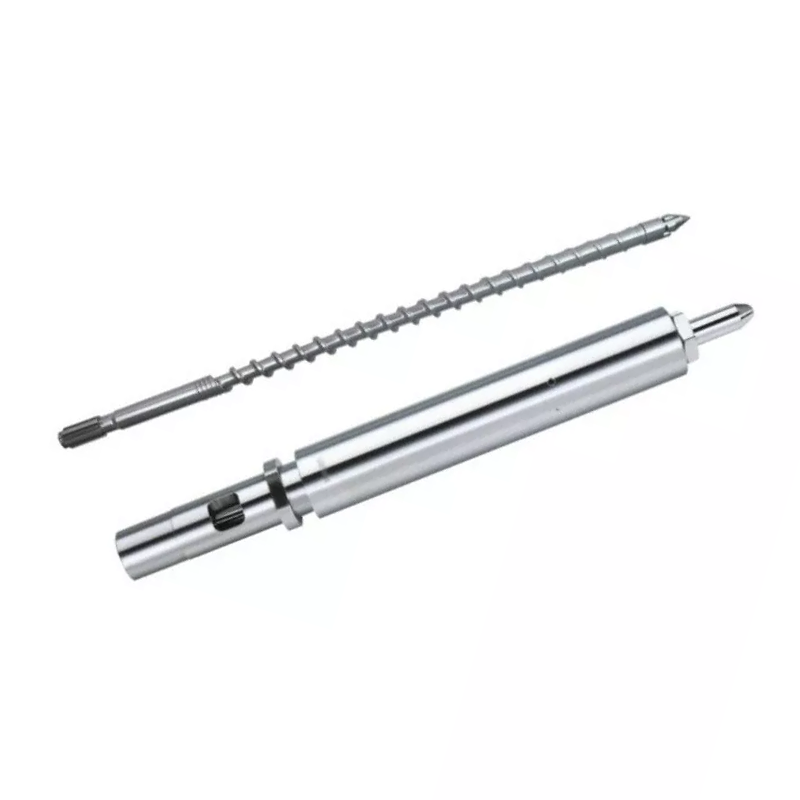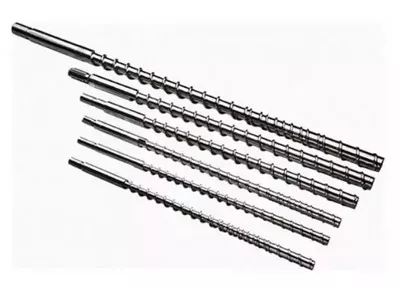
Tonbaril de vis de moulage par injectiondécide de la qualité de la fonte, de la consistance du shot et de la durée du cycle. Ci-dessous : comment sélectionner la géométrie et le traitement de surface de votre résine, comment entretenir l'ensemble et comment retracer un défaut jusqu'à la vis, le canon ou la bague de contrôle au lieu de le rechercher dans les réglages de la machine. Nos vis d'injection nitrurées 38CrMoAlA portent une couche nitrurée de 0,5 à 0,8 mm à 950-1 050 HV, conviennent au PE, au PP, au PS et à l'ABS et manipulent de la fibre de verre jusqu'à 30 %. Au-delà de cela, ou sur de la résine corrosive, l'alésage nécessite une pulvérisation d'alliage dur à 62 HRC. Si la sortie chute et les cycles s'étirent, lisez le tableau de dépannage avant de toucher un autre point de consigne.

Qu'est-ce qu'un baril à vis de moulage par injection ?
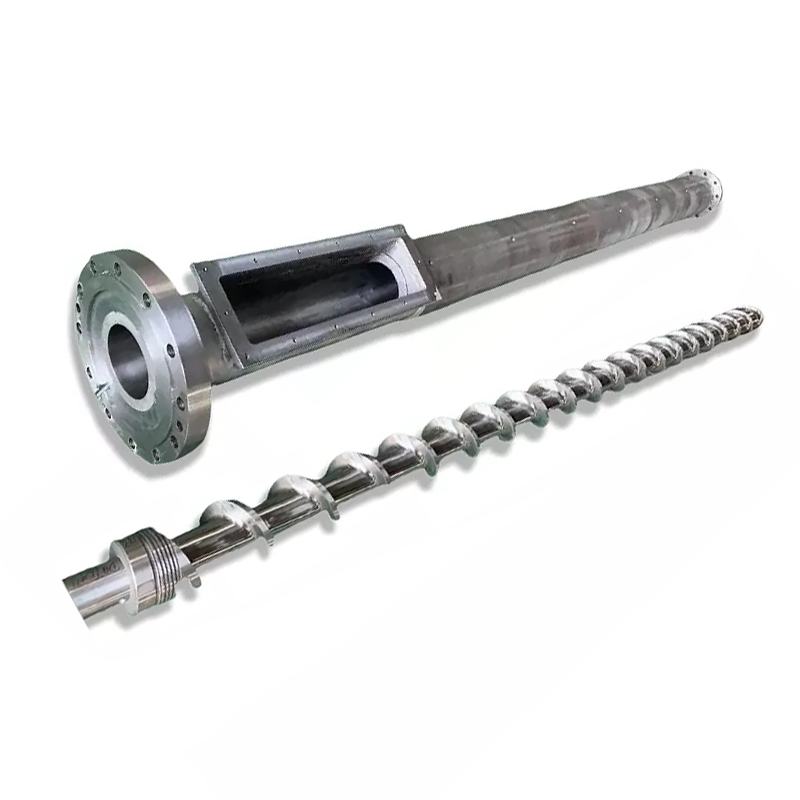
La vis et le cylindre forment l'unité de plastification de la machine de moulage par injection. Ensemble, ils prennent des granulés solides de la trémie, les font fondre, les mélangent pour obtenir une masse fondue uniforme, dosent une dose exacte et injectent cette dose dans le moule. Chaque pièce produite par votre machine passe par cette paire.
Les mouleurs remplacent les buses, règlent les moules et ajustent les températures pendant des semaines avant d'examiner l'unité de plastification. Cet ordre est à l’envers. Lorsque la vis ou le barillet s'usent, aucune consigne sur le contrôleur ne ramène le procédé.
Le rôle de la vis dans la plastification
La vis fait l'essentiel de la fusion, et non les bandes chauffantes. La chaleur du baril y contribue, mais le mécanisme de fusion dominant estchaleur de cisaillement: la vis entraîne le polymère contre la paroi chaude du cylindre, et le frottement génère de la chaleur à l'intérieur du matériau lui-même. C'est pourquoi la géométrie des vis modifie la température de fusion même lorsque vos points de consigne ne bougent pas.
La vis mesure également le tir. Il tourne pour plastifier, se rétracte à mesure que la matière fondue s'accumule devant la pointe, puis s'arrête. La distance à laquelle il est rétracté correspond à la taille de votre tir. Toute fonte qui fuit vers l'arrière au-dessus des vols ou au-delà de l'anneau de contrôle corrompt cette mesure.
Enfin, la vis injecte. Il arrête de tourner et avance comme un piston, forçant la fonte à travers la buse. Ce double rôle, rotatif et alternatif, sépare une vis d'injection d'une vis d'extrusion.
Le rôle du baril dans le transfert de chaleur et le confinement
Le canon est un récipient sous pression de précision avec un alésage chauffé. Il contient la pression d'injection, transfère la chaleur des bandes dans le polymère et constitue la paroi dure contre laquelle la vis cisaille le matériau.
Son alésage doit rester rond, droit et dimensionnellement étanche. Lorsque l'alésage devient surdimensionné, le jeu entre la vis et la paroi du canon augmente. La matière fondue s'écoule alors vers l'arrière au fil des vols au lieu d'avancer, et le taux de plastification diminue.
Le chauffage du baril est zoné, généralement l'alimentation, la compression et le dosage, chacun avec son propre contrôleur et son propre thermocouple. Un thermocouple dérivé dans une zone peut cuire des matériaux pendant des mois alors que l'affichage indique normal.
Comment la vis et le baril fonctionnent ensemble en tant que système
Les deux parties fonctionnent comme une paire appariée, et le nombre qui décrit la paire estjeu radial: la moitié de la différence entre le diamètre de l'alésage du canon et le diamètre du vol de vis.
Le dégagement est petit de par sa conception. La règle générale de l'industrie pour un nouvel ensemble est d'environ 0,001 pouce de jeu par côté pour chaque pouce de diamètre de vis. Sur une vis de 60 mm (environ 2,36 pouces), elle atterrit à près de 0,06 mm de chaque côté. Votre dessin de construction fait autorité et il doit toujours s'agir du numéro que vous comparez.
Ce petit écart fait un vrai travail. Cela force le polymère à se cisailler contre la paroi du canon au lieu de glisser. Doublez le jeu et le cisaillement s'affaiblit, la fusion ralentit, le rendement chute et la machine essaie de compenser avec de la chaleur dont elle ne devrait pas avoir besoin.
Le remplacement d’une seule pièce répare rarement une paire usée. Une nouvelle vis à l'intérieur d'un canon usé ne restaure que la moitié du jeu perdu, et le décalage use la nouvelle pièce plus rapidement qu'elle ne le devrait.
Anatomie d'une vis de moulage par injection
Une vis d'injection standard se divise en trois zones plus un ensemble de pointes. Chaque zone a une tâche à accomplir et chacune échoue d'une manière que vous pouvez reconnaître.
| Zone | Profondeur du canal | Emploi | À quoi ressemble l'échec |
|---|---|---|---|
| Alimentation | Profond | Récupérer les pellets, les acheminer vers l'avant | Transition, faim, alimentation irrégulière, récupération incohérente |
| Compression (transition) | Peu profond | Compacter et faire fondre le polymère contre la paroi du canon | Ne fond pas, mauvais mélange, cette zone s'use en premier |
| Mesure | Peu profond | Homogénéiser et pomper une fonte homogène | Variation de tir, pics de température |
| Pourboire et bague de contrôle | — | Étanchéité contre le reflux pendant l'injection | Dérive de la taille des tirs, tirs courts, perte de coussin |
Zone d'alimentation
Des canaux profonds récupèrent les pellets de la gorge de la trémie et les font avancer sous forme de solides. Cette zone ne fond pas beaucoup. Cela véhicule.
Les problèmes d’alimentation se font passer pour des problèmes de fonte. Si les pellets se bouchent dans la gorge ou si la section d'alimentation est trop chaude et que les pellets ramollissent et collent prématurément, la vis meurt de faim. Le temps de récupération varie et la taille du tir suit. Vérifiez le refroidissement de la gorge d'alimentation avant de blâmer la géométrie.
Zone de compression (transition)
Le chenal devient moins profond le long de cette section. Cette faible profondeur presse le polymère contre la paroi chaude du canon et génère la chaleur de cisaillement qui provoque la fusion.
La zone de compression est l’endroit où l’usure se concentre. La pression culmine ici et les charges abrasives sont ici les plus dures. Lorsque vous mesurez une vis usée, c’est ici que vous trouvez les chiffres en premier.
Zone de comptage
Des canaux peu profonds et à profondeur constante homogénéisent la matière fondue et la pompent vers l'avant à une pression constante. Cette zone détermine la cohérence d’un coup à l’autre.
L'usure de la zone de dosage se manifeste par une variation du tir et une augmentation de la température de fusion aux mêmes points de consigne. La vis travaille plus fort pour déplacer le même matériau.
Embout de vis, bague anti-retour et clapet anti-retour
L’ensemble bague anti-retour, parfois appelé clapet anti-retour, mérite plus d’attention qu’il n’en reçoit. Il se place à l'extrémité de la vis et effectue une seule tâche : pendant l'injection, il se scelle, de sorte que la matière fondue pénètre dans le moule au lieu de revenir sur la vis.
Lorsqu'il cesse de se sceller, vous obtenez une variation de la taille des tirs, des tirs courts et un coussin qui disparaît. Les mouleurs passent des semaines à ajuster la pression d’injection, le temps de maintien et la température. Rien de tout cela ne fonctionne, car la matière fondue s'échappe vers l'arrière au-delà d'un anneau usé.
Trois signaux pointent spécifiquement vers l’anneau de contrôle. Le coussin varie d'un coup à l'autre plutôt que de rester constant. Le poids du tir dérive tandis que la machine signale une récupération normale. Et un processus reproductible devient soudainement irrégulier sans changement de résine ou de réglage.
Paramètres géométriques des vis clés
Quatre chiffres décrivent une vis d'injection. Comprenez-les et le devis d’un fournisseur cessera d’être une boîte noire.
Rapport L/D : définition, formule et valeurs recommandées par résine
Rapport L/Dest la longueur utile de la vis divisée par son diamètre extérieur. Une vis 22 fois plus longue que large a un L/D de 22:1. La formule est simplement L divisé par D, et le rapport évolue avec la taille : une vis de 50 mm à 22 : 1 a une longueur utile de 1 100 mm.
L/D contrôle l’espace dont dispose la vis pour fondre, mélanger et homogénéiser. Plus longtemps donne plus de capacité de fusion et un meilleur mélange. Un temps de séjour plus court réduit le temps de séjour, ce qui protège les résines sensibles à la chaleur.
Les vis d'injection sont plus courtes que les vis d'extrusion. La vis prépare un tir à la fois plutôt que de pomper en continu, et le matériau reste dans le canon entre les tirs. DansMoulage par injection rapport L/DDans la pratique, la plupart des machines se situent entre 18:1 et 25:1, le rapport 20:1 à 22:1 étant courant sur les machines à usage général.
Les résines sensibles à la chaleur telles que le PVC privilégient l’extrémité la plus courte, de sorte que le matériau reste moins longtemps chaud. Les plastiques techniques qui nécessitent une fusion complète privilégient l’extrémité la plus longue. Notre guide du ratio L/D couvre les compromis en profondeur.
Taux de compression : comment il affecte la chaleur de cisaillement et la qualité de la fonte
Taux de compressioncompare la profondeur du canal dans la zone d'alimentation à la profondeur du canal dans la zone de mesure. Une vis avec un canal d'alimentation trois fois plus profond que son canal de dosage a un taux de compression de 3:1.
Le taux de compression définit la force avec laquelle la vis travaille le matériau. Une compression plus élevée signifie plus de cisaillement, plus de chaleur mécanique et une fusion plus agressive. Une compression plus faible traite le polymère en douceur.
Faites-le correspondre à la résine et non à une préférence pour un nombre plus grand. Les polyoléfines à faible viscosité nécessitent un cisaillement positif pour fondre proprement. Les résines sensibles à la chaleur telles que le PVC, le PC et le POM se dégradent sous l'effet du cisaillement, ce que le PE ignorerait. Notre guide des taux de compression fonctionne à travers les plages.
Profondeur de vol, largeur de canal et leur impact sur la sortie
Le taux de compression est un rapport, et deux vis ayant le même rapport peuvent se comporter différemment. Les profondeurs absolues comptent.
Un canal de dosage profond déplace plus de matériau par tour, augmentant le taux de plastification, mais il mélange moins complètement et produit une masse fondue moins uniforme. Un canal de dosage peu profond mélange mieux et fournit une température plus constante, avec un débit par tour inférieur.
La largeur de vol et l'angle d'hélice affectent l'efficacité du transport et le cisaillement que le matériau voit à l'atterrissage. Il s'agit de détails de conception que vous spécifiez en décrivant votre processus à un concepteur de vis, et non de chiffres que vous devez choisir dans un tableau.
Relation entre le diamètre de la vis et la taille du tir
Le diamètre de la vis définit la capacité de tir de la machine. Une vis plus grosse déplace plus de volume par millimètre de déplacement vers l'avant, ce qui permet d'obtenir un tir plus gros.
La règle pratique est une bande de confort et non une limite stricte. Exécutez un tir qui utilise une petite fraction de la capacité du canon et le matériau reste trop longtemps dans le canon, subissant la chaleur et se dégradant. Fonctionnez à pleine capacité et vous perdez le coussin nécessaire à un emballage cohérent.
La plupart des mouleurs ciblent un tir quelque part au milieu de la plage utilisable du canon. Si votre pièce se trouve en dehors de cette bande, la solution correcte est un diamètre de vis différent, et non un réglage de machine plus dur.
Voici notre tableau des dimensions publié, qui montre comment la capacité de tir suit la taille des vis et du canon sur toute la gamme que nous construisons. Utilisez-le pour localiser votre machine ou pour vérifier le diamètre qu'un fournisseur vous propose.
| Tir (g) | Ø de vis × longueur (mm) | Ø du canon × longueur (mm) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60-125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125-160 | Φ40 × 980 | Φ95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80-125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125-200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300 à 600 | Φ110 × 2600 | Φ256 × 2590 |
| 400 à 1 000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1 000 à 1 500 | Φ160 × 3500 | Φ270 × 3200 |
| 13h00-25h00 | Φ170 × 3415 | Φ317 × 3380 |
Deux choses à en lire. La capacité de tir augmente avec le diamètre, comme l'exige la physique. Et le diamètre extérieur du canon augmente avec lui, c'est pourquoi une vis plus grande n'est jamais une mise à niveau gratuite : il s'agit d'une classe de taille de machine différente.
Types de vis de moulage par injection : de laquelle avez-vous besoin ?
Cinq familles de vis couvrent presque toutes les applications d'injection. La bonne solution dépend de votre résine et des exigences de votre pièce.
| Type de vis | Ce que ça fait | Idéal pour | Faiblesse |
|---|---|---|---|
| Usage général (GP) | Vol unique, trois zones standards | PE, PP, PS, ABS, la plupart des résines courantes | Compromettre la géométrie ; aux prises avec des résines exigeantes |
| Barrière | Le deuxième vol sépare le lit solide du bassin de fonte | Meilleure fusion, rendement plus élevé, pièces sensibles non fondues | Coûte plus cher ; exagération sur les résines faciles |
| Mélange / composition | Ajoute des sections de mixage Maddock ou Pin | Mélange maître de couleur, composés chargés, pièces sensibles aux traces | Cisaillement supplémentaire ; mauvais pour les résines sensibles à la chaleur |
| Ventilé (à deux étages) | La zone de décompression et l'orifice de ventilation évacuent les substances volatiles | Résines hygroscopiques où le séchage est peu pratique | Complexe; l'évent peut baver s'il ne correspond pas |
| Spécifique au PVC | Faible compression, surfaces polies, pas de points morts | PVC rigide et souple | Construit sur mesure ; ce n'est pas une vis à usage général |
Vis à usage général (GP) : la plus courante, la meilleure pour ?
La vis GP est un compromis, et un bon compromis. Il fonctionne de manière acceptable en PE, PP, PS et ABS, ce qui couvre la plupart des moulages de base. Les constructeurs de machines l'expédient en standard car il s'agit de la valeur par défaut la plus sûre lorsqu'ils ne savent pas ce que vous allez exécuter.
Le compromis vous coûte cher lorsque la résine devient exigeante. Une vis GP sur nylon chargé de verre s'use rapidement. Une vis GP sur PVC rigide dégrade le matériau. Une vis GP poussée pour un rendement maximal sur une pièce à paroi mince fournit des produits infondus. Lorsque l’un de ces éléments décrit votre processus, une vis spécialement conçue se rentabilise uniquement en ferraille.
Vis de barrière : meilleure séparation et homogénéité de la matière fondue
Une vis barrière ajoute un deuxième vol à travers la zone de fusion. Ce vol sépare physiquement les pastilles solides restantes de la masse fondue déjà formée et maintient les solides pressés contre la paroi chaude du canon où ils continuent de fondre.
Sans barrière, les particules solides se cachent à l’intérieur du bassin de fusion, isolées du mur, et peuvent survivre jusqu’à la buse en ne fondant pas. Avec un seul, la fusion se termine de manière plus complète et plus cohérente.
Le résultat est une meilleure uniformité de fusion à rendement identique ou supérieur, ce qui se traduit par moins de produits non fondus, un contrôle plus strict de la fusion et une fenêtre de processus plus large. Les mouleurs qui fabriquent des emballages à paroi mince, des pièces optiques ou tout autre objet sensible non fondu doivent en demander un par leur nom.
Vis de mélange/composée : pour les matériaux de mélange maître chargés et colorés
Les vis de mélange ajoutent une section de mélange dédiée, généralement près de la pointe. Les sections Maddock (cannelées) forcent la fusion à travers des espaces étroits, brisant les particules non fondues par cisaillement. Les mélangeurs à broches divisent et recombinent le flux, distribuant la couleur et le mastic.
Utilisez-en un lorsque les stries de couleur constituent un problème de qualité, lorsque la dispersion du mélange maître est importante ou lorsque la distribution des charges améliore les performances des pièces. Le compromis est un cisaillement supplémentaire, ce qui fait des sections de mélange un mauvais choix pour les résines thermosensibles qui sont déjà proches de leur limite de dégradation.
Vis Ventilée / Dégazage : Pour Résines Hygroscopiques
Une vis ventilée fonctionne en deux étapes. Le premier étage fond, puis le canal s'approfondit brusquement, ramenant la pression de fusion à près de zéro au niveau d'un orifice de ventilation creusé dans le canon. L'humidité et les substances volatiles s'y échappent, souvent sous vide. La deuxième étape repressurise ensuite la matière fondue pour injection.
Cela fonctionne pour les résines hygroscopiques où le séchage est peu pratique ou peu fiable. Cela comporte également un risque : si les deux étages ne correspondent pas, la matière fondue sort de l'orifice de ventilation au lieu du gaz. Une vis ventilée et un canon ventilé doivent être conçus ensemble, c'est pourquoi ils sont spécifiés sous forme d'ensemble et ne sont pas installés ultérieurement par hasard.
Conception de vis spécifique au PVC : pourquoi les vis standard échouent avec le PVC
Le PVC rigide punit une vis standard de deux manières à la fois. Il se dégrade sous le cisaillement, libérant du chlorure d'hydrogène, qui corrode ensuite l'acier contre lequel il repose. Les dommages commencent avant que l’opérateur ne constate un défaut.
Une vis en PVC répond à ces deux menaces. La faible compression maintient le cisaillement en douceur. Les surfaces polies et la géométrie sans points morts empêchent le matériau de stagner et de cuire. L'ensemble nécessite presque toujours une résistance à la corrosion dans le traitement de surface, et pas seulement une résistance à l'usure. NotreGuide du canon à vis en PVCcouvre la chimie, et notrecanons coniques à double visservir le PVC côté extrusion.
Comment sélectionner le bon baril à vis pour votre résine
La sélection de la résine détermine toutes les autres décisions sur la page : géométrie, acier et surface. Lisez le tableau, puis lisez les notes en dessous, car les notes contiennent des avertissements.
| Résine | L/D typique | Taux de compression typique | Type de vis | Notes spéciales |
|---|---|---|---|---|
| PP/PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP ou barrière | Indulgent. Nécessite un cisaillement positif pour fondre proprement |
| PS/HANCHES | 20:1 – 22:1 | 1,8:1 – 2,5:1 | Médecin généraliste | Faible viscosité, fond facilement. Mélange doux sur HIPS |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP ou barrière | Amorphe. Regardez la chaleur de cisaillement, les stries apparaissent facilement |
| PC et plastiques techniques | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Barrière ou GP, faible cisaillement | Température de fusion élevée, fenêtre étroite. L/D plus long, compression douce |
| PVC rigide | 18:1 – 20:1 | 1,6:1 – 2,5:1 | Spécifique au PVC | La résistance à la corrosion n’est pas facultative. Temps de séjour court |
| PVC souple | 18:1 – 20:1 | 2,0:1 – 2,8:1 | Spécifique au PVC | Plus indulgent que rigide, toujours corrosif |
| PET (préforme) | 20:1 – 24:1 | Dosage faible et précis | PET spécialement conçu | Séchez-le ou dégradez-le. Faible cisaillement, résidence minimale, surfaces polies |
| POM (acétal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, faible cisaillement | Se dégrade fortement en cas de surchauffe. Contrôle précis de la température |
| Rempli de verre / abrasif | Par résine de base | Par résine de base | Type de base + surface dure | La géométrie suit la résine de base. Lesurfacec'est ce qui change : passer au bimétallique |
Comment utiliser ce tableau :il s'agit de plages et de points de départ publiés typiques, et non de spécifications. Votre machine, votre qualité, votre pièce et votre production modifient les chiffres. Un concepteur de vis confirme la géométrie finale par rapport à votre processus réel. Ne commandez jamais à partir d’une table générique sans cette conversation.
PP et PE : semi-cristallin, cisaillement modéré
Les polyoléfines sont le cas le plus facile. Ils tolèrent le cisaillement, fondent sur une large fenêtre et pardonnent une vis GP. Une compression modérée à élevée fonctionne bien, car ces résines à faible viscosité ont besoin d'un cisaillement positif pour fondre proprement plutôt que de glisser à moitié fondues.
Poussez fortement le débit sur des parois minces, et une vis barrière rentabilise son coût en fournissant une fusion plus complète à la même vitesse.
ABS et PS : Amorphes, surveillez la chaleur de cisaillement
Les résines amorphes se ramollissent sur une certaine plage plutôt que de fondre en un point précis. Le PS fonctionne à faible compression car il fond si facilement. L'ABS nécessite plus de soins : il présente des stries et des évasements lorsqu'il se dégrade, et la chaleur de cisaillement en est généralement la raison.
Si les pièces ABS présentent des traces et que vos points de consigne semblent corrects, suspectez le cisaillement avant de soupçonner le sèche-linge. Un taux de compression agressif sur une résine amorphe sensible à la chaleur fabrique ses propres défauts.
PC et plastiques techniques : haute température, L/D plus long
Le PC, le nylon, le PBT et leurs proches fondent à un niveau élevé et se dégradent bien au-dessus. Ils ont besoin d'une fusion complète, ce qui plaide en faveur d'un L/D plus long, mais ils punissent également le temps de séjour, ce qui plaide contre le maintien de la fusion dans un grand baril.
La résolution est plus longue L/D avec une compression douce et une prise de vue correctement dimensionnée. Obtenez une mauvaise taille de tir sur le PC et le matériau subit la chaleur jusqu'à ce qu'il jaunisse, quelle que soit la qualité de la vis.
PVC rigide et flexible : résistance à la corrosion essentielle
Tout ce qui précède concernant le PVC s'applique à la sélection. Le PVC rigide se situe à l’extrémité inférieure du L/D et de la compression, car le temps et le cisaillement sont tous deux ennemis. Le traitement de surface doit résister à la corrosion, pas seulement à l’abrasion, ce qui change le choix de l’alliage à l’intérieur d’un fût bimétallique.
PET et POM : faible cisaillement, contrôle précis de la température
Le PET est hygroscopique. L'eau présente dans la masse fondue hydrolyse les chaînes de polymère, diminue la viscosité intrinsèque et laisse les préformes fragiles et floues alors que la machine semble fonctionner correctement. Séchez correctement la résine, appliquez un cisaillement faible, maintenez un séjour court et spécifiez les surfaces polies afin d'éviter la formation de dépôts.
Le POM tolère une compression ordinaire mais se dégrade fortement en cas de surchauffe, et ses produits de dégradation sont dangereux. Le contrôle de la température et la discipline du temps de séjour comptent plus qu’une géométrie intelligente.
Matériaux chargés de verre et abrasifs : la gamme 30 %
Voici la règle la plus claire de la page, et c'est un nombre, pas un sentiment.Fibre de verre jusqu'à 30% : un ensemble nitruré 38CrMoAlA s'en charge.Nous fabriquons et évaluons nos vis d'injection nitrurées exactement pour cela, trempées et revenues, puis nitrurées au gaz dans un boîtier de 0,5 à 0,8 mm à 950-1 050 HV.
Au-dessus de 30% de verre, ou avec charge minérale et retardateur de flamme par dessus, la surface doit changer.Le boîtier nitruré est une couche de diffusion et la charge abrasive le traverse bien plus tôt que l'acier en dessous ne le mérite.
C'est alors qu'unbarillet à vis bimétalliquecesse d'être une mise à niveau et devient la spécification correcte : un alliage dur a pulvérisé tout le cercle autour de la zone d'usure de l'alésage, portant la dureté intérieure à 62 HRC. La géométrie suit toujours la résine de base. Seule la surface change. Notreguide bimétallique ou nitruréfonctionne selon la logique des coûts.
Types de barils, matériaux et traitements de surface
Le canon ne tombe pas en panne de façon dramatique. Il s'ouvre silencieusement et emporte votre sortie avec lui. Le matériau et la surface décident du temps que cela prend.
Canon en acier nitruré standard : applications et limites
La nitruration diffuse de l'azote dans la surface de l'acier, formant une coque rigide. Nous nitrurons au gaz nos vis d'injection 38CrMoAlA à 500-560 °C, produisant une couche nitrurée de 0,5 à 0,8 mm d'épaisseur à 950-1 050 HV. Cela augmente la résistance à l'usure de 30 à 40 % par rapport à l'acier non traité.
L'acier de base est d'abord trempé et revenu, ce qui augmente à lui seul la résistance à l'usure par cisaillement de 50 %. Ensemble, ces deux étapes donnent une durée de vie d'environ 10 000 à 20 000 heures sur des résines non corrosives telles que le PE et le PP.
Sa limite est la profondeur du boîtier. Une fois que l’abrasion traverse la couche nitrurée, le noyau plus mou en dessous s’use rapidement. Nous évaluons nos vis d'injection nitrurées pour les composés renforcés de fibres de verre jusqu'à 30 % (PA plus fibre de verre, par exemple). Au-delà, ou sur des résines corrosives, le boîtier nitruré est dépassé et la surface doit changer.
Baril bimétallique : construction, coût et quand cela est rentable
Un canon bimétallique maintient un corps en acier allié et fusionne un alliage d'usure séparé dans l'alésage. Sur nos canons, nous pulvérisons un alliage dur sur tout le cercle de la zone d'usure de l'alésage, ce qui porte la dureté intérieure à 62 HRC.
Il s’agit d’un autre type de protection contre la nitruration. Un boîtier nitruré est une couche de diffusion mesurée en fractions de millimètre. Un alésage en alliage pulvérisé ou fondu est une couche de métal différent, et une charge abrasive doit la traverser entièrement.
L'alliage est sélectionné pour la menace. Les surfaces riches en carbure et en carbure de tungstène résistent à l'abrasion causée par le verre et les charges minérales. Les alliages au nickel résistent à la corrosion causée par le PVC et les composés ignifuges. Choisissez le mauvais alliage et vous avez payé pour un canon bimétallique qui résout le mauvais problème.
Cela s’avère payant chaque fois que votre alimentation est abrasive ou corrosive. Le calcul est simple : si un ensemble bimétallique dure plusieurs fois plus longtemps qu'un ensemble nitruré sur votre matériau, le prix d'achat plus élevé se divise en un coût annuel inférieur, avant de compter les rebuts et les temps d'arrêt que vous évitez.
Canon segmenté ou monolithique : flexibilité ou précision
Un canon monolithique (monobloc) est usiné à partir d'un seul corps. Il conserve mieux la rectitude et la concentricité, et constitue la norme pour le moulage par injection, où la précision assure la cohérence des tirs.
Les canons segmentés se boulonnent ensemble à partir de sections, ce qui permet de remplacer une section usée sans mettre au rebut l'ensemble du canon, et permet de positionner les orifices de ventilation de manière flexible. Le métier est l'alignement : chaque joint est une opportunité de désalignement, et les machines à injection pardonnent moins cela que les extrudeuses à mélange.
L'acier de base et les options de surface qui s'y trouvent
38CrMoAlAest l'acier de base à partir duquel nous usinons nos vis d'injection, et c'est l'acier par défaut de l'industrie pour une raison. Sa chimie chrome-molybdène-aluminium est conçue pour la nitruration : l'aluminium forme des nitrures durs et stables dans le boîtier tandis que le noyau reste résistant.
L'acier de base supporte la charge mécanique. La surface au-dessus subit l’usure, et c’est là que réside le véritable choix. En tant quefabricant de barillets à visnous fournissons toute la gamme de surface, et chacune répond à une menace différente :
- Nitruration— Couche de 0,5 à 0,8 mm à 950 à 1 050 HV. Résines propres, fibre de verre jusqu'à 30%.
- Revêtement bimétallique— alliage dur fondu autour de la zone d'usure de l'alésage, alésage à 62 HRC. Service abrasif et corrosif.
- Pulvérisation de carbure de tungstène— pour les cas d'abrasion les plus durs.
- Chromage— une surface lisse et facile à démouler. Aide aux changements de couleur et au collage, pas à une forte abrasion.
- Acier inoxydable— lorsque la résistance à la corrosion ou la pureté des matériaux prime sur l'usure.
Notre guide des matériaux pour les fûts à vis compare les aciers de base dans leur intégralité.
Comparaison des traitements de surface
| Matériau / traitement | Dureté | Résistance à l'usure | Résistance à la corrosion | Idéal pour |
|---|---|---|---|---|
| 38CrMoAlA, nitruré | 950-1050 HV, couche de 0,5-0,8 mm | Bien | Modéré | PE, PP, PS, ABS ; fibre de verre jusqu'à 30%. Le défaut économique |
| Revêtement bimétallique | Alésage à 62 HRC | Excellent | Bien | Rempli de verre à plus de 30 %, chargé de minéraux, rebroyé, devoir abrasif |
| Pulvérisation de carbure de tungstène | Très élevé | Excellent | Bien | Les cas d'abrasion les plus durs |
| Surface en alliage à base de nickel | Sélectionné par formulation | Bien | Excellent | PVC, fluoropolymères, retardateurs de flamme |
| Chromage dur | Dur, très fin | Modéré | Bien | Libération douce, changements de couleur plus faciles, antiadhésif |
| Acier inoxydable | Par niveau | Modéré | Excellent | Applications axées sur la corrosion ou la pureté |
Spécifiez la surface pour l'alimentation la plus sale sur laquelle la ligne fonctionnera réellement, et non la plus propre. La spécification du cas propre est la manière la plus courante pour un nouvel ensemble de mourir prématurément.
Maintenance : comment obtenir chaque heure que l'ensemble peut donner
L’entretien n’inverse pas l’usure. Cela vous empêche d’ajouter une usure évitable à l’usure inévitable et vous donne les données nécessaires pour planifier le remplacement au lieu d’y réagir.
Liste de contrôle d'inspection de routine
| Fréquence | Que vérifier | Pourquoi |
|---|---|---|
| Chaque quart de travail | Température de fusion par rapport à la normale, temps de récupération, consistance du coussin, charge du moteur | Ceux-ci dérivent avant l’apparition des défauts |
| Chaque changement de matière ou de couleur | Purger complètement ; inspecter la purge à la recherche de points noirs ou de matériaux dégradés | Les taches signifient des points morts ou une dégradation quelque part |
| Mensuel | Vérifier les thermocouples et les bandes chauffantes ; vérifier le refroidissement de la gorge d'alimentation | Un capteur dérivé cuit le matériau pendant des mois inaperçu |
| Chaque fois que la vis est sortie | Mesurez le diamètre extérieur du vol et l'ID de l'alésage du canon aux positions marquées ; inspecter la bague de contrôle | La vis est déjà retirée. Dix minutes de mesure, ce sont des données gratuites |
| Au moins une fois par an (service abrasif ou corrosif) | Tirage planifié : mesure de l'usure complète, vérification de l'alignement, enregistrement des lectures | Les tâches chargées, en PVC et rebroyées s'usent beaucoup plus rapidement que la résine propre. |
Procédure de purge appropriée lors du changement de résines ou de couleurs
Purgez avant chaque arrêt et chaque changement, sans exception pour les journées chargées. Le matériau laissé refroidir à l'intérieur du fût se dégrade, cuit sur les surfaces et revient plus tard sous forme de points noirs chez le client.
Utilisez un composé de purge commercial pour les changements de couleur, pour les arrêts et avant de passer à un polymère sensible à la chaleur. Virgin PE ou PP gère les transitions de routine entre matériaux compatibles. Les résines à haute température telles que le PC et le PMMA tiennent plus durement et nécessitent une purge plus agressive.
Purger avant l'arrêt, pas seulement avant le démarrage. Ce que vous laissez dans un baril de refroidissement devient le problème que vous combattrez au prochain démarrage.
Comment mesurer le jeu vis-baril
C’est la mesure qui transforme l’opinion en fait, et la plupart des magasins l’ignorent.
- Tirez et nettoyez la vis.À chaud, avec des outils en laiton ou en cuivre. Jamais de grattoirs en acier qui coupent la surface traitée dont dépend la vis.
- Marquer les positions de mesuresur la longueur utile : alimentation, transition et dosage au minimum.
- Mesurer la DO du volavec un micromètre extérieur à chaque position, prenant des lectures à plusieurs points autour de la circonférence pour détecter une usure inégale.
- Mesurer l'ID de l'alésage du canonavec une jauge d'alésage aux positions et profondeurs correspondantes.
- Calculer le jeu radial :soustrayez le diamètre extérieur du vol de l'ID de l'alésage et divisez par deux.
- Comparez avec le dessin de constructionet enregistrez chaque lecture avec la date et les heures d'exécution.
Interprétez le résultat par rapport à l'autorisation d'origine, et non par rapport à un numéro universel. Une règle d'atelier utile : lorsque le jeu atteint environ le double de la valeur de construction, ou lorsque le débit a sensiblement diminué à la même vitesse de vis, commencez à planifier le remplacement. Notre guide de mesure étape par étape couvre la méthode en détail.
Programme de nettoyage et types de composés de purge
Faites correspondre le composé au travail. Les purges mécaniques (sans abrasifs) frottent à haute viscosité. Les purges chimiques attaquent les matériaux dégradés et le carbone. Les purges moussantes se dilatent pour atteindre les points morts qui manquent au flux laminaire.
Les intervalles de nettoyage en profondeur dépendent de la résine. Les polymères à haute température créent du carbone plus rapidement et nécessitent une purge en profondeur plus fréquente. Quoi que vous exécutiez, respectez un calendrier plutôt que d’attendre que des points noirs le planifient pour vous.
Quand réparer ou quand remplacer
Comparez le coût par année de service, et non les deux étiquettes de prix. Une reconstruction qui coûte deux fois moins cher mais qui rapporte un tiers des années est une option déguisée et coûteuse.
La réparation penche à droitelorsque l'usure est dimensionnelle et modérée, le métal de base est sain, c'est la première reconstruction, et la géométrie convient toujours à votre résine.
Le remplaçant penche à droitelorsque la corrosion est profonde, lorsque la vis a déjà été reconstruite auparavant, lorsque votre matériau a changé et que l'ancienne géométrie ne convient plus, ou lorsque l'ensemble est d'une taille courante dont le prix de remplacement est proche du devis de réparation.
Notre guide de réparation ou de remplacement présente le tableau de décision complet.
Stockage et manipulation appropriés des barils à vis de rechange
Un jeu de rechange n’est utile que s’il est droit et propre lorsque vous en avez besoin. Rangez les vis horizontalement avec un support sur toute la longueur, sans jamais vous appuyer sur la pointe. Enduisez-les contre la rouille, gardez-les couverts et conservez la fiche technique et les valeurs de dureté mesurées avec la pièce.
La stratégie de rotation des jeux de rechangevaut plus que n'importe quel frais d'expédition, et presque aucun fournisseur ne vous le dira. Achetez le remplacement avant que l'ensemble actuel ne tombe en panne. Exécutez le nouvel ensemble, envoyez l'ancien pour reconstruction pendant que la production continue et conservez l'ensemble reconstruit sur l'étagère comme pièce de rechange.
Vous possédez désormais une rotation sans temps d'arrêt imprévu, et chaque remplacement futur a lieu selon votre horaire au lieu d'être à 2 heures du matin un samedi. La stratégie coûte un ensemble de fonds de roulement et le rembourse la première fois qu'une panne ne se produit pas.
Est-ce le processus ou la machine ? Une porte de décision
Voici la section qu'aucun concurrent n'écrit, et elle vous fera gagner plus de temps que le reste de ce guide réuni.
Lorsqu’un défaut de moulage apparaît, la plupart des équipes se tournent vers les réglages de la machine. Température, contre-pression, vitesse d'injection, temps de maintien. Parfois, c'est vrai. Mais lorsque l'unité de plastification est usée, aucun réglage ne rétablit le processus, et des semaines disparaissent dans une recherche qui ne pourrait jamais aboutir.
Exécutez cette porte avant de toucher un autre point de consigne.
1. Est-ce que quelque chose a changé ?Nouveau lot de résine, nouveau colorant, nouveau taux de rebroyage, nouveau moule, un réglage que quelqu'un a ajusté ? Si oui, poursuivez le changement. Il s'agit d'un problème de processus jusqu'à preuve du contraire.
2. Le défaut est-il apparu soudainement ou s’est-il propagé au fil des semaines ?Points soudains d'un changement ou d'un composant cassé. Points d'usure progressifs. L'usure n'arrive pas du jour au lendemain.
3. Le coussin est-il cohérent d’un coup à l’autre ?Un coussin incohérent, c'est la bague à carreaux qui parle. Inspectez-le avant toute autre chose.
4. La production a-t-elle chuté à la même vitesse de vis ou le temps de récupération a-t-il été allongé ?Les deux indiquent un jeu, ce qui signifie une usure de la vis ou du canon. Les paramètres ne peuvent pas restaurer l'autorisation perdue.
5. La température de fusion augmente-t-elle à des points de consigne inchangés ?La vis génère une chaleur de cisaillement supplémentaire, généralement parce qu'elle travaille plus fort contre un jeu usé.
6. Les points noirs réapparaissent-ils après chaque nettoyage ?Le matériau se loge dans un point mort. Sur un ensemble plus ancien, ce point mort est souvent un dégagement usé abritant une fonte dégradée.
Trois réponses « oui » ou plus aux questions 3 à 6 signifient que la machine vous indique que l'unité de plastification est usée. Arrêtez le réglage. Tirez la vis et mesurez-la.
La mesure prend une heure. Traquer un défaut mécanique à travers les réglages prend des semaines, et cela ne converge jamais, car la réponse n'a jamais été dans le contrôleur.
Guide de dépannage avec tableau des causes profondes
Chaque défaut ci-dessous peut provenir du procédé ou de l'usure mécanique. Le tableau nomme levis et canonla cause profonde, car c’est la moitié que tout le monde laisse de côté.
| Problème | Symptôme | Cause fondamentale de la vis / du baril | Action corrective |
|---|---|---|---|
| Stries noires/marques de brûlure | Points ou stries sombres dans la pièce ; pire après un arrêt | Matériau dégradé logé dans un espace usé ou un point mort ; alésage rainuré ; surface de vis endommagée | Purge profonde. Si des taches reviennent, tirez et inspectez. Vérifiez les rayures et le dégagement usé. Remplacer si l'ensemble abrite du matériel |
| Taille de prise de vue incohérente / plans courts | Le poids du tir dérive ; le coussin varie d'un coup à l'autre | Vérifier que la bague n'est pas étanche(le plus courant); vols usés laissant fondre s'écouler vers l'arrière ; alésage du canon surdimensionné | Inspectez d’abord la bague de contrôle. Mesurez ensuite le jeu. Les réglages ne répareront pas une fuite du clapet anti-retour |
| Augmentation de la température de fusion | Température de fusion réelle supérieure aux points de consigne ; décoloration du matériau | Cisaillement excessif dû à un mauvais taux de compression ; jeu usé qui fait travailler la vis plus fort ; thermocouple dérivé | Vérifiez les thermocouples. Vérifiez la vitesse de la vis et la contre-pression. Si la géométrie est mauvaise pour la résine, la vis est la solution |
| Récupération lente / plastification longue | Le temps de récupération s’allonge ; le temps de cycle augmente | Jeu usé réduisant l’efficacité du pompage ; problème de section de flux ; mauvaise géométrie pour la résine | Vérifiez d'abord le refroidissement de la gorge d'alimentation et l'alimentation en granulés. Mesurez ensuite le jeu par rapport au dessin |
| Augmentation de la charge du moteur/contre-pression | L'intensité du moteur augmente à puissance constante ; alarmes de couple | Vis qui traîne dans l’alésage (désalignement, vis tordue) ; cisaillement excessif; résistance du bâtiment en matériaux dégradés | Vérifiez l’alignement et la rectitude des vis. Une vis tordue use un côté de l'alésage et détruira également un nouveau canon |
| Dégradation / décoloration du matériau | Jaunissement, évasement, fragilité, odeur | Temps de séjour trop long (tir trop petit pour le canon) ; cisaillement trop agressif ; points morts retenant le matériau | Vérifiez le rapport entre la taille du tir et la capacité du canon. Réduisez le cisaillement. Sur les résines sensibles à la chaleur, une vis à faible compression peut être la seule véritable solution |
| Défondu / particules solides en partie | Points durs ; défauts semblables à des lentilles; points faibles | Capacité de fusion insuffisante : L/D trop court, compression incorrecte, sortie poussée au-delà de ce que la vis peut fondre ou jeu usé | Réduisez le rendement ou passez à une vis de barrière. Si l'ensemble est usé, aucun réglage ne récupère la fonte |
| Stries de couleur / mauvaise dispersion | Couleur inégale ; le mélange maître ne se disperse pas | Pas de section de mixage ; vis usée se mélangeant mal ; mauvaise vis pour un composé chargé ou coloré | Spécifiez une section de mixage (Maddock ou pin). Vérifiez d'abord que la vis n'est pas simplement usée |
Stries noires ou marques de brûlure
Le polymère dégradé se loge quelque part et se détache en morceaux. Les cachettes classiques sont un jeu usé, un alésage rayé, un anneau de retenue endommagé et tout point mort où le débit stagne.
Purge profonde d’abord. Si les taches réapparaissent après une purge approfondie, le matériau n’est pas simplement un résidu. Il est fabriqué en continu à un endroit de votre machine, et vous devez retirer la vis et le trouver.
Taille de prise de vue incohérente ou prises de vue courtes
Vérifiez la bague avant de toucher un paramètre. Lorsque le clapet anti-retour cesse de fermer hermétiquement, la matière fondue s'échappe vers l'arrière lors de l'injection et le tir que la machine pensait mesurer n'est pas celui que le moule reçoit.
Le cadeau est le coussin. Un processus cohérent constitue un coussin stable. Lorsque le coussin se déplace d'un coup à l'autre, la fonte va quelque part où elle ne devrait pas.
Température de fusion élevée ou trop élevée
Mesurez la fusion réelle avec une sonde plutôt que de vous fier aux points de consigne. Si la fonte réelle s'étend bien au-dessus des zones, la chaleur supplémentaire provient du cisaillement et non des bandes.
La chaleur de cisaillement augmente lorsque la compression est trop agressive pour la résine, lorsque la vitesse de la vis est trop élevée, lorsque la contre-pression est excessive et lorsqu'une vis usée doit travailler plus fort pour déplacer le même matériau.
Récupération lente des vis / Temps de plastification long
Commencez par la trémie. Les pellets de pontage, une gorge d'alimentation surchauffée et un refroidissement inadéquat de l'alimentation affament tous la vis et étirent la récupération, et aucun d'entre eux n'est un défaut de vis.
Si l'aliment est sain et que la récupération est encore lente, mesurez la clairance. Une vis qui a perdu son efficacité de pompage à cause de l'usure met plus de temps à remplir le même coup, et le temps de cycle le reflète.
Augmentation de la charge du moteur ou de la contre-pression
Une augmentation des ampères à puissance constante signifie que quelque chose résiste. Une vis tordue qui traîne dans l'alésage est le cas dangereux : elle use un côté du canon, et une nouvelle vis installée contre ce désalignement s'use de la même manière et selon le même calendrier.
Vérifiez la rectitude et l'alignement avant de commander quoi que ce soit. L'usure unilatérale de l'alésage est l'empreinte digitale.
Dégradation ou décoloration du matériau
Deux causes dominent : le matériau est trop chaud, ou il est chaud depuis trop longtemps. La seconde est celle qui manque aux gens.
Un shot beaucoup trop petit pour le fût laisse fondre cycle après cycle, cuisant doucement jusqu'à ce qu'il jaunisse. Aucune conception de vis ne fixe un tir sous-dimensionné dans un canon surdimensionné. Corrigez le diamètre de la vis ou déplacez le travail vers une machine plus petite.
Comment commander un barillet à vis de remplacement
Aucun concurrent ne couvre cela, et c'est la pièce dont les acheteurs ont réellement besoin. Que vous commandiez auprès du constructeur OEM ou auprès d'un indépendantusine de barils à vis, les mêmes informations déterminent le devis.
Dimensions et spécifications que vous devez fournir
- Marque et modèle de la machine.Une photo de la plaque signalétique suffit pour confirmer les dimensions de montage et de l'extrémité d'entraînement.
- Diamètre de vis et rapport L/D,à partir d’un dessin ou mesuré directement.
- La résine, avec une teneur en charges.Cela détermine l'acier de base et le traitement de surface plus que tout autre élément de la liste.
- Taille du tir et cycle cible,ainsi la géométrie peut être optimisée plutôt que copiée.
- Un dessin ou un échantillon usé.L’un ou l’autre fonctionne. Une pièce usée peut être mesurée et la géométrie complète reconstruite.
- Qu'est-ce qui n'a pas fonctionné la dernière fois.Envoyez le motif d'usure avec la pièce. Une perte de dimension douce indique une abrasion. Piqûre dit corrosion. L'usure unilatérale indique un alignement, qu'une nouvelle vis ne réparera pas.
Ce dernier élément est celui que les acheteurs oublient, et c’est celui qui vous empêche d’acheter une copie fidèle d’un échec.
Correspondance OEM ou conception personnalisée : avantages et inconvénients
Une correspondance OEMreproduit la géométrie originale. C'est le bon choix lorsque la vis d'origine convenait à votre processus et était simplement usée. Prévisible, vérifiable par rapport au dessin, aucune revalidation du processus.
Une conception personnaliséemodifie la géométrie pour l'adapter à ce que vous exécutez réellement aujourd'hui. C'est la bonne décision lorsque le processus a bougé et que la vis n'a pas bougé : vous avez ajouté du rebroyé, êtes passé à un grade chargé, modifié les objectifs de sortie ou la vis d'origine n'a jamais bien géré votre résine.
Commander une correspondance OEM lorsque le processus a changé reproduit le problème dans l'acier neuf. Commander un design personnalisé alors que l'original était correct ajoute des coûts et une revalidation pour rien. Le modèle d'usure vous indique dans quelle situation vous vous trouvez.
À quoi s'attendre lors d'un approvisionnement en Chine
Le délai dépend de la géométrie, du traitement de surface et de l'existence ou non d'un dessin. Demandez-le par écrit avec votre devis, et demandez à quoi démarre l'horloge : la confirmation du tirage, ou le bon de commande. Ce ne sont pas les mêmes dates, et la différence est souvent d'une semaine.
Trois choses à préciser avant de vous engager :
- Quand la production démarre.L'ingénierie inverse d'un échantillon usé ajoute du temps avant qu'un seul copeau ne soit coupé. Un dessin supprime cette étape.
- Ce que le traitement de surface ajoute.Le surfaçage bimétallique et la pulvérisation de carbure sont des étapes de processus distinctes avec leur propre file d'attente.
- Fret maritime, séparément.Ce n’est pas dans le délai de fabrication, et c’est le chiffre qui surprend les primo-accédants.
Notre propre devis est transparent de par sa conception : nous donnons une estimation du coût couvrant le produit, l'expédition et la maintenance continue, il n'y a donc rien à découvrir plus tard. Vous recevez ce devis dans les 12 heures.
Planifiez les délais de livraison grâce à la rotation des jeux de rechange décrite précédemment. Un ensemble commandé auprès d’un journal d’usure est expédié selon votre emploi du temps. Un set commandé en dépannage et expédié contre la montre, par avion, à un prix que personne n'aime expliquer.
Critères d'acceptation de la qualité et points d'inspection
Ce sont les contrôles qui distinguent un vrai fournisseur d’un fournisseur bon marché. Demandez-les par écrit avant de passer commande, et vérifiez-les à l'arrivée du coffret :
- Diamètre extérieur en plusieurs points le long de chaque vol
- Diamètre d'alésage et cylindricité
- Dureté de surface en tant quevaleur mesurée(HV ou HRC), pas une spécification de catalogue
- Profondeur du boîtier nitruré ou profondeur de la couche d'alliage sur un alésage bimétallique
- Concentricité et rectitude
- Rugosité de surface (Ra)
- Nuance d'acier de base, confirmée
La dureté et la profondeur du boîtier sont les deux qui comptent le plus, et les deux les plus souvent discrètement dégradées. Une couche nitrurée de 950 à 1 050 HV et de 0,5 à 0,8 mm de profondeur est une spécification que vous pouvez exiger d'un fournisseur. Le terme « nitruré » en soi ne l’est pas.
Si un devis est nettement inférieur aux autres, demandez de quoi il s’agit et quelle est la profondeur du traitement. C’est presque toujours là que se cache la différence, et vous la remboursez au début de l’usure.
Notre procédure pas à pas complète d’approvisionnement se trouve dans le guide de commande de barils à vis personnalisés.
Besoin d'un barillet de vis d'injection de remplacement ou personnalisé ? Envoyez votre modèle de machine, votre dessin ou votre échantillon d'usure. Nous citons dans les 12 heures.
Obtenez un devis pour les barils à visFoire aux questions
Q : Combien de temps dure un cylindre à vis de moulage par injection ?
R : Sur les résines non corrosives telles que le PE et le PP, nos vis d'injection nitrurées 38CrMoAlA fonctionnent environ 10 000 à 20 000 heures. Les composés chargés de verre, le PVC et les matériaux rebroyés lourds réduisent ce chiffre, et dans quelle mesure cela dépend de la teneur en charge et du rendement. Ne faites pas tourner l’horloge et espérez : mesurez. Vérifiez le diamètre extérieur du vol et l'identification de l'alésage par rapport au dessin de construction au moins une fois par an en matière d'abrasif, et enregistrez la tendance. La tendance, et non un chiffre en heures, vous indique quand commander le prochain set.
Q : Quel est le jeu standard entre une vis et un canon ?
R : Il n’existe pas de chiffre unique, car le jeu dépend du diamètre de la vis. La règle générale de l'industrie pour un nouvel ensemble est d'environ 0,001 pouce de jeu radial par côté pour chaque pouce de diamètre de vis, donc une vis de 60 mm atterrit à près de 0,06 mm par côté. Votre dessin de construction fait autorité. En tant que limite de service pratique, lorsque le jeu mesuré atteint environ le double de la valeur de construction ou que le débit a sensiblement diminué à la même vitesse de vis, planifiez le remplacement.
Q : Puis-je utiliser une vis pour plusieurs résines différentes ?
R : Au sein d’une famille, oui. Une vis à usage général gère de manière acceptable le PE, le PP, le PS et l'ABS, c'est pourquoi les constructeurs de machines la livrent en standard. Dans les familles, non. Une vis GP sur PVC rigide dégrade le matériau et corrode l'acier. Une vis GP sur nylon chargé de verre s'use rapidement. Et une vis dimensionnée pour un volume unique ne peut pas servir à un travail qui utilise une petite fraction du canon sans cuire le matériau. Si vos résines comblent ces espaces, vous avez besoin de plus d'une vis, ou d'une vis conçue pour les cas les plus difficiles.
Q : Comment puis-je savoir si ma vis de moulage par injection est usée ?
R : La machine vous le dit d'abord, et le micromètre le confirme. Surveillez la chute du débit à la même vitesse de vis, l'allongement du temps de récupération, l'augmentation de la température de fusion à des points de consigne inchangés, les points noirs qui reviennent après le nettoyage et la dérive de la taille des shots. N’importe lequel de ces éléments justifie de tirer la vis. Mesurez ensuite le diamètre extérieur du vol avec un micromètre et le diamètre intérieur de l'alésage avec une jauge d'alésage, à des positions correspondantes, et comparez le jeu radial avec le dessin. Les symptômes suggèrent : La mesure confirme.
Q : Qu'est-ce qu'un barillet à vis bimétallique et quand en ai-je besoin ?
R : Un canon bimétallique maintient un corps en alliage d'acier et fusionne un alliage d'usure plus dur dans l'alésage. Sur nos canons, nous pulvérisons un alliage dur sur tout le cercle autour de la zone d'usure de l'alésage, ce qui porte la dureté intérieure à 62 HRC. La ligne est facile à tracer :la fibre de verre jusqu'à 30 % fonctionne bien sur un ensemble 38CrMoAlA nitruré. Au dessus de 30% de verre, avec charge minérale ou ignifuge, ou sur résine corrosive, passez au bimétallique. Le boîtier nitruré est une couche de diffusion de 0,5 à 0,8 mm, et un mastic épais le traverse bien avant que l'acier situé en dessous ne soit fini.
Q : La conception des vis affecte-t-elle la qualité des pièces dans le moulage par injection ?
R : Directement, et plus que la plupart des paramètres de processus. La géométrie des vis détermine le degré de fusion complète du matériau, l'uniformité de la température de fusion, la dispersion de la couleur et de la charge et la cohérence du tir. Les non-fondus, les stries, l'évasement, la dégradation et les variations de tir remontent tous à la conception ou à l'usure des vis au moins aussi souvent qu'ils remontent au contrôleur. Lorsqu'un défaut résiste à chaque changement de réglage que vous effectuez, la géométrie ou l'usure en est généralement la cause.
Q : Quelle est la différence entre une vis d’injection et une vis d’extrusion ?
R : Une vis d'extrusion tourne en continu et les pompes fondent sans s'arrêter. Une vis d'injection effectue deux tâches : elle tourne pour plastifier un tir, puis arrête de tourner et avance comme un piston pour l'injecter. Cette action réciproque explique pourquoi les vis d'injection portent une bague de contrôle à l'extrémité et pourquoi elles ont des rapports L/D plus courts, généralement de 18 : 1 à 25 : 1, que les vis d'extrusion. Le matériau reste également dans un baril d'injection entre les tirs, ce qui rend le temps de séjour et la taille des tirs critiques.
Q : Un fabricant de barillets de vis peut-il copier ma vis sans dessin ?
R : Oui. Expédiez la pièce usée et la géométrie peut être mesurée et reconstruite : diamètre, rapport d'aspect, profondeur du canal et dimensions d'ajustement à l'extrémité d'entraînement. Nous maintenons les vis d'injection à ±0,001 mm. Une mise en garde mérite d'être soulignée : une vis usée mesure plus petit qu'elle a quitté l'usine, de sorte que le remplacement doit être construit selon l'intention de conception d'origine plutôt que selon les dimensions usées. Envoyez le modèle d'usure avec la pièce et la nouvelle vis est spécifiée contre la défaillance au lieu d'en hériter.
Conclusion
Trois idées portent tout le guide.
La sélection suit la résine.La géométrie (L/D, taux de compression, type de vis) correspond à la façon dont votre polymère fond. Le traitement de surface correspond au degré de saleté de votre aliment. Les résines propres fonctionnent parfaitement sur le 38CrMoAlA nitruré. Les aliments abrasifs et corrosifs nécessitent un alésage bimétallique, et la spécification d'un boîtier propre est la manière la plus courante pour un nouvel ensemble de mourir prématurément.
La maintenance achète des années et les données achètent de la planification.Purgez avant chaque arrêt, nettoyez avec du laiton plutôt qu'avec de l'acier et mesurez le jeu à chaque fois que la vis est retirée. Un journal d'usure indique « est-il usé ? » en « quand franchira-t-il la ligne ? », ce qui fait la différence entre un basculement planifié et un arrêt.
Diagnostiquez la machine avant de régler le processus.Lorsque le rendement diminue, que les cycles s'étirent, que le coussin se déplace ou que des taches reviennent après le nettoyage, l'unité de plastification parle. Les réglages ne peuvent pas restaurer le jeu perdu ou refermer un anneau de contrôle usé. Tirez la vis et mesurez-la.
Nanhaiya fabrique des vis et des barillets depuis plus de vingt ans et sert plus de 500 clients dans le monde. Nos vis d'injection sont usinées à partir de 38CrMoAlA, trempées et revenues, puis nitrurées au gaz entre 500 et 560 °C dans un boîtier de 0,5 à 0,8 mm à 950-1 050 HV, maintenues à une tolérance de ±0,001 mm et évaluées pendant 10 000 à 20 000 heures sur des résines non corrosives. Là où l'alimentation est plus dure, nous pulvérisons un alliage dur sur tout le cercle autour de la zone d'usure de l'alésage et portons la dureté intérieure à 62 HRC.
Avant de passer commande, nos ingénieurs étudient avec vous les paramètres : diamètre, rapport d'aspect, profondeur du canal de vis et choix du matériau entre le 38CrMoAlA et un alliage duplex. Cette consultation est gratuite et le devis qui suit comprend le produit, l'expédition et les coûts de maintenance prévus, donc rien n'apparaît plus tard qui ne figurait sur la page.
Après la livraison, nos techniciens prennent en charge l'installation et la mise en service, la garantie court jusqu'au contrat (généralement un à deux ans) et tout problème après-vente obtient une réponse dans les 24 heures et une solution dans les 48 heures.
Envoyez-nous votre modèle de machine, votre résine et le problème que vous essayez de résoudre. Vous aurez un cahier des charges et un devis sous douze heures.
Dites-nous votre machine, votre résine et ce qui n'a pas fonctionné la dernière fois. Nous préciserons l'ensemble qui le corrige, pas celui qui le répète.
Contactez Nanhaiya pour un devis