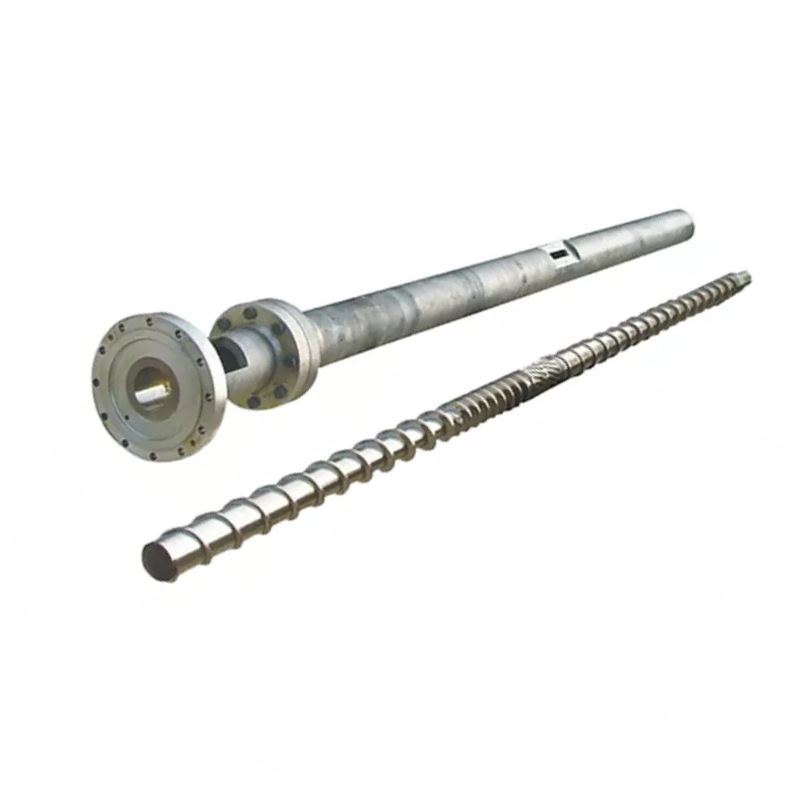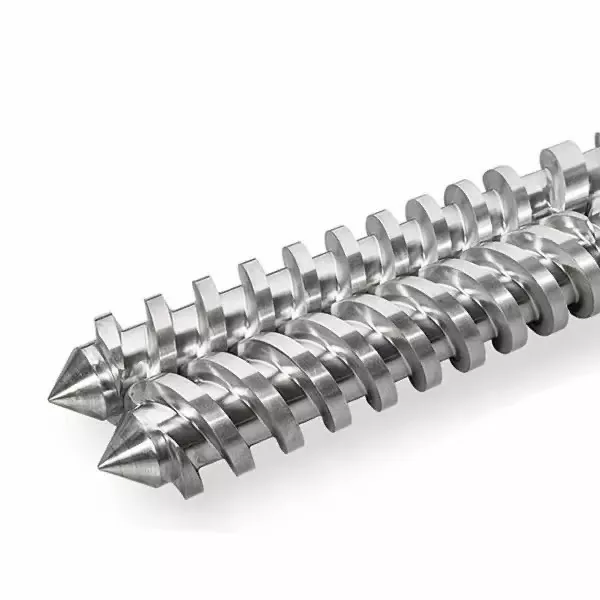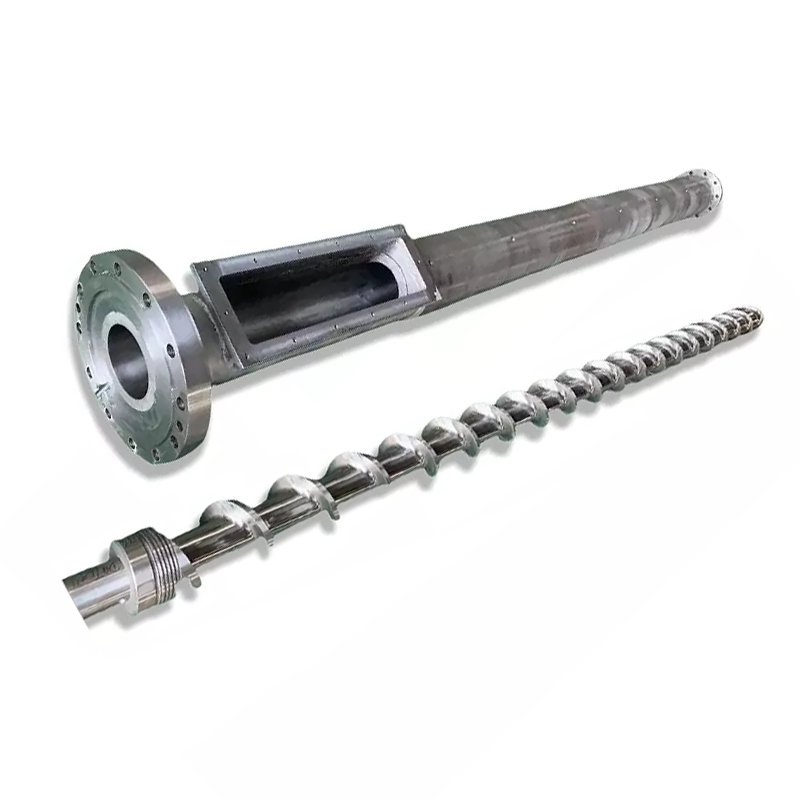
Une pointe de vis est suffisamment petite pour être traitée comme une pièce de rechange, mais suffisamment précise pour décider si chaque tir démarre avec le même volume de matière fondue. Achetez-le comme un ensemble de débit et d'étanchéité assorti, et non comme une pointe métallique filetée.


Réponse rapide
Choisissez une pointe de vis de moulage par injection en fonction de quatre éléments : la conception du clapet anti-retour, l'interface exacte entre la vis et le cylindre, la résine et la charge traitées et le motif d'usure de l'assemblage existant. Le modèle de machine seul ne suffit pas lorsque des versions, des réparations antérieures ou des vis non standard peuvent exister.
Pour une commande de remplacement, envoyez le dessin original lorsqu'il est disponible, puis vérifiez le filetage, l'épaulement, la longueur de la pointe, la course de l'anneau, le siège, le diamètre extérieur et les passages de fusion par rapport à la machine réelle. Une bonne citation commence par la géométrie. Viennent ensuite le traitement des matériaux et des surfaces.
La pointe de la vis contrôle le débit dans les deux sens
Lors de la récupération de la vis, le clapet anti-retour s'ouvre et laisse passer le polymère fondu vers l'avant de la vis. Au début de l'injection, il se ferme afin que le mouvement et la pression de la vis agissent sur la grenaille au lieu de pousser la matière fondue vers l'arrière le long de la vis.
C'est pourquoi la pointe de la vis, la bague anti-retour et le siège appartiennent au processus et pas seulement à la maintenance.Tutoriel sur les clapets anti-retour ENGELdécrit les deux mêmes états de fonctionnement et relie directement le comportement de fermeture à la répétabilité de l'injection.
Notre vue d'usine :l'erreur de pointe de vis la plus coûteuse est rarement la différence entre deux qualités de matériaux. C'est une pièce qui s'enfile sur la vis mais qui ne se déplace pas, ne se scelle pas et ne s'aligne pas correctement. Un test d’ajustement réussi a plus de valeur qu’une longue liste d’adjectifs commerciaux.
Choisir l'assemblage autour de la fonction de moulage
La bonne conception doit s'ouvrir librement pendant la récupération, se fermer de manière prévisible pendant l'injection et éviter une restriction excessive dans le chemin de fusion. Il doit également survivre à la charge abrasive, adhésive et corrosive de la résine sans endommager ses surfaces de contact.
| Question d'achat | Pourquoi ça change la pointe de la vis | Quoi envoyer au fournisseur |
|---|---|---|
| Quelle résine est moulée ? | La viscosité, le pouvoir lubrifiant, la sensibilité à la dégradation et la corrosion affectent les passages d'écoulement, le matériau et le traitement de surface. | Qualité exacte de la résine, système de couleurs, ignifuge et plage de traitement normale. |
| La résine est-elle renforcée ou remplie ? | La fibre de verre, les charges minérales et les contaminations récupérées peuvent accélérer l'usure abrasive au niveau des passages de l'anneau, du siège et de la matière fondue. | Type de charge, pourcentage en poids et si cela change selon le produit. |
| Quelle doit être la précision du tir ? | Les pièces à paroi mince, à plusieurs cavités et au poids serré exposent de petits changements dans la fermeture des vannes et des fuites. | Poids des pièces, nombre de cavités, tolérance du poids par injection et données de tendances récentes. |
| Quel est le style de vanne actuel ? | Les bagues coulissantes, les clapets à bille et autres modèles ont des zones d'écoulement, des déplacements et des comportements de fermeture différents. | Numéro de pièce d'origine, dessin, photos et assemblage complet retiré. |
| La vis a-t-elle déjà été remplacée ? | Un modèle de machine peut ne plus identifier le filetage installé, la longueur de la pointe ou la géométrie du siège. | Dessin de vis actuel et mesures directes, pas seulement la plaque signalétique de la machine. |
| Pourquoi la pièce est-elle remplacée ? | Un filetage cassé, un chemin d'écoulement érodé et un anneau qui fuit n'indiquent pas la même action corrective. | Photos d'usure, symptômes de processus, historique de maintenance et dimensions défaillantes. |
Nanhaiya propose des modèles de filetage standard et personnalisés, ainsi que des options de pointes à flux inversé pour les polymères spéciaux. La pièce sélectionnée peut être associée à unvis de moulage par injectionou fourni dans le cadre d'un programme plus largeGamme de pièces détachées pour moulage par injection et extrusion.


Lire les signaux de processus avant de retirer l'assemblage
Un coussin variable, une dérive du poids du tir ou une mauvaise répétabilité du transfert peuvent indiquer une fuite de valve, mais aucun d'entre eux ne le prouve à lui seul. Les changements de résine, l'instabilité de l'alimentation, le contrôle de la température, l'usure du fût, l'air dans la masse fondue, les réglages de pression et les conditions du moule peuvent créer des symptômes similaires.
ENGEL recommande de vérifier le clapet anti-retour, la vis et le fût de plastificationlorsque le coussin de fusion fluctue. Les mêmes conseils de dépannage relient la variation du coussin et du poids de la grenaille aux paramètres du processus et à l'usure des composants.
| Signal observé | Possibilité de raccordement par vis | Vérifiez avant de commander |
|---|---|---|
| La position du coussin varie d'un coup à l'autre | L'anneau peut se fermer à un autre endroit ou fuir après sa mise en place. | Tendance à la position réelle, à la pression et au poids du tir selon un processus stable. |
| Le poids de la pièce dérive tandis que les paramètres restent fixes | Le reflux peut réduire le volume efficace délivré au moule. | Éliminez les causes liées à l'alimentation, à la température, au matériau et à la cavité du moule. |
| Des plans courts apparaissent par intermittence | La vanne peut ne pas se fermer de manière répétée, en particulier après des changements de récupération. | Comparez la réponse du transfert et exécutez le test de vanne approuvé par le fabricant de la machine. |
| La récupération devient limitée | Un anneau endommagé, un dépôt ou un chemin d'écoulement sous-dimensionné peut résister à l'écoulement de la matière fondue vers l'avant. | Inspectez la libre circulation, les dépôts, le grippage et l’obstruction du passage. |
| Les points noirs suivent un changement matériel | Les points morts ou les surfaces endommagées peuvent retenir et libérer le polymère dégradé. | Inspectez le chemin de fusion complet, la buse, l’avant de la vis et la procédure de nettoyage. |
| Bruit métallique ou grippage d'anneau | Des grippages, des déformations, un désalignement ou des corps étrangers peuvent être présents. | Arrêtez-vous et inspectez selon la procédure de maintenance sûre du fabricant de la machine. |
Une fois l'ensemble retiré, examinez le diamètre extérieur de la bague de contrôle, les deux faces d'extrémité, la surface d'appui, le corps de la pointe, les passages de fusion et le filetage. UnArticle technique ARBURGidentifie l'abrasion, l'adhérence et la corrosion comme mécanismes d'usure et montre que l'usure au niveau du diamètre de l'anneau, de la face d'extrémité et du siège d'étanchéité peut modifier la course de l'anneau et la stabilité de l'amortissement.
Ne diagnostiquez pas une bague anti-retour en ajoutant une pression de maintien jusqu'à ce que la pièce se remplisse.Un changement de réglage peut masquer une fuite sans la corriger. Obtenez une base de référence stable, suivez la méthode de test approuvée par le fabricant de la machine et inspectez le matériel avant de modifier les spécifications de remplacement.
Remplacez une pièce uniquement lorsque les pièces correspondantes sont encore bonnes.
Une bague anti-retour peut être remplacée par elle-même lorsque sa pointe d'accouplement et son siège restent dans les dimensions approuvées, que les surfaces d'étanchéité sont saines et que la nouvelle bague peut se déplacer librement sur toute sa course. Il s’agit de la réparation la moins coûteuse, mais uniquement lorsque l’inspection le justifie.
Remplacez l'embout, la bague et le siège assortis lorsque plusieurs surfaces présentent des signes d'usure, qu'une bague s'est grippée ou s'est grippée contre un autre composant, que les anciennes pièces ont été mélangées sur plusieurs machines ou qu'il ne reste aucune dimension d'origine fiable. La combinaison d'une nouvelle pièce d'étanchéité avec deux pièces d'accouplement usées peut créer un nouveau chemin de fuite.
Notre vue d'usine :a worn sample is evidence, not a master drawing. Si nous copions exactement un siège érodé, une bague raccourcie ou un filetage endommagé, la nouvelle pièce peut reproduire l'ancien problème avec une surface plus propre. Nous reconstruisons la relation prévue à partir du dessin, des composants d'accouplement et des points de référence non portés.


Données sur les pointes de vis de moulage par injection Nanhaiya
LeEmbout de vis de moulage par injection Nanhaiyaest construit comme interface entre la vis et le chemin de fusion côté buse. Il est disponible pour différents diamètres de vis et marques de machines d'injection, avec des filetages et une géométrie de composants personnalisés pour les travaux de remplacement.
| Spécification | Données produit Nanhaiya | Pertinence pour les achats |
|---|---|---|
| Matériau de base | D2 | Enregistrez le matériel réel sur les documents de devis et d’inspection. |
| Dureté | HRC45-62 | La valeur sélectionnée doit correspondre au traitement thermique, à la résistance à l'usure et aux matériaux d'accouplement. |
| Rectitude | 0,02 mm/m | La géométrie et l'alignement sont importants à l'interface vis-avant. |
| Visage blindé | Bimétallique | Fournit une option résistante à l’usure sur les surfaces de travail exposées. |
| Configurations en fibre de verre | 30% / 60% | Indiquez le pourcentage réel de fibre de verre et la qualité de la résine dans la demande de prix. |
| Poids partiel | 1kg | Valeur de référence de la page produit ; le poids final suit la géométrie approuvée. |
| Itinéraire de fabrication | Usinage CNC, traitement thermique et polissage de précision | Ces opérations contrôlent la forme, l’état de surface et l’ajustement fini. |
| Applications standards | Moulage thermoplastique PE, PP, ABS et PVC | Envoyez également des données sur les additifs, les colorants, le contenu recyclé et les charges. |
Pour l'unité complète de plastification, Nanhaiya fabrique égalementvis de moulage par injection mutantes, vis de moulage par injection progressiveet des barils de remplacement correspondants. Le adjacentbuse d'injectionpeut être examiné en même temps lorsque les problèmes de fuite, d’alignement ou d’écoulement de la matière fondue s’étendent au-delà de la pointe de la vis.
Dimensions qui décident si la pièce s'adaptera
Un constructeur de machines et un modèle peuvent affiner la recherche, mais ils ne peuvent pas remplacer un dessin. Les familles de modèles peuvent utiliser plusieurs tailles d'unité d'injection, et une machine peut déjà transporter une vis de remplacement différente de sa version d'origine.
- Identifiez la vis installée.Enregistrez le fabricant de la machine, le modèle, la désignation de l’unité d’injection, le diamètre de la vis, les informations de série et tout remplacement de vis précédent.
- Définissez complètement le fil.Inclure le diamètre majeur et mineur, le pas, la direction du filetage, la longueur du filetage, la position de départ, le relief et l'emplacement de l'épaulement.
- Mesurez la pile axiale.Enregistrez la longueur totale de la pointe, la longueur de l'anneau, la longueur du siège, la course de l'anneau et chaque épaule qui contrôle la position de fermeture.
- Mesurez les interfaces radiales.Enregistrez le diamètre du corps de la pointe, le diamètre extérieur et intérieur de la bague, les diamètres du siège, la référence de l'alésage du canon et le jeu de travail requis.
- Cartographiez le chemin de fusion.Affichez le nombre de cannelures, la largeur de passage, la profondeur de passage, le profil du nez et tout rayon qui affecte le débit ou le nettoyage.
- Marquer les surfaces d’étanchéité et d’usure.Identifiez quelles faces sont en contact lors de la fermeture et quelles dimensions sont mesurées à partir de références non portées.
Ne cachez pas l’incertitude à l’intérieur d’une tolérance.Si l'ancienne surface est usée, étiquetez la valeur mesurée comme une dimension réelle usée. Gardez la dimension finie proposée séparée. Cette distinction permet à l'ingénierie de corriger la pièce au lieu d'approuver une copie précise des dommages.
Inspectez le remplacement avant qu’il n’entre en production
L'inspection à l'arrivée doit vérifier l'identité, les dimensions et le mouvement avant que l'assemblage ne soit exposé à la chaleur et à la pression. Conservez le dessin approuvé, l'enregistrement des matériaux et le résultat de l'inspection sous le même numéro de pièce.
- Le numéro de pièce et la révision du dessin correspondent au bon de commande
- Les enregistrements de matériaux et de traitements thermiques correspondent au devis
- Les diamètres critiques et les longueurs axiales sont dans les tolérances du dessin
- Des jauges de filetage ou des contrôles d'accouplement confirment la connexion
- L'anneau de contrôle se déplace librement sans balancement ni grippage visible
- La bague et le siège entrent en contact avec les surfaces d'étanchéité prévues
- Les passages de fonte sont propres, lisses et exempts de bavures
- Les surfaces polies ne présentent aucun dommage de manipulation ni défaut de revêtement
- La direction de l'assemblage et l'ordre des composants sont documentés
- Le poids du tir de base et le coussin sont enregistrés après l'installation
Après l'installation, utilisez une procédure de démarrage approuvée et comparez le processus avec la référence retenue. Un nouvel embout peut modifier la récupération, la réponse à la décompression ou le comportement de fermeture de la valve. Ne présumez donc pas que tous les anciens réglages doivent rester intacts.
Ce que l'usine doit contrôler
La qualité des pointes de vis vient de la relation entre les pièces. La concentricité du filetage, la position de l'épaulement, la course de la bague, la géométrie de la face d'étanchéité, la finition du chemin d'écoulement et les conditions de traitement thermique doivent fonctionner ensemble. Un indice de dureté impressionnant ne peut pas compenser une longueur de pile incorrecte ou une surface d'étanchéité rugueuse.
Nanhaiyaéquipement de productioncomprend des scies CNC avec une erreur d'avance inférieure ou égale à 0,1 mm, des tours CNC pour des pièces jusqu'à 6 m et des équipements de perçage et de fraisage avec une précision de positionnement de 0,02 mm. L'usinage à cinq axes est utilisé pour les vols irréguliers et les structures de brides spéciales.

Pour les acheteurs, la question pratique n’est pas de savoir si un fournisseur possède une machine-outil. Demandez comment le dessin est examiné, quelles dimensions sont inspectées, comment les matériaux et le traitement thermique sont tracés et comment le mouvement fini de l'anneau est vérifié. Nanhaiya fournit une révision des dessins avant-vente et un support technique via sonéquipe de service.
Liste de contrôle RFQ pour un embout de vis de remplacement
Envoyez un package clair au lieu d’une série de messages partiels. Les informations suivantes permettent au fournisseur de décider s'il s'agit d'un remplacement standard, d'un composant de rétro-ingénierie ou d'une refonte.
- Fabricant de la machine, modèle, numéro de série et taille de l'unité d'injection
- Diamètre de vis installé et dessin de vis
- Numéro de pièce d'origine de la pointe de vis et révision du dessin
- Assemblage ancien complet avec pièces maintenues en ordre
- Photos de face, de côté, de filetage et des faces d'étanchéité
- Dimensions du filetage, de l'épaulement, de la bague, du siège et du passage
- Qualité de résine, type de charge et pourcentage de charge
- Colorant, contenu recyclé et additifs corrosifs
- Température de fusion normale et taille de la dose
- Poids de la pièce, nombre de cavités et variation acceptée
- Tendance d’amortissement, de transfert et de récupération avant retrait
- Usure observée, mode de défaillance et quantité requise
Si le dessin est manquant, marquez chaque surface mesurée et photographiez la configuration de mesure. N'envoyez pas un seul diamètre extérieur et demandez à l'usine d'en déduire le filetage, le siège et la course.
Questions fréquemment posées
À quoi sert une pointe de vis pour moulage par injection ?
L'ensemble à pointe de vis porte un clapet anti-retour. Il s'ouvre pendant la récupération de la vis afin que la matière fondue puisse se déplacer devant la vis, puis se ferme pendant l'injection pour limiter le reflux et transférer la pression dans le moule.
Quels sont les signes d’une bague de contrôle ou d’une pointe de vis usée ?
Les signaux courants du processus incluent un coussin de fusion variable, un poids de injection incohérent, une mauvaise répétabilité de la pression, des injections courtes après que d'autres causes ont été exclues et une réponse de transfert plus longue ou moins stable. Confirmez l’usure avec un test de fuite contrôlé et une inspection dimensionnelle.
Puis-je commander un embout de vis de remplacement par modèle de machine uniquement ?
Le fabricant et le modèle de la machine sont des points de départ utiles, mais une commande de remplacement fiable doit également inclure le diamètre de la vis, les dimensions du filetage et de l'épaulement, la longueur de la pointe, les dimensions de la bague de contrôle et du siège, le chemin d'écoulement, la résine, la teneur en charge, un dessin et des photos claires.
Dois-je remplacer uniquement la bague anti-retour ou l'ensemble complet de la pointe de vis ?
Remplacez uniquement le composant usé lorsque la pointe d'accouplement, le siège et le filetage restent dans les dimensions et l'état de surface approuvés. Remplacez l'ensemble correspondant lorsque plusieurs surfaces d'étanchéité sont usées, que les dimensions sont incertaines ou que le mélange de pièces anciennes et nouvelles ne peut pas produire un mouvement et une étanchéité fiables.
Quel matériau Nanhaiya utilise-t-il pour les embouts de vis de moulage par injection ?
Nanhaiya propose des pointes de vis pour moulage par injection D2 avec une plage de dureté publiée de HRC45-62, une rectitude de 0,02 mm/m et une option de face blindée bimétallique. La configuration finale est adaptée à la résine, à la charge, à l'interface machine et à la résistance à l'usure.
Une pointe de vis plus dure dure-t-elle toujours plus longtemps ?
Non. La dureté n’est qu’un élément de la performance à l’usure. La chimie des alliages, le traitement thermique, la résistance à la corrosion, les matériaux d'accouplement, la finition de surface, l'alignement, le jeu et la résine traitée affectent tous la durée de vie.
Que dois-je envoyer à Nanhaiya pour un devis pour pointes de vis ?
Envoyez le fabricant et le modèle de la machine, le diamètre de la vis, le pourcentage de résine et de charge, le numéro de pièce d'origine ou le dessin, les dimensions complètes de raccordement, des photos sous plusieurs angles, les symptômes d'usure, la tendance du poids injecté et la quantité requise.
Divulgation commerciale : Nanhaiya fabrique les pointes de vis pour moulage par injection et les composants associés liés dans ce guide. Les recommandations techniques doivent être appliquées avec les procédures de sécurité du fabricant de la machine et le dessin du projet approuvé.