Nouvelles

Canon conique à double vis : guide complet des spécifications, des applications et de la sélection


Réponse rapide

Un corps conique à double vis est un composant d'extrusion conique à double alésage dans lequel deux vis coniques tournent à l'intérieur d'un corps conique correspondant. La géométrie conique offre une forte alimentation et une compression élevée sur une courte longueur, c'est pourquoi ledouble vis conique et barilletest le choix standard pour l'extrusion de tuyaux, profilés, feuilles et WPC en PVC.

Si vous utilisez une ligne en PVC ou en bois-plastique, lecanon conique à double vestest l'une des pièces qui détermine le plus directement votre production, la qualité de la fonte et les coûts de fonctionnement. Choisissez la mauvaise taille, le mauvais matériau ou le mauvais dégagement et vous le payez en usure, en rebuts et en temps d'arrêt. Ce guide explique comment fonctionne un canon à vis conique, les spécifications qui comptent lors de votre achat, en quoi il diffère d'uncanon parallèle à double vest, et comment en sélectionner, installer et entretenir un – écrit du point de vue d’une usine qui usine ces pièces chaque jour.

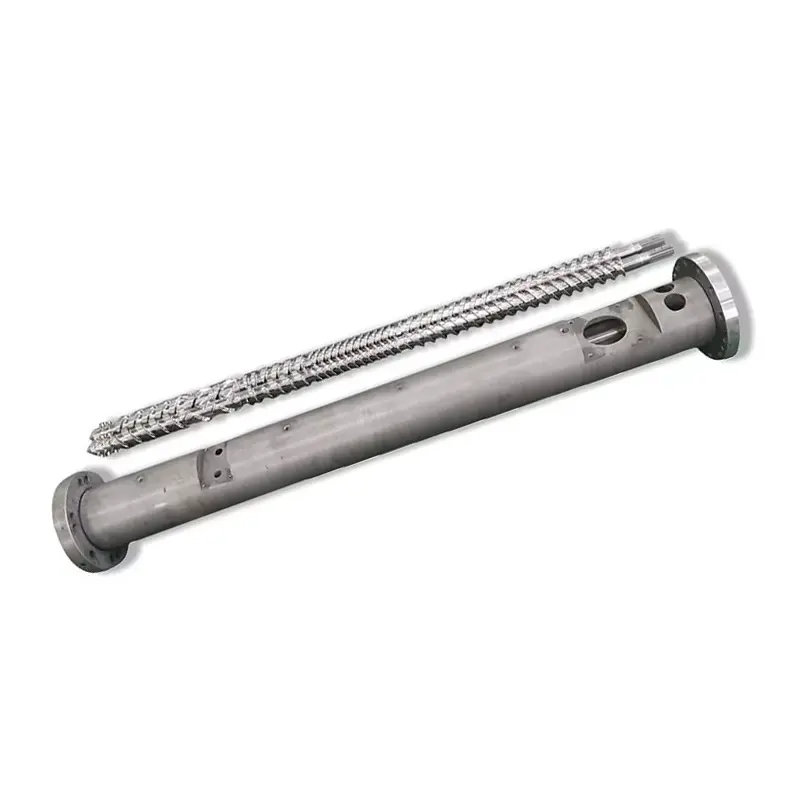
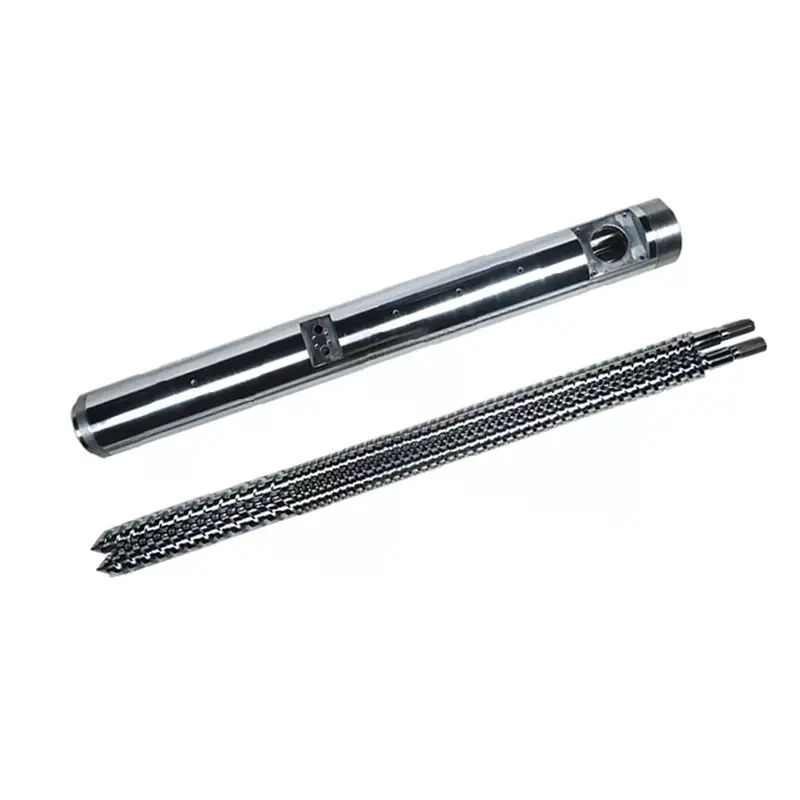
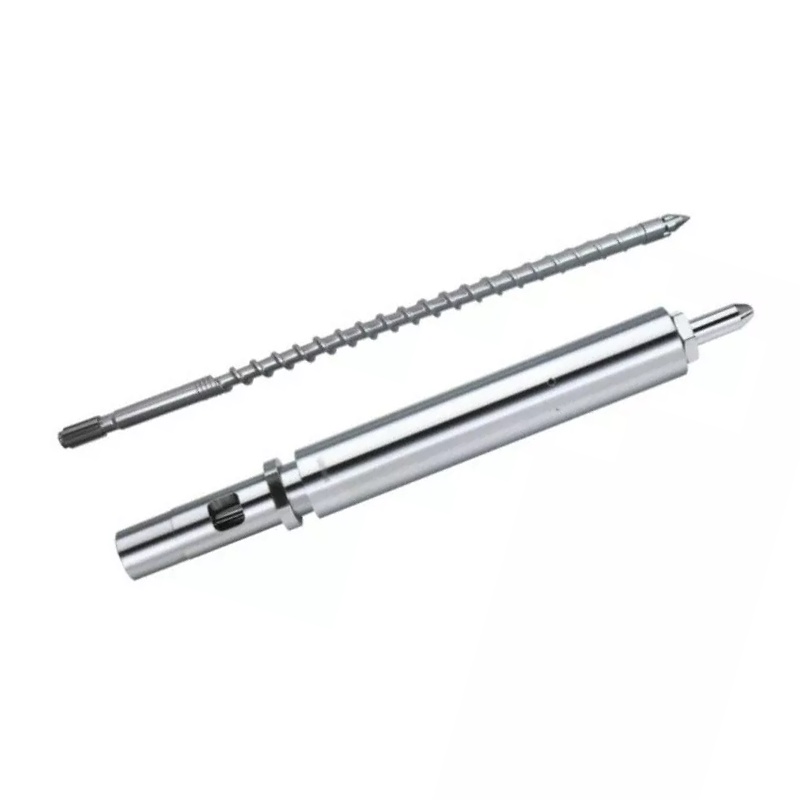
Conical twin screw barrel manufactured by Nanhaiya
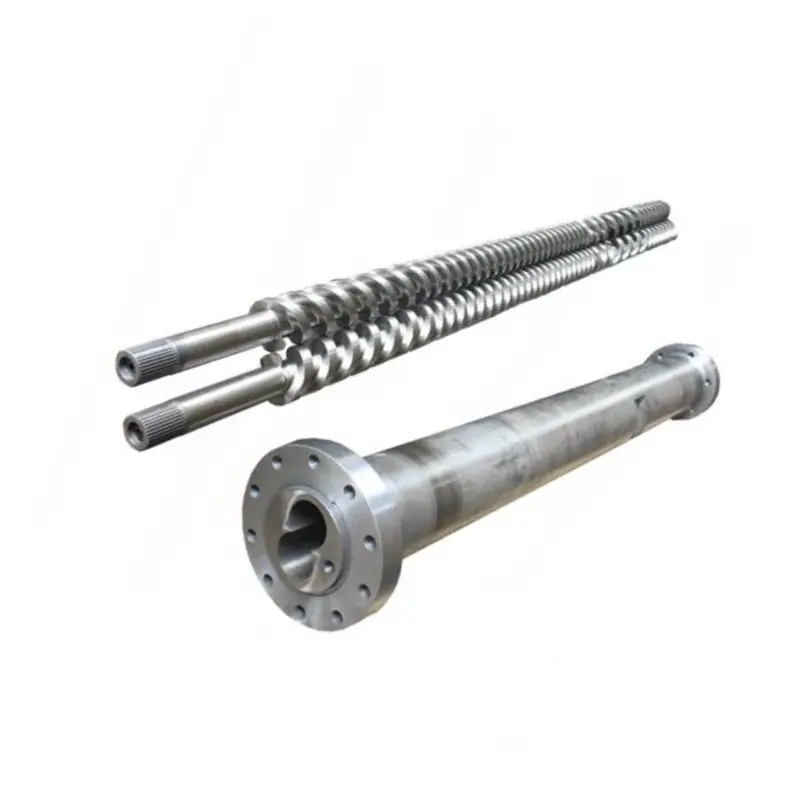
Un ensemble conique à double vis et barillet — les alésages coniques offrent une compression de courte longueur idéale pour le PVC sensible à la chaleur.

Comment fonctionne un canon conique à double vest

Dans unextrudeuse à double vis conique, deux vis sont placées côte à côte selon un léger angle, large à l'extrémité d'alimentation et étroite à l'extrémité de la filière. Les alésages du canon se rétrécissent pour correspondre. À mesure que la matière première se déplace de la zone d'alimentation de grand diamètre vers la zone de dosage de petit diamètre, le volume en rétrécissement la comprime et la plastifie tandis que les volées engrenées la transportent et se mélangent. Étant donné que les deux vis tournent à contre-courant et s'emboîtent complètement, la double vis conique et le barillet agissent presque comme une pompe volumétrique : un débit constant à un cisaillement faible et doux, qui protège les polymères sensibles à la chaleur tels que le PVC.

Le processus se décompose en trois étapes :

  1. Alimentation et convoyage— le grand diamètre de l'extrémité d'alimentation donne un grand volume d'admission, de sorte que les mélanges de poudres et les matériaux à faible densité apparente (comme les mélanges secs de PVC) sont aspirés de manière fiable sans formation de ponts.
  2. Compression et plastification— la conicité réduit le volume du canal sur toute la longueur, compactant le matériau, chassant l'air et le faisant fondre grâce à un travail thermique et mécanique combiné.
  3. Comptage et déchargement— la zone de dosage étroite crée une pression stable et pousse une matière fondue uniforme et homogène à travers la filière à un débit contrôlé.

Le canon fait plus que loger les vis. Il transporte les zones de chauffage et de refroidissement qui maintiennent chaque étage à la bonne température. Les fûts Nanhaiya utilisent une conception de chauffage et de refroidissement multizones - généralement des zones d'alimentation, de compression et d'homogénéisation - avec une ventilation sous vide en option pour extraire l'humidité et les substances volatiles de la masse fondue, ce qui est important pour les composés remplis et hygroscopiques.

Spécifications clés à vérifier avant d’acheter

Deux barils coniques peuvent paraître identiques et fonctionner très différemment. Ce sont les spécifications qui déterminent l’ajustement, la puissance et la durée de vie – les chiffres que vous devez confirmer sur tout devis.

Article de spécification Ce que cela signifie Pourquoi c'est important
Rapport de diamètre Le diamètre de l'extrémité d'alimentation/de la filière, par ex. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Définit la classe de machine et la bande de sortie - doivent correspondre exactement à votre modèle d'extrudeuse
Rapport L/D Longueur de traitement efficace par rapport au diamètre Durée efficace plus longue = plus de temps de séjour pour une fusion et un dégazage complets
Qualité du matériau Acier nitruré 38CrMoAlA, W6Mo5Cr4V2, acier en poudre HIP ou bimétallique Améliore directement la durée de vie et la résistance à la corrosion contre les composés chargés/PVC
Traitement de surface et dureté Nitruration, chromage, alliage bimétallique ou pulvérisation de carbure de tungstène Nanhaiya pulvérise une couche d'alliage ajoutée au tungstène pour atteindre62 HRCà l'intérieur du canon par rapport à un 58 HRC typique
Profondeur de la couche d'alliage Épaisseur de la couche intérieure résistante à l'usure La couche bimétallique de Nanhaiya mesure 2,5 à 3 mm : une couche plus profonde signifie une fenêtre de service utilisable plus longue
Jeu vis/baril L'écart entre la pointe du vol et la paroi de l'alésage Trop important = perte de pression et débit faible ; un écart serré et précis maintient une efficacité élevée
Tolérance / rectitude Précision d'usinage de la pièce finie Nanhaiya maintient les barillets coniques jumelés à ± 0,0005 mm pour un ajustement cohérent et reproductible
Capacité de sortie (kg/h) Débit nominal pour la taille Le numéro d'acheteur final : faites-le correspondre à la vitesse de votre ligne et à votre produit
Remarque générale sur l'industrie :Les désignations de taille conique telles que 45/90 ou 65/132 (diamètre d'alimentation/filière en mm) sont courantes sur les machines coniques de type SJZ, de sorte qu'un cylindre spécifié de cette manière peut souvent être adapté à une extrudeuse existante. Confirmez toujours par rapport à un dessin ou un échantillon avant de commander. Vous pouvez voir les tailles standards sur notrecanon conique à double vestpage.

Canon à double vis conique ou parallèle

La question la plus fréquemment posée par les acheteurs est de savoir s’ils ont besoin d’un modèle conique oucanon parallèle à double vest. Les deux sont à double vis, tous deux engrenés, mais la géométrie convient à différents travaux. En bref : conique excelle dans l'extrusion directe de tuyaux, de profilés et de panneaux en PVC/WPC ; Le parallèle est plus puissant pour les formulations de mélanges, de mélanges maîtres et de charges très élevées.

Facteur Canon conique à double vest Canon à double vis parallèle
Comportement alimentaire Grande ouverture d'alimentation — meilleure prise pour la poudre de faible densité apparente Alimentation plus uniforme pour les aliments composés et les granulés
Compression Haute compression intégrée à la géométrie conique Compression plus constante sur un diamètre fixe
Chaleur/cisaillement Traitement plus doux et contrôlé — idéal pour le PVC sensible à la chaleur Cisaillement plus élevé – meilleur pour un mélange et une dispersion intensifs
Utilisation typique Tuyau en PVC, profilé, feuille, WPC, tuile en résine Mélange maître, mélange, travaux à haute teneur en CaCO₃ et chargés de verre
Entretien L'usure et le jeu nécessitent une surveillance étroite au niveau du cône Standardisation de la géométrie et remplacement des éléments souvent plus faciles

Une règle empirique utile : si votre produit finalestl'extrudat (un tuyau ou une planche directement sortie de la filière), un cylindre conique à double vis est généralement le bon outil. Si vous fabriquez des pellets ou dispersez un ensemble d'additifs exigeants, envisagez un fût à double vis parallèle, en particulier le type contrarotatif pour les charges de carbonate très élevées. Vous ne savez pas ce qui convient à votre ligne ? Notrevis unique, les plages coniques et parallèles sont toutes indiquées sur lepage produits.

Applications courantes

Parce qu'il combine une forte alimentation, une compression élevée et un cisaillement doux, la double vis et le baril coniques sont le cheval de bataille de l'extrusion de PVC rigide et de bois-plastique. Il fonctionne mieux pour :

  • Tuyau en PVC— tuyaux d'alimentation en eau, de drainage et de conduite en PVC mélangé à sec.
  • Profilé PVC— profilés de fenêtres et de portes, bandes de chant et garnitures.
  • Panneau et feuille de PVC— carton mousse, feuille aspect marbre et carton mousse libre (voir notreBaril conique à double vis en panneau PVC).
  • WPC (composite bois-plastique)— terrasses, panneaux muraux et profilés en composés chargés de fibres de bois.
  • Produits à base de PE et de carreaux de résine— y compris les tuiles ondulées en résine et les profilés remplis de PE.
  • Granulation du PVC— transformer le mélange sec de PVC en granulés pour une utilisation en aval.
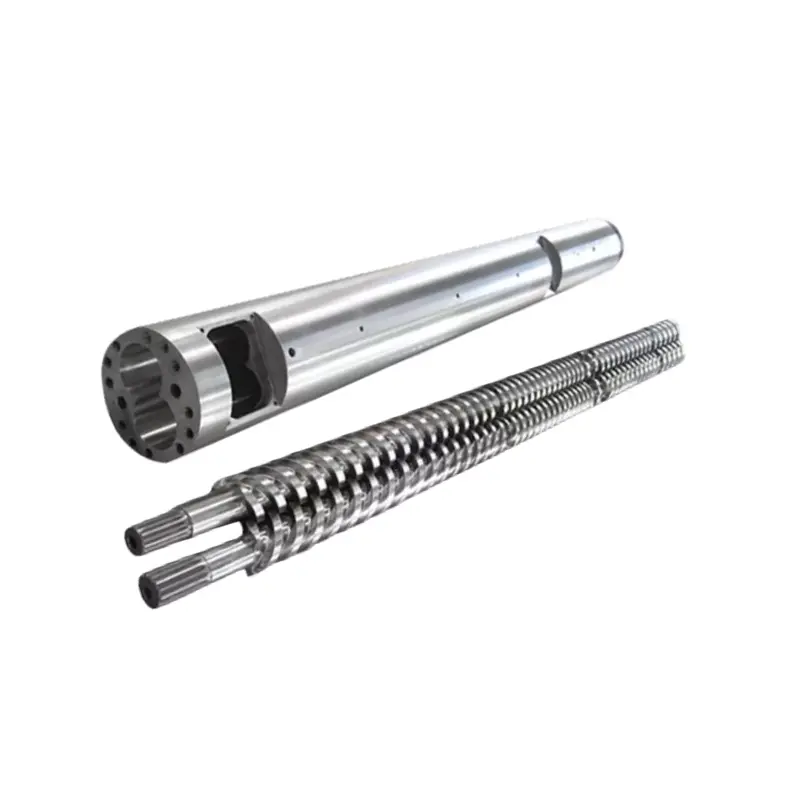
PVC board conical twin screw barrel for foam and marble sheet extrusion
Corps conique à double vis configuré pour l'extrusion de panneaux PVC et de feuilles de mousse.

Comment choisir le bon canon conique à double vest

La sélection se résume à trois questions : quel matériau utilisez-vous, de quel rendement avez-vous besoin et dans quelle mesure votre formulation est-elle abrasive ? Utilisez la matrice ci-dessous comme point de départ, puis confirmez la taille exacte par rapport à votre machine.

Votre matériel / besoin Configuration suggérée Choix surface/matériau
Tuyau et profilé en PVC rigide Géométrie conique standard dimensionnée pour votre extrudeuse (par exemple 55/110, 65/132) 38CrMoAlA nitruré pour un PVC propre et peu chargé
PVC + charge à haute teneur en CaCO₃ Conique avec zone d'usure renforcée, ou intensifié jusqu'à parallèle contrarotatif Couche bimétallique/carbure de tungstène (62 HRC) pour l'abrasion
WPC / composés de fibres de boest Conique avec une forte ventilation et une protection contre l'usure Bimétallique — la fibre de bois + les charges sont très abrasives
Panneau/feuille de mousse PVC Conique réglé pour une température de fusion contrôlée et une pression stable Nitruré ou bimétallique selon le niveau de remplissage
Rendement élevé sur le même encombrement Rapport de diamètre plus grand et/ou longueur efficace plus longue Adaptez la dureté aux heures de fonctionnement et à la charge de remplissage

Quelle que soit la réponse, l’étape la plus importante consiste à adapter le canon à votre machine existante. Les pièces coniques sont effectivement personnalisées en fonction de l'extrudeuse dans laquelle elles fonctionnent, donc un dessin - ou un échantillon avec les dimensions clés (diamètre d'alimentation/filière, entraxe, longueur totale et détails de la bride) - nous permet de citer un remplacement parfaitement ajusté plutôt qu'une pièce "assez proche". Si vous avez besoin de la ligne entière plutôt que du composant, nous construisons égalementmachines d'extrudeuse complètes.

Bases d'installation et de câblage

Un canon de précision ne fonctionne que s'il est installé d'équerre, propre et correctement chauffé. Les étapes ci-dessous sont un aperçu général : suivez toujours le manuel du constructeur de votre machine et les procédures de verrouillage.

  1. Éteignez et verrouillez.Isolez le variateur et tous les éléments chauffants avant de retirer l'ancien canon. Confirmez zéro énergie avant de commencer.
  2. Nettoyez les faces correspondantes.Retirez l'ancien mastic, le carbone et les bavures des brides et des faces de positionnement afin que le nouveau canon repose sans distorsion.
  3. Montez et alignez.Montez le canon conique sur le boîtier de boîte de vitesses/d'alimentation, en vérifiant la concentricité et que les vis tournent librement à la main avant la mise sous tension.
  4. Câblez les zones de chauffage.Reconnectez les bandes chauffantes et le refroidissement par zone (alimentation → compression → mesure) et associez chaque thermocouple au bon canal du contrôleur afin qu'aucune zone ne soit câblée de manière croisée.
  5. Définissez un profil de trempage.Amenez lentement le canon à température et laissez-le tremper pour que l'acier et la fonte s'égalisent avant de démarrer les vis - le démarrage à froid risque d'endommager le couple.
Conseil pour la zone de chauffage :garder la zone d'alimentation la plus froide et augmenter les températures vers la filière. Les zones inégales ou mal cartographiées sont l’une des causes les plus courantes de surtensions et de stries noires – elles méritent d’être vérifiées après tout changement de barillet.

Dépannage et usure

La plupart des problèmes de fûts coniques se manifestent par une production instable, une surchauffe ou un produit dégradé. Utilisez ce tableau pour passer rapidement du symptôme à la cause probable à corriger.

Symptôme Cause probable Réparer
La production fluctue / augmente Incohérence de l'alimentation, ailettes usées ou dérive de température Vérifier l'alimentation, vérifier les températures de zone, mesurer le jeu vis/baril
Surchauffe Déséquilibre du chauffage, friction excessive ou refroidissement bloqué Inspecter chaque zone et circuit de refroidissement ; remapper les thermocouples
Mauvaise plastification Mauvaise configuration de vis ou alésage de canon usé Vérifier la configuration ; vérifier le jeu élargi dû à l'usure
Lignes / stries noires Points morts retenant des matériaux dégradés ou alésage rayé Purger et nettoyer soigneusement ; inspecter l'alésage et la surface de la vest
Usure excessive/rapide Charge abrasive, mauvais entretien ou dureté inférieure aux spécifications Mise à niveau vers un canon bimétallique/carbure de tungstène ; resserrer l'entretien

L’usure est normale – l’objectif est de la rendre lente et prévisible. Les charges abrasives (CaCO₃, fibre de bois, verre) attaquent l'alésage et les vols plus rapidement, c'est exactement pourquoi une couche intérieure plus profonde et plus dure est rentable. Une surface additionnée de tungstène 62 HRC dure tout simplement plus longtemps contre ces composés qu'une finition standard 58 HRC, allongeant ainsi l'intervalle entre les reconstructions.

Liste de contrôle d'entretien

Des contrôles courts et réguliers évitent des pannes coûteuses. Intégrez-les à votre routine :

Intervalle Vérifier Action
Chaque quart de travail Températures et ampères de zone Lectures de journaux ; enquêter sur toute dérive par rapport à la ligne de base
Hebdomadaire Qualité de fusion et finition de surface Surveillez les nouvelles stries, gels ou changements de sortie
Mensuel Purge et contrôle visuel de l'alésage/vest Nettoyer les points morts ; recherchez des rayures ou une décoloration
Trimestriel Jeu vis/baril Mesurez l’écart ; comparer aux spécifications pour suivre le taux d'usure
Au besoin Intégrité du chauffage et du thermocouple Remplacez les bandes/capteurs défectueux avant qu'ils ne provoquent un mauvais produit.

Questions fréquemment posées

Qu'est-ce qu'un canon conique à double vis ?

Il s'agit d'un composant d'extrusion conique à double alésage dans lequel deux vis coniques tournent à l'intérieur d'un cylindre conique assorti. Le cône comprime et plastifie le matériau sur une courte longueur, ce qui rend le corps à vis conique idéal pour l'extrusion de tuyaux, profilés, feuilles et WPC en PVC.

Pour quels matériaux est-il préférable de l'utiliser ?

PVC rigide (tuyau, profilé, panneau et feuille), composite bois-plastique, profilés à base de PE et dalles en résine, plus granulation PVC. Il gère particulièrement bien les poudres de mélange sec à faible densité apparente grâce à sa grande prise d’alimentation.

En quoi est-il différent d'un canon parallèle à double vis ?

Un corps conique se rétrécit et crée une compression élevée avec un cisaillement doux, adapté à l'extrusion directe du PVC/WPC. UNcanon parallèle à double vestconserve un diamètre constant et un cisaillement plus élevé, ce qui convient aux formulations de mélanges, de mélanges maîtres et de charges très élevées.

Quel est le jeu typique entre la vis et le canon ?

Le jeu est le petit espace entre la pointe du vol et la paroi de l'alésage. Il est serré et précis sur une pièce neuve ; car il s'ouvre à cause de l'usure, du débit et de la chute de pression. Le mesurer périodiquement est le moyen le plus clair de suivre l’usure du canon.

Comment installer un canon conique à double vis ?

Mettez hors tension et verrouillez, nettoyez les faces de contact, montez et alignez pour que les vis tournent librement, câblez correctement chaque zone de chauffage et thermocouple, puis portez lentement le canon à température et faites-le tremper avant de démarrer les vis.

Quelles sont les causes de l’usure des canons coniques à double vis ?

Principalement des charges abrasives telles que le carbonate de calcium, la fibre de bois et le verre, aggravées par la corrosion due au traitement du PVC, un mauvais entretien et une dureté sous-spécifiée. Une couche bimétallique ou en carbure de tungstène plus profonde résiste bien mieux aux trois.

À quelle fréquence le canon doit-il être inspecté ou remplacé ?

Effectuez des contrôles visuels et de purge mensuellement et mesurez le dégagement tous les trimestres. Le calendrier de remplacement dépend de la charge de remplissage et des heures de fonctionnement : suivez la tendance d'usure plutôt que d'attendre une panne, et reconstruisez ou remplacez une fois que le jeu dépasse les spécifications.

Comment choisir la bonne taille pour ma ligne d'extrusion ?

Faites correspondre le rapport du diamètre et la longueur au modèle de votre extrudeuse et au rendement cible, puis choisissez un traitement de surface en fonction du degré d'abrasivité de votre formulation. Envoyez un dessin ou un échantillon avec les dimensions clés afin que le canon soit un ajustement exact, et non une approximation.

Besoin d'un canon conique double vis adapté à votre machine ?

Envoyez-nous votre dessin – ou un échantillon avec les dimensions clés – et nos ingénieurs spécifieront une double vis conique et un cylindre parfaitement ajustés avec la dureté adaptée à votre matériau. Grâce à un traitement interne de nitruration, de bimétallique et de carbure de tungstène, nous fabriquons des pièces qui atteignent 62 HRC à l'intérieur de l'alésage pour une longue durée de vie.

Obtenez un devis sous 12 heures →
Nanhaiya (Zhoushan) Machines en plastique · Plus de 500 clients mondiaux ·célibataire, jumeau conique & jumeau parallèlebarils à vest
Actualités connexes
Laissez-moi un message
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
RejeterAccepter