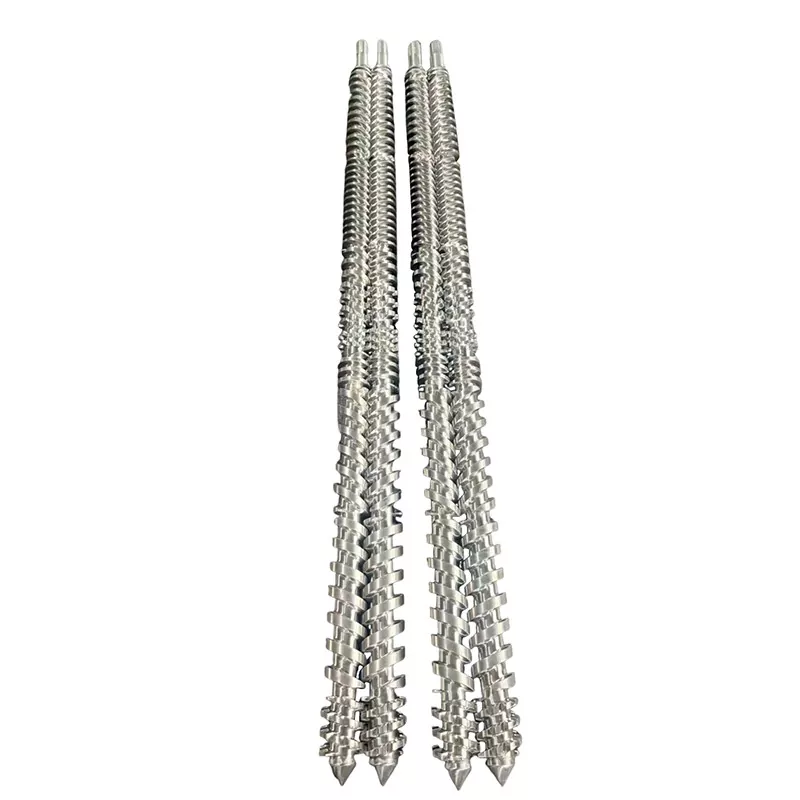
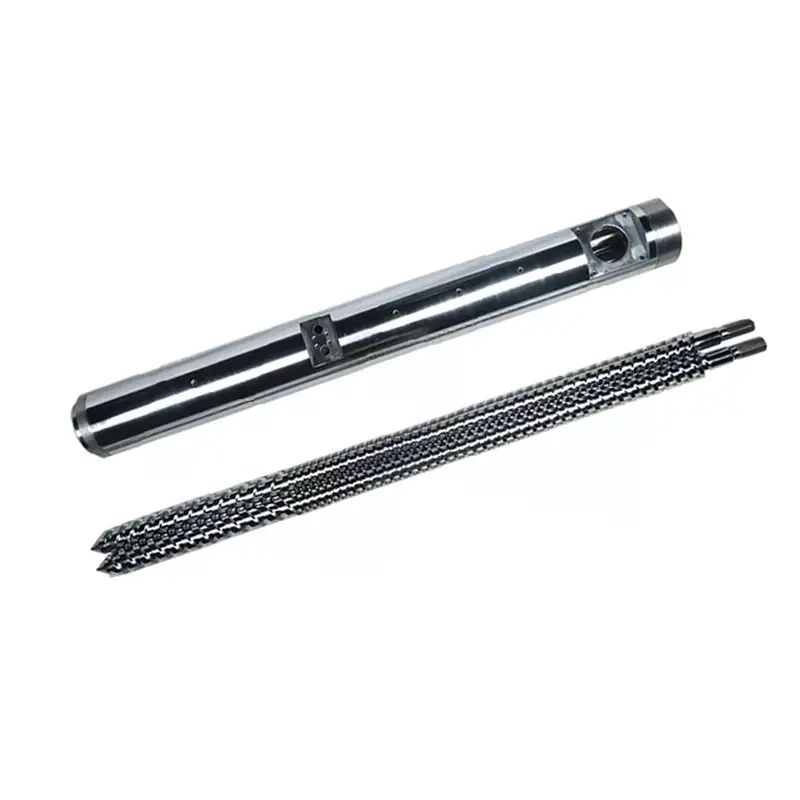
Extrudeuses bivis coniques et parallèles : que compare-t-on ?
Qu'est-ce qu'une extrudeuse conique bivis ?
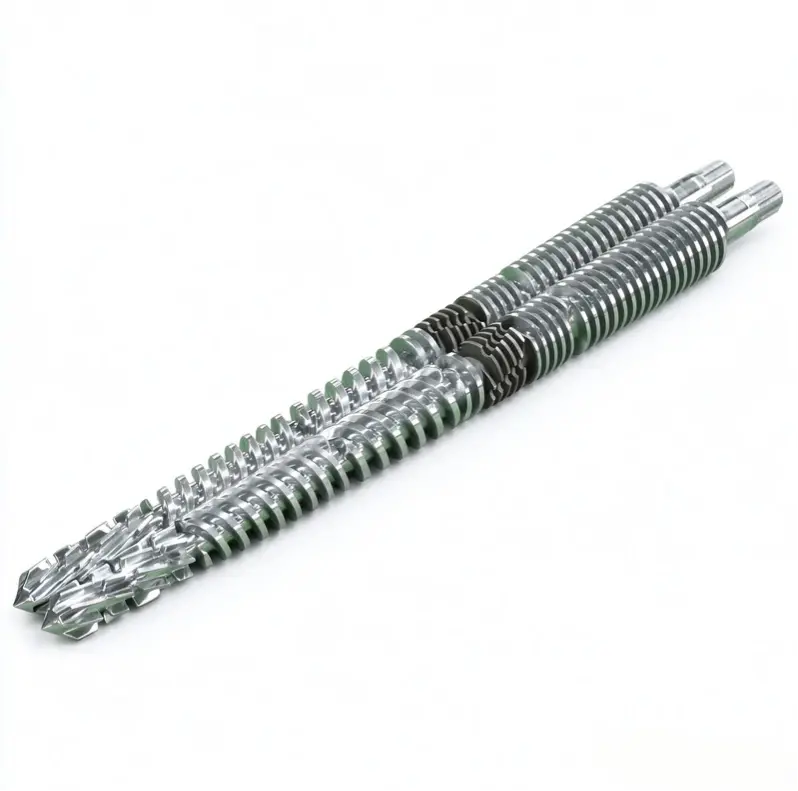
Une extrudeuse conique à double vis comporte des vis dont le diamètre extérieur change le long de la longueur de traitement. Dans l'agencement conventionnel en PVC discuté ici, l'extrémité d'alimentation est plus grande et l'extrémité de décharge est plus petite. Une description telle que « extrudeuse à vis conique » laisse encore à confirmer le sens de rotation, la disposition d'engrènement et l'application.
Qu'est-ce qu'une extrudeuse double vis parallèle ?
Une extrudeuse à double vis parallèle possède des axes de vis parallèles et un diamètre extérieur nominal constant le long de la section de traitement. La géométrie du canal peut encore changer. Le mot « parallèle » ne vous indique pas si les vis tournent ensemble ou dans des directions opposées, ni si la machine est destinée au mélange ou à l'extrusion directe de produits.
Nastaj et Wilczyński distinguent l'extrusion à double vis co-rotative et contrarotative dans leurRecherche 2024 sur la mise à l’échelle de l’extrusion contrarotative. Leur discussion identifie le traitement de la poudre de PVC comme une application contrarotative importante. Cette distinction de processus est le point de départ d’une comparaison significative.
Gardez la tâche d’achat cohérente
Pour l'extrusion de mélange sec de PVC, comparez les configurations coniques et parallèles pertinentes selon les mêmes exigences de produit. Ne transférez pas une demande de mélange co-rotatif à grande vitesse à une machine à tubes contrarotative simplement parce que les deux ont des vis parallèles. Si votre tâche est la production de composés, utilisez notre gamme plus largeguide de sélection des matériaux et des systèmes d'extrusionétablir le processus en premier.
Pour une nouvelle ligne, le fournisseur de la machine doit définir toute la configuration de fonctionnement. Pour les composants de remplacement, nous commençons par la machine installée et ses dessins. Une offre à vis et à baril ne peut pas à elle seule déterminer si une architecture de machine différente est adaptée.
En quoi la géométrie, l'entraxe et les tailles du modèle diffèrent
La distinction géométrique utile est l'endroit où le matériau a de l'espace et l'endroit où l'assemblage doit s'adapter. Dans la disposition conique conventionnelle, le diamètre et la séparation des axes de vis varient le long de la longueur de traitement. Dans une disposition parallèle, les axes restent parallèles. Aucune des deux descriptions ne précise la profondeur du canal, la compression locale, le jeu de travail ou la pression totale.
Une paire de diamètres n'est pas une évaluation de la capacité
Notregamme de canons coniques à double visrépertorie les paires comprenant Φ65/Φ132 et Φ80/Φ156. Avant de commander, vérifiez quelles extrémités le dessin identifie et la longueur de traitement associée. Ne lisez pas le deuxième chiffre comme un diamètre de tuyau ou un rapport longueur/diamètre. L/D est sans dimension ; un diamètre porte une unité de longueur.
LeCanon à vis parallèle pour tuyau en PVCla page répertorie Φ45 à Φ150 mm et L/D 32 à 38, avec personnalisation. Ce sont les options publiées de ce produit. Ils n’établissent pas de taille conique équivalente ni de plage de sortie universelle.
Inclure l'arrangement d'entraînement et de support
Nous demanderions la disposition de sortie de la boîte de vitesses, les détails de connexion et l'enveloppe de fonctionnement autorisée ainsi que le dessin de l'unité de traitement. L'espace des roulements ou un diamètre d'extrémité d'alimentation plus grand ne remplace pas une spécification vérifiée de couple, de vitesse et de poussée. Comparez des propositions complètes plutôt que de déduire la capacité mécanique à partir d’une photographie.


Extrudeuse à double vis conique ou parallèle : une comparaison à l'identique
Les deux configurations méritent d'être évaluées lorsqu'elles sont proposées pour le même travail PVC. Leurs avantages potentiels ne deviennent utiles qu'une fois que le fournisseur a identifié le profil réel de la vis, la disposition de l'alimentation, l'entraînement et les conditions de fonctionnement. Nous utiliserions le tableau suivant pour comparer les propositions, plutôt que d'attribuer un gagnant universel pour chaque ligne.
| Décision | Configuration conique | Configuration parallèle | Preuve à demander |
|---|---|---|---|
| Apport de matière | Vérifiez la géométrie de l'extrémité d'alimentation et l'admission utilisable avec le mélange de poudre prévu. | Vérifiez l'ouverture d'alimentation, le profil du canal et le système d'alimentation pour le même mélange. | Forme d'alimentation, densité apparente et enregistrement de taux d'alimentation stable. |
| Fusion et histoire thermique | Évaluez la géométrie changeante avec le contrôle de la vitesse, du remplissage et de la température. | Évaluez la longueur de traitement sélectionnée et la géométrie du canal local. | Définition des matériaux, de la fenêtre de processus et des résultats du produit fini. |
| Ventilation | Confirmez la position de l'évent et les conditions de processus nécessaires à cet endroit. | Confirmez la position de l'évent et la fonction de création de pression en aval. | Observations d'essai et conditions convenues du système de ventilation. |
| Pression et charge d'entraînement | Utilisez les limites réelles du lecteur et de l’unité de traitement. | Utilisez les limites réelles du lecteur et de l’unité de traitement. | Enveloppe de fonctionnement et service de filière approuvés par le fournisseur. |
| Plage de sortie | Confirmez la sortie acceptée aux tailles de produit requises. | Confirmez la sortie acceptée aux mêmes limites de qualité. | Points de production minimum et maximum stables. |
| Énergie | Mesurez le point de fonctionnement candidat. | Mesurez le point de fonctionnement candidat. | kWh par kg accepté, avec une limite et une période de temps indiquées. |
| Usure et remplacement | Inspectez les pièces d’accouplement et les conditions de réglage autorisées. | Inspectez les deux vis et les deux alésages du canon. | Carte d'usure positionnée et portée de remplacement. |
| Investissement | Inclure l'installation, les auxiliaires et la gamme de production requise. | Incluez la même portée de projet. | Devis détaillés avec exclusions et conditions d’acceptation équivalentes. |
Dans le résumé de soncomparaison de l'extrusion parallèle et conique, S. Seifert évalue la configuration, le temps de séjour et le cisaillement par rapport aux utilisations finales du PVC. Cela prend en charge une comparaison spécifique au processus ; il ne fournit pas de coupure universelle de taille de tuyau ni de pourcentage d'économie d'énergie pour un nouvel achat.
Comment votre formulation de PVC change la décision
Commencez la spécification par ce qui entre dans la machine et ce qui doit sortir de la filière. Le terme « PVC rigide » est trop large pour comparer deux propositions. Nous demanderions la qualité de la résine, le type de charge et le chargement, le système de stabilisation et de lubrification, le contenu recyclé, la forme d'alimentation et la méthode de préparation. Enregistrez la révision de la recette afin que l'essai et le devis décrivent le même matériau.
Gardez les unités de composition explicites
Une charge en phr signifie des parties pour cent parties de résine, et non un pourcentage en poids du composé total. À titre d'exemple de composition simple, 100 parties en masse de résine plus 50 parties de charge, sans autres ingrédients, contiennent 50 ÷ 150 = 33,3 % de charge en masse totale. L'ajout d'autres ingrédients modifie ce pourcentage. Cette arithmétique n’établit pas de chargement sûr pour aucune des deux machines.
Demandez comment la cohérence des aliments sera évaluée. Un changement dans la densité apparente ou dans la préparation des aliments doit être enregistré plutôt que caché derrière un nom de polymère inchangé. Si un fournisseur recommande une géométrie différente, exigez une explication liée à l'état du matériau identifié et à la tâche de production.
Définir une fenêtre de fusion et de ventilation utile
Nastaj et Wilczyńskiétude d'extrusion contrarotativetraite la température, le développement de la fusion et le débit comme des objectifs de mise à l'échelle couplés. Il décrit également les débits de fuite dans les systèmes engrenés. Nous ne déduireons donc pas le processus complet à partir d’un volume de canal vide, ni ne spécifierons la vitesse de la vis sans tenir compte du développement des matériaux le long de l’unité.
Convenez des relevés de pression et de température du matériau qui seront effectués, de l'endroit où ils seront effectués et de la manière dont les échantillons de produits seront associés à ces relevés. Les points de consigne du baril ne fournissent pas à eux seuls cet enregistrement. Une fenêtre de fonctionnement utile identifie les conditions dans lesquelles passe le produit requis, et pas seulement là où la machine continue de fonctionner.
Utiliser les tests de produits dans leur périmètre réel
ASTM D2152-23aborde l'adéquation de la fusion dans les tuyaux en PVC rigide et les raccords moulés par immersion dans l'acétone. Ses limites publiées indiquent qu’il ne peut pas distinguer la dégradation thermique d’une fusion adéquate et qu’il ne remplace pas d’autres tests physiques ou chimiques. Il ne s'agit pas d'un certificat global de qualité du produit. Tout test de solvant applicable appartient à un personnel qualifié et aux contrôles de sécurité requis.
Pour un projet pertinent de canalisations sous pression en PVC-U à paroi solide,ISO 1452-2:2009spécifie les caractéristiques des tuyaux et les paramètres de test associés. Il ne sélectionne pas la géométrie de la vis. Convenez de la norme de produit applicable, de l'édition et des exigences du marché avant de décider ce qui constitue un résultat accepté.
Dimensionner l'extrudeuse autour d'une production vendable
L'objectif de production doit provenir du calendrier du produit. Nous demandons la plage de puissance requise, pas seulement le plus grand tuyau ou le numéro de catalogue le plus élevé. Une ligne qui répond à un point de production élevé peut néanmoins nécessiter un examen séparé pour des produits plus petits, un fonctionnement plus lent ou une formulation différente.
Traduire la vitesse de ligne en débit massique
Pour un produit continu, multipliez la masse réelle par mètre par la vitesse de la ligne et convertissez les minutes en heures. Utilisez le poids du produit spécifié ou une mesure vérifiée. Ne présumez pas d’une densité ou d’une épaisseur de paroi générique lors du calcul d’un besoin d’achat réel.
Débit de produit requis (kg/h) = masse par mètre (kg/m) × vitesse de ligne (m/min) × 60
Pour un tuyau illustratif pesant 2,0 kg/m à 3,0 m/min, l'objectif est de 360 kg/h. À 4,0 m/min, le même produit a besoin de 480 kg/h. Il s’agit là d’éléments de planification présumés et non de résultats de l’essai de Nanhaiya. Aucun des deux calculs ne nous indique si une machine conique ou parallèle particulière répondra aux exigences de qualité.
Vérifiez le reste de la ligne
Revoir le mélange et la préparation des aliments en amont, puis le calibrage, le refroidissement, le transport et la découpe en aval. Demandez aux fournisseurs d’équipements responsables de confirmer les points de production proposés. Si une section de refroidissement existante ne prend en charge que la vitesse actuelle du produit, l'approbation d'une sortie d'extrudeuse plus élevée n'approuve pas une vitesse de ligne plus élevée.
Le devoir de pression fait également partie de la comparaison. Changer de produit ou de filière peut modifier la tâche de la machine même si le kg/h souhaité reste le même. Enregistrez les emplacements d’outillage et de mesure avec chaque point de production afin que la déclaration de capacité reste interprétable.
Comparez une gamme de production
Nous présélectionnerions la configuration capable de démontrer la plage requise avec un produit acceptable, puis comparerions ses coûts. N'ajoutez pas de pourcentage de sécurité arbitraire et appelez la machine sélectionnée. Toute capacité de réserve doit correspondre à un futur produit, service ou besoin opérationnel défini que le fournisseur a examiné.
Comparez l'énergie, l'usure et le coût total d'exploitation
La puissance nominale du moteur est une spécification de capacité et non une facture énergétique mesurée. Pour une comparaison utile de la consommation d'énergie d'une extrudeuse à double vis, définissez ce que le compteur comprend : l'entraînement et les chauffages, l'extrudeuse complète ou la ligne entière. Gardez cette limite inchangée et indiquez si les démarrages et les productions rejetées sont inclus.
Diviser l'énergie par produit accepté
Énergie spécifique (kWh/kg accepté) = énergie mesurée pendant l'intervalle ÷ masse du produit accepté pendant ce même intervalle
L’exemple d’une heure suivant est hypothétique. Les deux candidats utilisent les mêmes critères d’acceptation des produits et les mêmes limites de compteur d’énergie. Il montre pourquoi le débit brut et l’efficacité de production acceptée peuvent conduire à des conclusions différentes.
| Exemple de planification d'une heure | Candidat A | Candidat B |
|---|---|---|
| Énergie dans les limites indiquées | 100 kWh | 120 kWh |
| Masse du produit brut | 500kg | 600 kg |
| Masse de produit acceptée | 480 kg | 540 kg |
| Énergie par kg brut | 0,200 kWh/kg | 0,200 kWh/kg |
| Énergie par kg accepté | 0,208 kWh/kg | 0,222 kWh/kg |
B livre du matériel plus accepté dans l’intervalle ; A consomme moins d'énergie par kilogramme accepté. Il s’agit d’un compromis d’achat et non d’une preuve que l’une ou l’autre géométrie gagne. Indiquez le taux de production demandé et répétez la comparaison aux points de fonctionnement pertinents pour le calendrier de production.
Spécifier séparément la protection contre l'usure
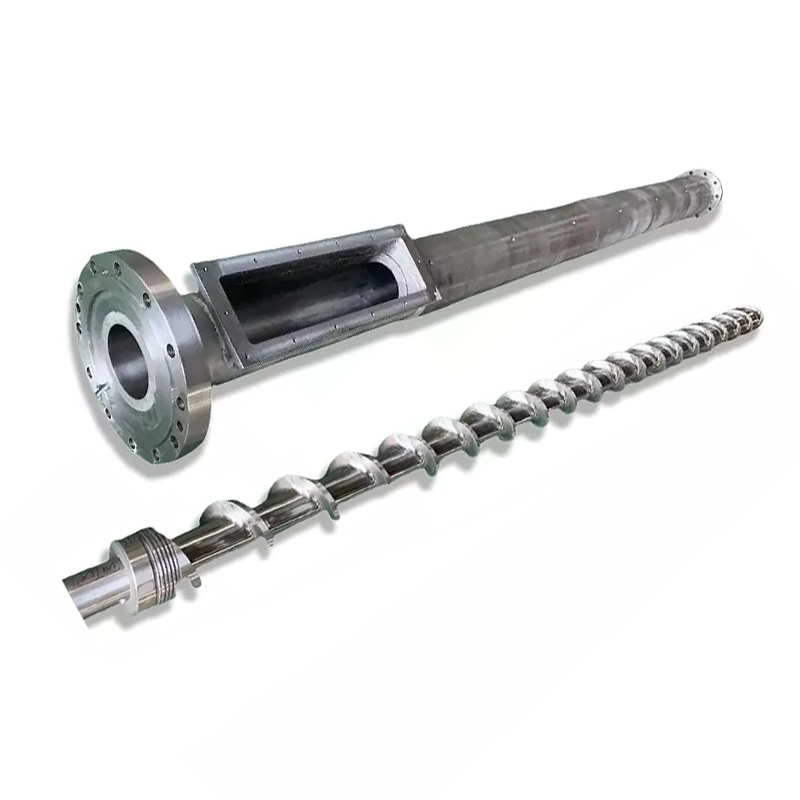
NotrePage produit du panneau PVC coniquerépertorie le 38CrMoAlA et les options de traitement de nitruration ou bimétallique. Ces choix n’établissent pas de multiplicateur de durée de vie. Nous spécifierions les surfaces de travail, le système de matériaux et les exigences d'inspection par rapport à la formulation réelle et à l'emplacement d'usure, plutôt que de sélectionner uniquement par une étiquette d'alliage.
Incluez le matériel rejeté, le temps de changement, la maintenance planifiée et la portée du remplacement dans la comparaison des coûts. Utilisez des registres d’exploitation réels ou des estimations clairement identifiées pour ces intrants. Un prix d'achat inférieur ne permet pas de déterminer si l'assemblage proposé répond à la gamme de production ou s'adapte à l'équipement installé.
Comment choisir une extrudeuse bivis pour votre application PVC
Notre recommandation est de conserver les deux géométries sur la liste restreinte lorsqu'aucune n'a encore été exclue par un processus ou des preuves mécaniques. Supprimez ensuite les configurations inappropriées à l’aide de l’application réelle. « Tuyau », « profilé » et « panneau » identifient des familles de produits et non des spécifications complètes d'extrusion.
Extrusion de tuyaux en PVC
Nous publions à la fois unCanon à vis conique pour tuyau en PVCet unCanon à vis parallèle pour tuyau en PVC. C'est une raison pour comparer les configurations, et non une promesse que chaque taille convient à chaque tuyau. Commencez par les dimensions du produit, la formulation, la pression et les points de sortie stables requis.
La page des tuyaux coniques comprend des bandes d'application de 16 à 63 mm, 50 à 110 mm et 90 à 160 mm. Ces numéros décrivent les applications de tuyaux répertoriées. Il ne s'agit pas de diamètres de vis et n'établissent pas de taille de tuyau maximale universelle pour les machines coniques.
Profils et planches
Pour un profil, incluez le dessin de coupe, le poids par mètre, la disposition d'étalonnage et les exigences d'acceptation dimensionnelle. Pour un panneau, identifiez s'il est solide ou expansé et définissez les exigences d'épaisseur, de densité le cas échéant, de surface et de dimensions acceptées. Un changement dans la construction du produit mérite une nouvelle révision des processus.
NotreGuide de spécification des vis pour panneaux de mousse PVCcouvre le dossier de remplacement plus en détail. Nous garderions cet examen spécifique à l’application séparé d’une comparaison générale de la géométrie. Les composites de bois à base de PVC nécessitent également leur propre révision de formulation ; ne transférez pas de conclusion à partir d'un composite à base de PE ou de PP uniquement parce que les deux produits sont appelés WPC.
Quand rouvrir le choix
Réexaminez les spécifications lorsque la recette, la forme de l'aliment, l'objectif de qualité ou le calendrier du produit changent. Pour un processus existant inchangé, un remplacement correctement adapté doit être évalué avant de proposer une conversion de machine. Pour une tâche de production étendue, demandez au fournisseur de machines de revoir la ligne complète plutôt que de promettre le changement uniquement par la géométrie des vis.
Si une ligne conique existante couvre déjà la qualité et la plage de sortie requises, nous évaluerions d'abord un remplacement conique adapté, et ne vendrions pas une conversion parallèle comme une mise à niveau automatique. Le même raisonnement s’applique à une ligne parallèle satisfaisante. Pour une nouvelle tâche de production, sélectionnez la configuration avec une adéquation démontrée avec l'application ; un prix d'achat plus élevé ou un diamètre nominal plus grand n'est pas une telle démonstration.
Pouvez-vous remplacer ou convertir la vis et le barillet existants ?
Un canon conique à double vis et un canon parallèle à double vis ne sont pas des assemblages interchangeables. Avant de discuter de conversion, obtenez un examen complet de la machine. La disposition de sortie de la boîte de vitesses, les connexions d'arbre, le montage du barillet et la disposition de l'unité de traitement appartiennent à cette revue, ainsi que les interfaces d'alimentation, de ventilation, de chauffage et de refroidissement.
Avant, je recommande une géométrie de vis différente
Lorsque j'examine un problème d'extrusion de PVC, ma première question est de savoir si nous restaurons le processus d'origine ou si nous demandons à la machine d'effectuer un travail différent. Le remplacement des composants usés et l’augmentation de la capacité de production nécessitent des preuves différentes. Je ne recommanderais pas de basculer entre les vis coniques et parallèles simplement parce que la ligne est devenue instable.
Si la production fluctue, je commence par demander la révision de la formulation, les conditions d’alimentation, les dossiers d’exploitation et les résultats de l’inspection du produit fini. Je veux que la pression, la température, la vitesse de vis et la sortie acceptée soient enregistrées sur la même période. La comparaison de la production maximale d'hier avec la moyenne d'aujourd'hui ne me dit pas grand-chose si le matériau ou le produit a changé.
Ensuite, je passe en revue la configuration mécanique. Le dossier de dessins doit identifier le sens de rotation, la géométrie des vis, l'entraxe, les connexions d'entraînement et les interfaces du canon. Pour un assemblage de remplacement, j'ai également besoin de mesures liées aux positions nommées sur les deux vis et les deux alésages du canon. Un numéro de modèle est une référence de départ et non une autorisation de fabrication.
Je sépare ensuite les actions possibles. Un problème d’alimentation nécessite une enquête alimentaire. L'usure suspectée nécessite un rapport d'inspection correspondant. Une formulation modifiée nécessite une révision du processus. Si le rendement cible a augmenté, les équipements de refroidissement, de transport et de découpe doivent entrer en discussion avant de recommander une unité de traitement plus grande.
Avant de passer une commande, je me mettrais d'accord sur deux étapes d'acceptation : l'ajustement mécanique et les performances de production. Le premier vérifie si l’ensemble correspond à la machine ; la seconde vérifie si le matériau convenu produit un produit acceptable dans des conditions définies. Le fait de séparer ces décisions donne à l'acheteur un chemin plus clair entre le problème d'origine et une spécification de remplacement défendable.
Ne considérez pas le réglage comme une réparation universelle de l’usure.
Tout réglage axial doit respecter la procédure et les limites autorisées par le fabricant de la machine. Ne déplacez pas un ensemble conique uniquement jusqu'à ce que la sortie semble se rétablir. Pour l'inspection et le retrait des vis, utilisez les procédures d'isolation, de refroidissement et de levage approuvées par l'usine avec un personnel qualifié. Notrejeu à double vis parallèle et guide d'usureexplique comment organiser un enregistrement de mesure correspondant.
Que devez-vous envoyer pour une demande de prix et un essai de production ?
Pourquoi je n'approuverais pas un remplacement uniquement à partir des numéros de catalogue
Lorsque je compare les options de canons à vis coniques et parallèles publiées par Nanhaiya, je sépare d'abord les formats de spécifications. La gamme conique comprend des paires de diamètres telles que Φ65/Φ132 et Φ80/Φ156. Ces entrées de catalogue identifient les configurations candidates ; ils n'établissent pas de rendement équivalent ni d'interchangeabilité avec un autre assemblage.Spécifications coniques Nanhaiya
La page des tubes à vis parallèles en PVC publie une plage de diamètres de Φ45 à Φ150 mm et un rapport L/D de 32 à 38, avec personnalisation disponible. Ces chiffres décrivent cette offre de produits, et non toutes les extrudeuses à double vis parallèles.Spécifications parallèles des tuyaux en PVC Nanhaiya
Une configuration parallèle de 65 mm ne peut donc pas être considérée comme un remplacement d'un assemblage conique 65/132 car les deux descriptions contiennent « 65 ». Je n'interpréterais pas non plus le deuxième diamètre conique comme un rapport L/D ou un diamètre de tuyau fini.
Ma conclusion de cette revue des spécifications est que le catalogue peut aider à présélectionner des produits, mais il ne peut pas approuver une conversion. Avant de recommander un assemblage, j'aurais besoin de la configuration de la machine, des dessins d'interface, de la formulation et de l'objectif de production. Je séparerais alors la compatibilité dimensionnelle des performances du processus qui doivent encore être vérifiées.
Cela donne à l'acheteur un résultat concret de la comparaison : une révision définie des dessins et une portée d'essai, plutôt qu'une promesse non étayée selon laquelle la modification de la géométrie des vis augmentera le rendement ou réduira la consommation d'énergie.
Préparer et valider un cahier des charges comparable
-
Définir le produit et la formulation
Identifiez le dessin du produit, la révision de la recette, la forme de l'aliment et les exigences de qualité applicables. Enregistrez le chargement des charges avec ses unités et incluez la gamme de produits prévue.
-
Confirmer les contraintes de ligne
Indiquer les points de sortie acceptés requis et identifier les conditions d'alimentation, d'entraînement, d'outillage, de refroidissement, de transport et de coupe qui doivent les prendre en charge.
-
Vérifiez la machine et les dessins
Fournissez l'identité de la machine, la disposition de rotation, les dessins des vis et du barillet, les connexions d'entraînement, les interfaces de montage et les mesures d'usure positionnées pour les pièces de rechange.
-
Définir chaque configuration candidate
Demandez au fournisseur d'identifier la géométrie, les matériaux, les surfaces de travail, les auxiliaires pertinents et les exclusions du devis. Séparez la portée du composant de toute modification de la machine complète.
-
Convenir des conditions et des dossiers de l'essai
Fixez le matériau, le produit, la période d’échantillonnage et la limite énergétique. Enregistrez la vitesse, les pressions et les températures aux emplacements désignés, la production brute et acceptée, les rejets, les conditions de ventilation et les résultats des tests de produits.
-
Accepter l'ajustement mécanique et la production séparément
Vérifiez l'assemblage fourni par rapport au dessin approuvé, puis évaluez la production par rapport aux critères de qualité et de rendement convenus. Conservez les deux enregistrements d'acceptation liés à la configuration testée.
Envoyez à Nanhaiya un dossier à vis et à baril en PVC
Pour les composants coniques ou parallèles, envoyez les informations sur la machine, la formulation, le dessin du produit et les enregistrements de production actuels. Indiquez si vous devez restaurer un processus existant ou évaluer une tâche modifiée, afin que la proposition de composant réponde à la tâche correcte.
Machines en plastique Cie., Ltd de Zhoushan Nanhaiya.
E-mail:info@nhyscrew.com
Emplacement : District de Dinghai, Zhoushan, Zhejiang, Chine.
Questions fréquemment posées
Les extrudeuses à double vis parallèles tournent-elles toujours en co-rotation ?
Non. Parallèle décrit la géométrie de l'axe de vis, tandis que la co-rotation et la contre-rotation décrivent le mouvement. Spécifiez les deux champs lors de la comparaison des équipements. Pour cette tâche de sélection du PVC, la configuration appropriée et le devoir d'extrusion directe doivent être établis avant d'utiliser les demandes de capacité, de mélange ou d'énergie d'un autre type de machine à double vis.
Une extrudeuse conique à double vis est-elle toujours meilleure pour le PVC ?
Non. La formulation du PVC et les exigences du produit ne sélectionnent pas elles-mêmes une géométrie. Comparez les configurations coniques et parallèles proposées dans des conditions d'alimentation, de qualité et de production convenues. Pour un remplacement, la machine installée et les interfaces approuvées limitent le choix avant qu'une comparaison de processus puisse approuver une architecture différente.
Quelle conception utilise moins d’énergie par kilogramme ?
L’étiquette géométrique n’établit pas la réponse. Mesurez l'énergie et la masse de produit acceptée sur le même intervalle, en utilisant une limite d'équipement indiquée. Comparez les points de fonctionnement nécessaires au planning de production. Une machine peut fournir plus de kg/h acceptés tout en utilisant plus de kWh par kilogramme accepté à ce stade.
Une vis conique et un barillet peuvent-ils remplacer un jeu parallèle ?
Ce ne sont pas des ensembles interchangeables. Une conversion nécessite une révision de l'architecture de la machine, des sorties de la boîte de vitesses, des connexions d'arbre, du montage et des interfaces de processus. Pour une commande de remplacement ordinaire, spécifiez un ensemble correspondant pour la machine installée. N'approuvez pas la conversion à partir d'un numéro de modèle de catalogue ou d'une valeur de diamètre partagée.
Que vous dit un numéro de modèle tel que 65/132 ?
Nanhaiya répertorie Φ65/Φ132 comme une paire de diamètres coniques de vis et de baril. Confirmez les emplacements des cotes et complétez la géométrie sur le dessin. La désignation à elle seule n'établit pas la longueur de traitement, le sens de rotation, le débit, la taille des tuyaux ou l'interchangeabilité. Le deuxième diamètre n’est pas un rapport L/D sans dimension.
Quelles informations sont nécessaires pour comparer les deux configurations ?
Fournir la révision de la formulation, la forme de l'aliment, le dessin du produit, les exigences de qualité et la plage de sortie acceptée requise. Incluez la configuration de la machine et les interfaces pour les travaux de remplacement. Demandez à chaque fournisseur d'indiquer la portée de l'équipement proposé et les conditions d'essai, puis comparez l'ajustement mécanique, l'acceptation du produit et les coûts d'exploitation en tant que décisions distinctes.