Quelle est la différence entre le mélange distributif et dispersif ?
Considérez la distribution comme une question de localisation et la dispersion comme une question de taille des domaines ou des agglomérats. Déplacer un gros amas de pigment dans une autre partie de la masse fondue change son emplacement. Briser cet amas en agglomérats plus petits modifie sa dispersion. Un résultat n’établit pas l’autre.
| Question | Mélange distributif | Mélange dispersif |
|---|---|---|
| Qu'est-ce qui devrait changer ? | Uniformité spatiale des composants. | Taille d'agglomérat ou de phase dispersée. |
| A quoi sert le flux ? | Divisez, réorientez et recombinez le matériel. | Appliquez une contrainte suffisante pour provoquer une déformation ou une rupture. |
| Que devrions-nous examiner ? | Composition ou cohérence des couleurs sur des échantillons définis. | Agglomérats restants ou morphologie des phases. |
| Qu’est-ce qu’une preuve insuffisante ? | Une fine taille de particules dans un échantillon isolé. | Une couleur de pellet d’apparence uniforme. |
La distinction est expliquée dansGuide des fonctionnalités des vis de NC State Extension. La plupart des éléments réels contribuent aux deux processus. La question utile est de savoir si le matériau reçoit l'équilibre requis, et non si un élément appartient en permanence à une catégorie.
Pour l'achat, écrivez le résultat souhaité comme une exigence observable. Identifiez ce qui doit devenir plus uniforme, quels agglomérats ou caractéristiques de phase sont inacceptables et comment le laboratoire les signalera. Une demande de « meilleur mixage » laisse ces décisions en suspens.
Ce guide concerne le mélange à double vis co-rotatives. Établissez d'abord le devoir de l'équipement si vous comparez une ligne à vis unique ou un processus PVC à rotation opposée. Notreguide de matériau à vis unique ou à double visaborde ce choix plus large.
Diagnostiquer le défaut avant de changer la vis
Décrivez le défaut avant de nommer l'élément de remplacement. Nous demanderions des échantillons liés à la même période de fonctionnement que les enregistrements du chargeur, de la vitesse, de la température et de la charge. Un échantillon sans ses conditions de traitement rend difficile la distinction entre un problème de configuration reproductible et une perturbation temporaire.
| Observation | Preuves que nous demanderions | Première décision |
|---|---|---|
| La couleur change avec le temps | Échantillons horodatés et enregistrements de livraison des alimentateurs. | Vérifiez la cohérence du dosage avant de modifier la géométrie. |
| Points visibles | Coupes ou micrographies comparées aux ingrédients entrants. | Identifier les agglomérats, les matériaux non fondus, les dégradations ou les contaminations. |
| Un défaut a commencé après un changement de recette | Formulations, formes d'aliments et paramètres précédents et actuels. | Séparez une nouvelle tâche de traitement de la détérioration liée à l'usure. |
Ce que je vérifie avant de recommander un mélange plus fort
Lorsque j'évalue un problème de mélange à double vis, je sépare d'abord la composition inégale des particules qui ne se sont pas décomposées. Les taches visibles dans un échantillon de granulés ne suffisent pas à justifier une section de pétrissage plus forte. Je demande la qualité de la résine, la forme et le chargement des additifs, la disposition actuelle des vis, les enregistrements d'alimentation et les échantillons collectés dans des conditions de fonctionnement stables.
Ma prochaine étape consiste à établir ce que sont réellement ces taches. J'examinais des sections du matériau et comparais le défaut avec les ingrédients d'origine. Les pigments agglomérés, les résines non fondues et les matériaux dégradés nécessitent des réponses différentes. Ajouter l’intensité du mélange avant d’identifier le défaut peut envoyer l’enquête dans la mauvaise direction. La distinction entre une mauvaise fusion et un mauvais mélange est également un avertissement central dansGuide de mélange à vis unique de Jim Frankland.
Pour l'examen des vis, je considère ensemble la largeur du disque, la longueur du bloc, l'angle de décalage et la direction de transport. Je vérifie également les éléments environnants, les emplacements d'alimentation et les jeux mesurés. Un bloc de pétrissage ne peut pas être évalué correctement sous son seul angle. Sa position dans le processus et les conditions matérielles qui y entrent comptent.
Avant de recommander un changement, j'établirais une référence pour le débit, la température de fusion réelle, la charge d'entraînement et les mesures de qualité pertinentes. Je comparerais ensuite un changement de configuration justifié une fois le processus stabilisé, en gardant la formulation et la méthode d'échantillonnage cohérentes. Si l'alimentation est instable ou si les composants existants sont usés, je résoudrais ces problèmes avant d'utiliser une nouvelle section de mélange pour compenser.
Mon critère d'acceptation est la spécification du produit convenue. Une configuration qui supprime les agglomérats visibles mais endommage la morphologie des fibres requise ou dépasse les limites de fonctionnement ne constitue pas une amélioration acceptable. Je conserverais la configuration qui offre la qualité de mélange requise dans les limites thermiques et mécaniques de la ligne, plutôt que de continuer à ajouter des restrictions simplement parce que la machine peut le tolérer.
Comment les extrudeuses bivis génèrent le mélange
Le réarrangement des flux et les contraintes locales font des tâches différentes
L'action distributive provient du fractionnement, de l'étirement et du réarrangement répétés du matériau. L'action dispersive nécessite des contraintes suffisantes pour déformer une phase dispersée ou vaincre la résistance au sein d'un agglomérat. Le cisaillement et l'écoulement extensionnel décrivent les mécanismes de déformation ; ce ne sont pas des objectifs de qualité distincts qui remplacent la distribution et la dispersion.
Celui de Charlie Martinrevue technique du mélange continu bivisdécrit l'interaction des éléments de vis, des zones de traitement remplies et des sections de transport. Sa discussion sur l'équipement est utile ici ; les conditions de formulation pharmaceutique dans cet examen ne devraient pas être transférées à une recette de plastique industriel.
La vitesse est une entrée, pas le résultat de l'acceptation
Pour une interprétation locale de l'écoulement en cisaillement, la contrainte dépend de la viscosité du matériau à la température et du taux de déformation pertinents. Un chiffre de régime à lui seul ne définit pas ces conditions, car lecomparaison du suivi des particules ci-dessousillustre. Comparez un changement de vitesse proposé avec la température de fusion réelle, le débit d'alimentation et les résultats de qualité, plutôt que d'utiliser la vitesse comme substitut à une mesure de dispersion.
Regardez au-delà du temps de séjour moyen
La distribution du temps de séjour décrit la durée pendant laquelle différentes portions de matériau restent dans un processus. Pour le briefing de revue, demandez où entre un traceur, où il est détecté et quelles conditions opératoires s'appliquent. Une valeur moyenne sans cette information ne suffit pas pour comparer deux mises en page.
Notre dossier d'essai recommandé sépare les entrées des résultats. Enregistrer les paramètres et la livraison du matériel en tant qu'intrants ; enregistrer la consistance et la morphologie du matériau fini comme résultats. Conservez la température et la charge comme contraintes de fonctionnement. Cette structure empêche un rapport d'essai de qualifier un apport énergétique plus élevé d'amélioration de la qualité avant que le produit n'ait été évalué.
Éléments à vis d'extrudeuse et leurs fonctions de mélange
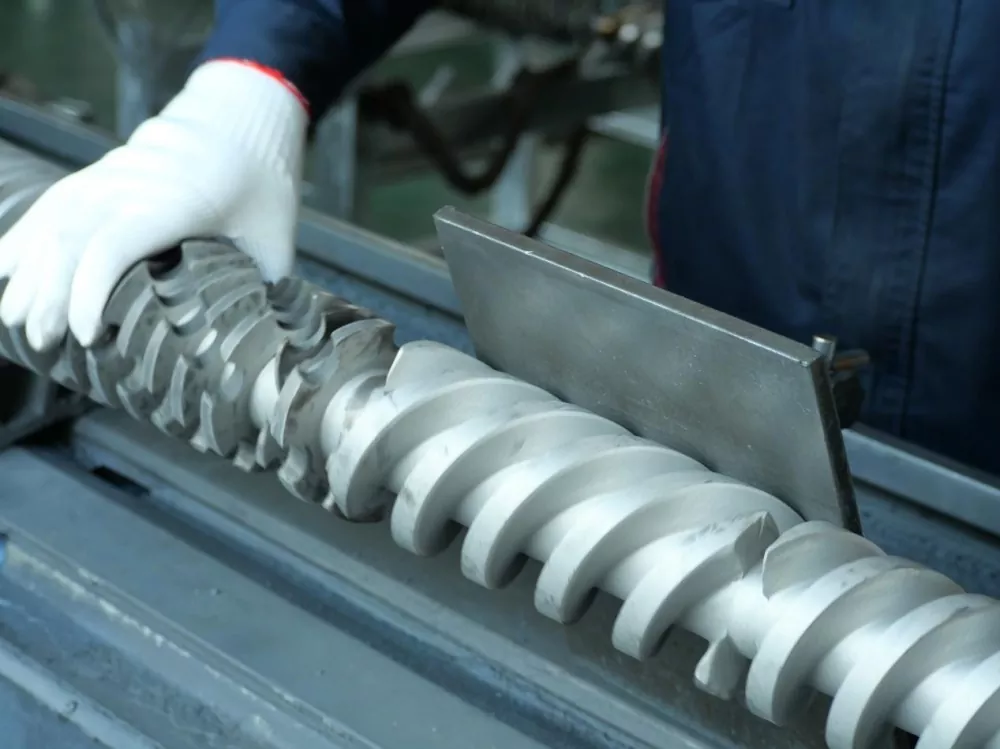
Une famille d’éléments est une étiquette de départ utile, et non une spécification de performances complète.Guide des éléments de NC Statedistingue les éléments de convoyage, d'inversion, de pétrissage et dentés et explique que la nomenclature varie selon les fabricants. Nous utiliserions le dessin et la géométrie réels, plutôt que de transférer le code d'un autre fournisseur dans un devis.
| Famille d'éléments | Rôle à revoir | Ce que nous demanderions |
|---|---|---|
| Convoyage | Conditions de transport et de remplissage local. | Plomb, longueur, main et restrictions voisines. |
| Bloc à pétrir | Déformation, mélange et convoyage ou restriction. | Largeur du disque, nombre, longueur totale, décalage et direction de transport. |
| Mélangeur denté ou dédié | Réarrangement des flux et exposition aux contraintes dépendant de la géométrie. | Profil complet, position opérationnelle et preuves de la tâche prévue. |
Ne présumez pas que les éléments de transport ne contribuent en rien au mélange ou que chaque élément denté est exclusivement distributif. La bonne comparaison se fait entre des géométries définies dans des conditions indiquées. Déterminez si le dessin décrit un assemblage segmenté ou une vis monobloc avant de discuter de la flexibilité de remplacement.
NotreCanon à double vis parallèle co-rotatifLa page produit identifie les applications de rotation dans le même sens, d'engrenage et de composition. Ces détails établissent la catégorie d'équipement concernée. Pour une commande, la configuration approuvée doit encore identifier les sections de travail individuelles et les interfaces de raccordement.


Caractéristiques de conception des vis qui contrôlent le mélange, la chaleur et l'usure
Séparez la largeur du disque, le nombre de disques et la longueur du bloc
Ce sont des dimensions liées, mais ce ne sont pas des descriptions interchangeables. Kenneth Russellanalyse de mélange à double visCela explique la tendance familière des disques plus larges à favoriser l'action dispersive et des disques plus étroits à favoriser la division et la redistribution. Elle souligne également l'influence de la restriction, du remplissage et de la température de fusion.
Cette tendance n’est pas une règle d’achat universelle. Si une comparaison modifie simultanément la largeur du disque, la longueur du bloc et le comportement de transport, le résultat ne peut pas être attribué uniquement à la largeur. Demandez quelle variable a changé et quelle mesure de qualité s’est améliorée.
Lire l'angle de décalage avec la direction de transport et remplir
Un bloc de pétrissage neutre n’a pas d’action de pompage vers l’avant inhérente ; le matériau peut encore passer sous l’action du processus environnant. Les éléments inversés s'opposent au transport vers l'avant. Leur utilité dépend des conditions de remplissage et de pression prévues. Ni « neutre » ni « inverse » ne constituent une instruction automatique pour améliorer chaque section de mixage.
| Modification proposée | Enregistrement de comparaison requis | Raison du rejet du procès |
|---|---|---|
| Différentes géométries de pétrissage | Dimensions, séquence d'éléments, données de qualité et débit stable. | Le défaut cible persiste ou une propriété requise se détériore. |
| Plus grande restriction | Température de fusion réelle, pression, charge d'entraînement et comportement d'alimentation/ventilation. | Une limite de machine ou de matériel est dépassée. |
| Jeux de travail restaurés | Mesures vis/baril assorties à des positions nommées. | L’assemblage ne répond pas aux exigences d’ajustement ou de dégagement approuvées. |
La durabilité commence par le devoir réel
Nous publions 38CrMoAlA et une plage de profondeur de nitruration de 0,50 à 0,70 mm sur lespécification du produit co-rotatif. Il s'agit de données sur les matériaux et le traitement, et non d'une évaluation de la qualité du mélange ou d'une garantie de durée de vie. Ils ne définissent pas le jeu de fonctionnement.
Pour une formulation abrasive, nous demanderions l’identité de la charge, la carte de chargement et d’usure avant de sélectionner le système de surface. La révision de la géométrie et la protection contre l’usure sont des décisions distinctes. Une surface plus dure ne peut pas démontrer qu'un profil de mélange inapproprié est correct. Notrejeu à double vis parallèle et guide d'usureexplique le dossier d'inspection correspondant.
Inspectez les composants uniquement selon les procédures approuvées d'isolement, de refroidissement et de manipulation de l'usine. Ne réduisez pas un jeu ou ne modifiez pas un assemblage en dehors des limites approuvées par le fabricant de la machine pour obtenir davantage de mélange.
Comment disposer un profil à double vis pour le mélange
Passez en revue la séquence des tâches de traitement avant de sélectionner un bloc de mélange. celui de Martinexamen du mélange continudécrit l'alimentation dosée, le transport, la fusion, les zones de mélange remplies et la décharge. Un profil doit fournir ces fonctions ensemble. Une recommandation d'élément autonome laisse ses conditions d'entrée et sa pression en aval non spécifiées.
Définir ce qui arrive à chaque section de mixage
Pour un changement proposé, indiquez si l'ingrédient entre sous forme de granulés, de poudre, de liquide ou de concentré, et identifiez sa position d'alimentation. Nous nous demanderions quelles conditions de fusion ou de mouillage sont requises avant la tâche de dispersion prévue. Une comparaison de mélange ne doit pas masquer un changement dans la façon dont l'ingrédient entre dans le processus.
Gardez l'alimentation, la restriction et la ventilation connectées
Avant d'ajouter un élément restrictif, demandez au concepteur du procédé de vérifier les exigences de pression et de remplissage autour des alimentations latérales et des évents. Nous n’approuverions pas le changement par rapport à une esquisse réservée au mixage et omettant ces interfaces. Enregistrez le comportement acceptable à chaque ouverture dans le cadre du dossier d’essai.
Identifiez où la température du matériau est mesurée et où l'échantillon de qualité est prélevé. Sinon, une lecture plus chaude à un endroit différent peut être confondue avec une augmentation de température provoquée par le nouvel élément. Gardez les emplacements de mesure fixes lorsque le but est une comparaison directe.
Faire correspondre la balance de mélange à la formulation
Spécifiez l'ingrédient lorsqu'il entre dans l'extrudeuse. Un concentré de couleur pré-dispersé et un pigment brut agglomérant ne présentent pas la même tâche. Nous demanderions les informations matérielles au fournisseur et examinerions le formulaire reçu avant de décider si le besoin principal est la redistribution, la désagglomération ou les deux.
| Fiche matérielle | Question à répondre | Preuve à inclure dans l’acceptation |
|---|---|---|
| Mélange maître de couleur pré-dispersé | Le dosage et la distribution sont-ils cohérents et des agglomérats résiduels sont-ils présents ? | Échantillonnage temps/position, cohérence des couleurs et évaluation de la dispersion applicable. |
| Pigment agglomérant ou charge minérale | L'ingrédient a-t-il été mouillé et des agglomérats inacceptables sont-ils restés ? | Définition des mesures d'aggloméré et des propriétés requises du produit. |
| Composé de fibre de verre | Le mélange répond-il aux exigences d’uniformité et de rétention de fibres ? | Morphologie des fibres et propriétés mécaniques spécifiées. |
| Mélange de polymères ou composé sensible à la chaleur | Quelles sont la morphologie de la phase et les limites de température/durée qui s'appliquent ? | Morphologie, indicateurs de dégradation et tests pertinents sur le produit fini. |
celui de Russelldiscussion mixteutilise du noir de carbone cohésif comme exemple de matériau nécessitant une dispersion et contraste les sections intensives avec un traitement plus doux des fibres. Cela prend en charge un dossier spécifique au matériau, et non une règle selon laquelle chaque matériau rempli nécessite la configuration la plus restrictive.
Ne citez pas un profil pour chaque tâche de granulation
Notredouble vis parallèle de granulationLa page répertorie la production de granulés thermoplastiques, y compris le PE et le PP, et prend en charge les matériaux vierges et recyclés avec une personnalisation de la configuration. Pour un devis, ces grandes catégories doivent être limitées à la qualité réelle, à la charge d'additifs, à la forme d'aliment et au produit requis.
On se demanderait si un aliment recyclé a changé de composition ou de niveau de contamination avant d'attribuer un nouveau défaut à la vis. De même, nous n’accepterons pas un contrôle couleur uniquement pour une qualité renforcée par des fibres dont les spécifications d’achat incluent les performances mécaniques. Le test d'acceptation doit suivre la raison pour laquelle l'additif est présent.
Comment vérifier la qualité du mélange au lieu de deviner
Pourquoi je compare l'exposition au stress plutôt que la seule vitesse de vis
J'utiliserais l'étude de Jan Philipp Oldemeier et Volker Schöppner comme point de départ utile pour comparer les configurations de mixage. Leurs recherches ont examiné les éléments à vis en utilisant une simulation de flux tridimensionnel et le suivi des particules, plutôt que de supposer que chaque particule subit les mêmes conditions de mélange.
Pour la géométrie ZSK25 avec PP FPH50, les chercheurs ont spécifié une température de fusion de 220°C et un débit de 20 kg/h. L'augmentation de la vitesse de l'élément mélangeur denté de 200 à 400 tr/min a augmenté la moyenne des contraintes de cisaillement maximales des particules suivies d'environ 37 900 à 54 400 Pa. Pour le bloc de malaxage KB24 dans les mêmes conditions, les valeurs correspondantes ont augmenté d'environ 27 900 à 48 400 Pa.
Il s’agissait de résultats de contraintes simulées et non d’améliorations mesurées de la qualité du composé fini. Les auteurs ont également déclaré que la validation expérimentale était toujours en attente.Lire l'étude originale.
Ma conclusion technique est que la vitesse à elle seule est une spécification incomplète. Avant de recommander l'un ou l'autre élément pour la production, j'exigerais la preuve que son exposition aux contraintes corrige le défaut réel, suivie de contrôles sur la dispersion, la température de fusion, la charge d'entraînement et les propriétés requises du produit.
Choisissez un test qui correspond à l'échantillon
ISO 23900-5:2015, confirmé en 2025, décrit le test de valeur de pression de filtre pour évaluer la dispersion des colorants dans les polymères thermoplastiques. C’est une méthode pertinente à considérer pour les concentrés de couleurs utilisés en extrusion et en filage à l’état fondu ; le laboratoire doit établir les conditions de préparation et d’essai applicables.
ISO 18553:2025traite de la taille des particules/agglomérats et de l'indice de dispersion dans les tuyaux, raccords et composés en polyoléfine. Son champ d'application déclaré comprend une teneur en noir de carbone inférieure à 3 % en masse et une teneur en pigments inférieure à 5 %. N'appliquez pas cette portée automatiquement à un mélange maître hautement concentré ou à chaque système de remplissage.
Séparer le dossier qualité du dossier d’exploitation
Pour la distribution, définissez où et quand les échantillons sont prélevés et quelle mesure de cohérence est appropriée. Pour la dispersion, définir la préparation de l'échantillon et l'évaluation de l'agglomérat ou de la morphologie pertinente. Convenez des critères d'acceptation avec les spécifications du produit et le laboratoire avant l'essai, plutôt que de choisir un seuil de réussite après avoir vu le résultat.
Pour les comparaisons d'énergie, indiquez si la valeur rapportée correspond à l'entrée d'entraînement, à la puissance estimée à l'arbre ou à une mesure de ligne plus large, et identifiez la base du débit massique. Ne comparez pas les chiffres des « PME » et ne considérez pas un chiffre d'énergie moyen comme une preuve d'une exposition locale au stress. Nous enregistrerions l'énergie et la charge parallèlement à la qualité, sans remplacer les tests de qualité par celles-ci.
Notre recommandation : conserver des colonnes séparées pour la qualité, un rendement accepté stable, une température de fusion et une charge mécanique. Approuvez la configuration uniquement lorsqu'elle répond aux exigences convenues dans chaque colonne pertinente.
Révision de la configuration des vis pour la qualité et la durabilité du mélange
Utilisez un examen contrôlé plutôt qu’une séquence d’ajustements sans rapport. Le flux de travail suivant est la méthode que nous proposons pour transformer une plainte de mixage en un brief de configuration. Il n'autorise pas le fonctionnement en dehors des limites du constructeur de la machine et ne se substitue pas aux procédures de contrôle des modifications et de sécurité de l'usine.
-
Définir le défaut et la cible d'acceptation
Décrivez le défaut avec des échantillons représentatifs et les spécifications du produit requises. Décidez quelles mesures de distribution, de dispersion et de propriété finie détermineront l'acceptation avant de modifier la ligne.
-
Enregistrer une base de référence comparable
Enregistrez la révision de la formulation, la forme des ingrédients, les taux d'alimentation, la vitesse de la vis, la température de fusion mesurée, les pressions, la charge d'entraînement et la sortie stable acceptée. Étiquetez les échantillons avec la même période de fonctionnement et les mêmes emplacements de mesure.
-
Vérifier l'alimentation, la fonte et l'usure
Vérifiez la cohérence du chargeur et identifiez les particules dans le défaut. Si une usure est suspectée, obtenez des mesures correspondantes de la vis et du baril selon les procédures d'inspection approuvées avant de recommander une géométrie de mélange révisée.
-
Sélectionnez un changement justifié
Indiquez le mécanisme auquel le changement est censé remédier. Documentez les dimensions, la direction, la séquence et les interfaces concernées des éléments. Demandez à l'ingénieur de procédé responsable d'approuver le changement et ses limites d'exploitation.
-
Comparez une fois le processus stabilisé
Utiliser la procédure de stabilisation et d’échantillonnage convenue. Maintenez la cohérence de la formulation et de la méthode de test, enregistrez toutes les différences inévitables et comparez la qualité avec la température, la charge et le rendement accepté.
-
Accepter, réviser ou revenir à la ligne de base
N'acceptez le changement que s'il répond aux critères de qualité et de fonctionnement prédéfinis. En cas d'échec, conservez les résultats et suivez la procédure de retour ou de révision approuvée au lieu d'ajouter une autre restriction sans nouvelle hypothèse.
Ce dont nous avons besoin pour le brief du composant
Envoyez l'identité de la machine, le dessin de configuration, le diamètre nominal de la vis, l'entraxe, les détails de connexion de l'arbre ou de l'entraînement et toute carte d'usure mesurée. Incluez le matériel et les dossiers d’exploitation ci-dessus. Pour un système segmenté, identifiez la séquence d’éléments ; pour une vis monobloc, identifier les sections de travail sur le dessin complet. L'ajustement mécanique et les performances de mélange nécessitent des contrôles d'acceptation séparés.
Questions fréquemment posées
Le mélange distributif peut-il briser les agglomérats de pigments ?
Le mélange distributif redistribue principalement le matériel ; cela n'établit pas en soi que la contrainte disponible est suffisante pour briser un agglomérat. Un élément réel peut contribuer aux deux modes de mixage. Examinez les agglomérats résiduels séparément de l’uniformité de la couleur ou de la composition avant de décider si une action plus dispersive est nécessaire.
L’augmentation de la vitesse de la vis améliore-t-elle toujours le mélange ?
Non. La vitesse est une entrée de fonctionnement, tandis qu’un mélange acceptable est un résultat mesuré du produit. Comparez un changement de vitesse avec les conditions d'alimentation, la température de fusion réelle, la charge d'entraînement et les tests de qualité convenus. N'acceptez pas un réglage de régime plus élevé si les propriétés requises du produit ou les limites de fonctionnement ne sont plus respectées.
Les blocs de pétrissage à 90 degrés sont-ils toujours meilleurs pour la dispersion ?
Non. L’angle décalé n’est qu’une variable géométrique. La largeur du disque, la longueur totale du bloc, la direction de transport, les conditions de remplissage et la configuration environnante doivent également être révisées. Un bloc neutre peut laisser passer de la matière sous l'action du processus environnant ; neutre ne signifie pas que le matériau reste stationnaire.
Les éléments mélangeurs dentés peuvent-ils également assurer un mélange dispersif ?
Oui, en fonction de la géométrie et des conditions d'exploitation. Un élément qualifié de mélangeur distributif peut néanmoins générer des contraintes locales. Demandez des preuves du profil réel et des fonctions matérielles plutôt que de traiter le nom de la catégorie comme une description complète de ses performances.
Pourquoi des stries de couleur peuvent-elles persister après l'ajout de blocs de pétrissage supplémentaires ?
L'augmentation du nombre de blocs de pétrissage ne permet pas d'identifier ou d'éliminer la cause à elle seule. Vérifiez la stabilité du dosage, la forme des ingrédients entrants, les conditions de fusion et les échantillons collectés dans le cadre d’une opération comparable. Déterminez ensuite si le problème restant est la répartition spatiale, des agglomérats non dispersés ou un autre défaut avant de procéder à un autre changement de configuration.
Que signifie la configuration des lames de vis dans l'extrusion à double vis ?
Pour ce guide, la configuration utile est la disposition axiale des sections de transport, de pétrissage et de mélange, y compris leurs dimensions et leur direction. Utilisez ces termes spécifiques sur le dessin. Appeler l'ensemble de l'ensemble une configuration de lame ne précise pas ses fonctions de traitement et ne rend pas interchangeables les codes d'éléments des différents fournisseurs.