Nouvelles

Nouvelles de l'industrie

Vis de moulage par injection en nylon chargé verre : précisez le système d'usure, pas seulement le diamètre30 2026-09

Vis de moulage par injection en nylon chargé verre : précisez le système d'usure, pas seulement le diamètre

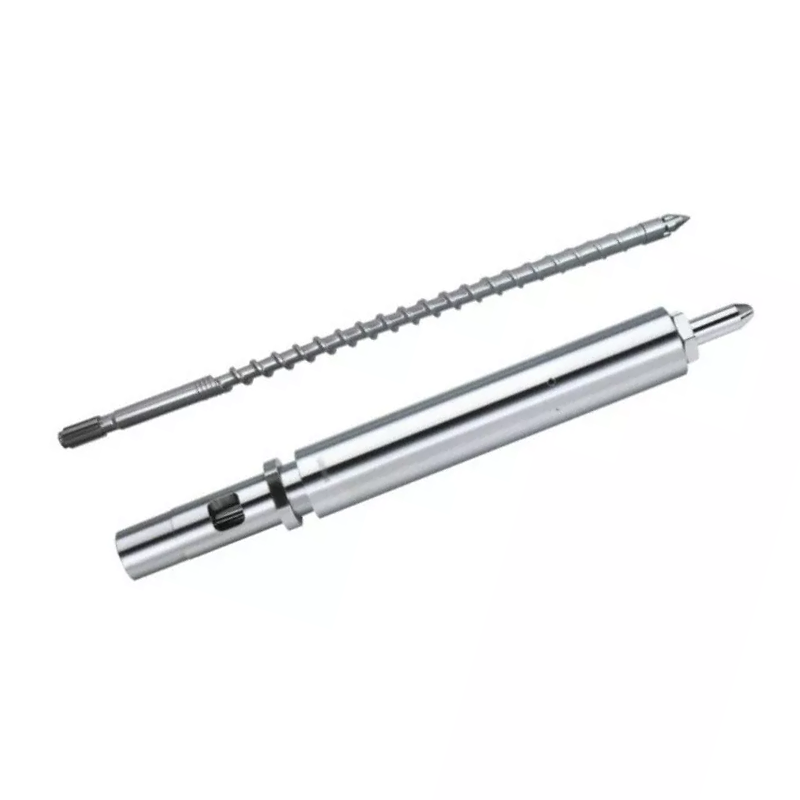
Pour le moulage par injection de nylon chargé de verre, commencez par la qualité exacte du PA et la teneur en fibre de verre. Nanhaiya répertorie les vis d'injection 38CrMoAlA trempées et revenues pour les plastiques renforcés contenant jusqu'à 30 % de fibre de verre, y compris le PA-GF. Ses pages produits décrivent également la nitruration et le renforcement en alliage nickel-tungstène pour les zones de vis et de canon sujettes à l'usure. Sélectionnez la géométrie et le système de surface par rapport au service réel, puis vérifiez l'alésage du canon et la pointe de la vis ou la bague de contrôle avant d'accepter un remplacement. Ma règle du côté de l'usine est simple : une valeur de dureté ne sauve pas une géométrie incorrecte, et une nouvelle vis ne sauve pas une partie avant qui fuit. Mettez les trois interfaces sur le dessin et les trois comportements dans le plan d'essai.
Vis de moulage par injection mutante ou progressive : comment choisir le profil de compression30 2026-09

Vis de moulage par injection mutante ou progressive : comment choisir le profil de compression

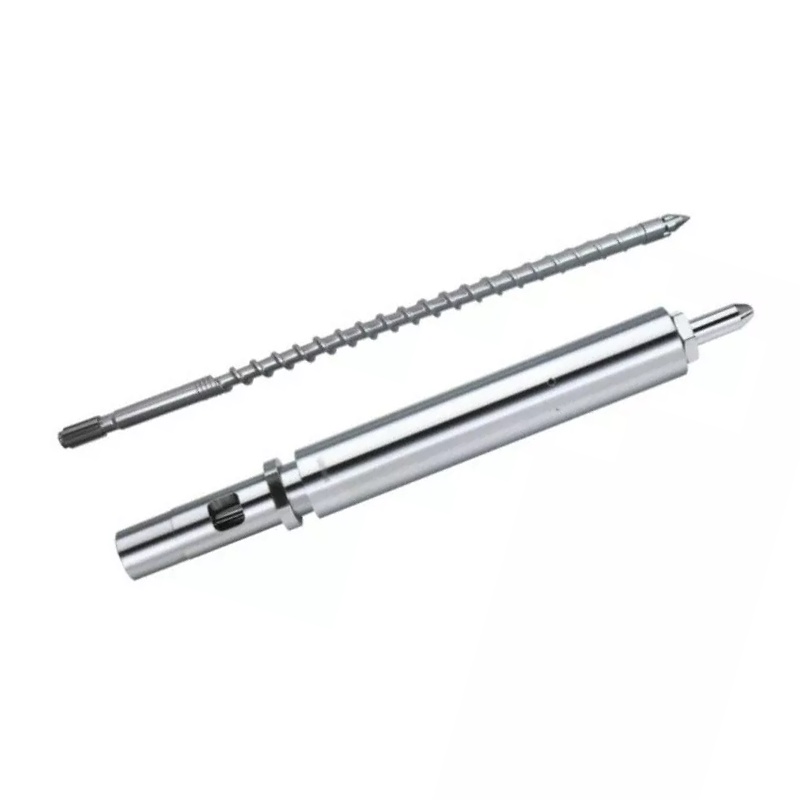
Choisissez une vis de moulage par injection mutante ou abrupte comme point de départ pour les matériaux cristallins ou semi-cristallins qui bénéficient d'une compression et d'une fusion rapides. Nanhaiya répertorie PE, PP, PA, POM et PTFE. Sa section de compression mutante occupe environ 5 à 15 % de la longueur totale de la vis. Choisissez une vis progressive comme point de départ pour les matériaux amorphes ou sensibles à la chaleur qui nécessitent une transition plus douce. Nanhaiya répertorie le PVC rigide, le PS, le PC, le PSU et l'ABS. Sa section de compression progressive occupe normalement 40 à 60 % de la longueur totale, dont environ 50 % sont décrits comme typiques. Confirmez l'un ou l'autre choix avec la qualité réelle, la charge, l'humidité, l'utilisation de la grenaille, le temps de récupération, l'état de fusion et l'acceptation de la pièce moulée.
Comment spécifier une monovis à grande vitesse pour l'extrusion de PE et PP30 2026-09

Comment spécifier une monovis à grande vitesse pour l'extrusion de PE et PP

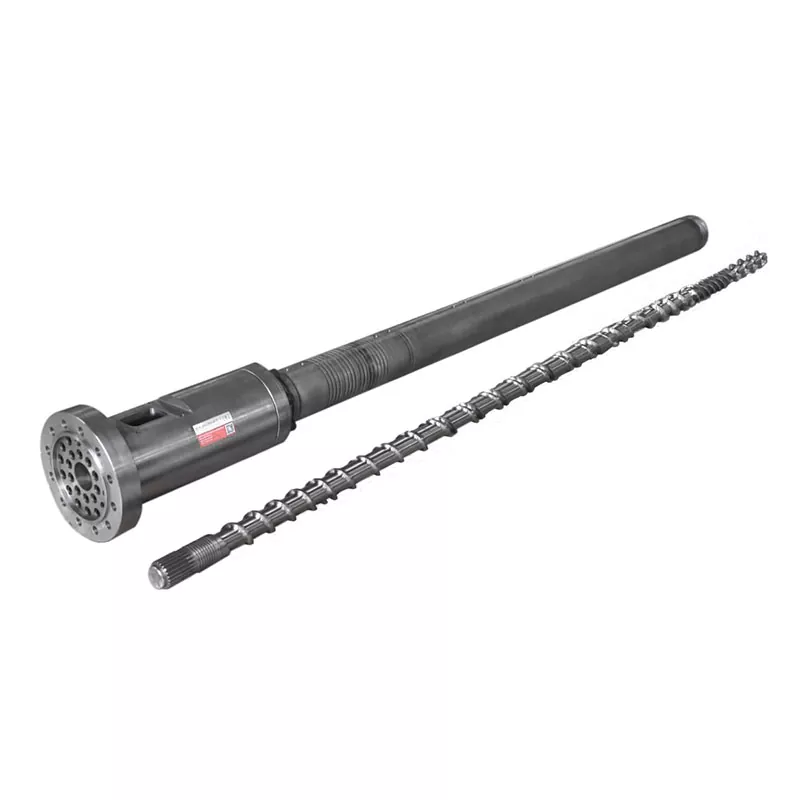
Spécifiez une vis unique à grande vitesse en PE ou PP en fonction du matériau réel, de la sortie vendable, du produit et de la matrice, de la vitesse de surface de la vis, de la fenêtre de température de fusion, de la pression, du fonctionnement du moteur et de la boîte de vitesses, de la capacité de refroidissement, de l'environnement d'usure et de la méthode d'acceptation. N'achetez pas uniquement en fonction du diamètre et du régime maximum. Nanhaiya publie neuf modèles monovis du NHY20 au NHY150, avec des plages de débit de 3 à 1 300 kg/h et des plages de vitesse de 10 à 150 tr/min dans toute la famille. Son produit haute vitesse en PE et PP utilise une géométrie de vis optimisée, une boîte de vitesses à couple élevé, des barillets à fente d'alimentation spéciaux et une construction en alliage résistant à l'usure. Transformez chaque cible de projet en un point de test stable en utilisant la résine, la matrice, la fenêtre de qualité et la limite de mesure électrique nommées.
Comment spécifier une vis unique pour les plastiques chargés de verre, de minéraux et recyclés30 2026-09

Comment spécifier une vis unique pour les plastiques chargés de verre, de minéraux et recyclés

Pour spécifier une vis unique résistante à l'usure, envoyez la résine et la qualité exactes, le type et le pourcentage de charge ou de fibre, le contenu recyclé, la contamination, la forme d'alimentation, l'humidité, les conditions de test MFR ou MVR, le débit requis, la vitesse de la vis, la charge du moteur, la pression de fusion, la température, les heures de fonctionnement et la carte d'usure actuelle. Sélectionnez ensuite la surface par emplacement de dommage. Nanhaiya propose des substrats 38CrMoAlA, SACM645, 42CrMo et en acier forgé, avec une nitruration ionique profonde, une protection PTA sur les dessus et les côtés des volées, ainsi que des options de surface en carbure de tungstène et à base de nickel. La vis proposée doit être vérifiée avec le barillet correspondant, car une nouvelle surface dure ne peut pas corriger un alésage élargi ou mal aligné.
Guide d'achat de boîtes de vitesses pour extrudeuses en plastique : faites correspondre le couple, le rapport et l'interface de la machine30 2026-09

Guide d'achat de boîtes de vitesses pour extrudeuses en plastique : faites correspondre le couple, le rapport et l'interface de la machine

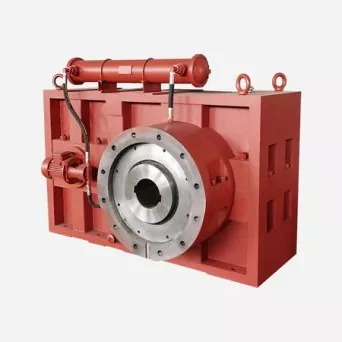
Pour acheter une boîte de vitesses pour extrudeuse de plastique, spécifiez la puissance du moteur et la vitesse nominale, la plage de vitesse de vis requise, le couple continu et maximal, la quantité et la rotation des vis, le matériau et la sortie, les heures de fonctionnement, les interfaces des arbres d'entrée et de sortie, la position de montage, la charge de poussée, la lubrification, le refroidissement et le test d'acceptation. La puissance du moteur à elle seule ne constitue pas une spécification de la boîte de vitesses. Deux lignes avec le même moteur peuvent imposer des tâches différentes en matière de couple, de chaleur, de choc, de synchronisation et de roulement. Le dessin signé doit identifier l'arbre côté moteur et l'arbre côté vis, leurs vitesses, sens de rotation, rapport, données de montage et chaque connexion nécessaire à l'installation.
Guide d'achat bride de fût d'extrudeuse : préciser l'interface avant de commander15 2026-09

Guide d'achat bride de fût d'extrudeuse : préciser l'interface avant de commander

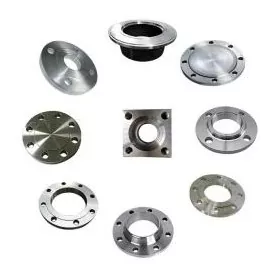
Pour acheter une bride de fût d'extrudeuse, envoyez un dessin contrôlé qui identifie l'alésage, le diamètre extérieur, l'épaisseur, le registre de localisation, le modèle de boulon, la face d'étanchéité, le matériau, le traitement de surface et les pièces d'accouplement. Ajoutez la base de température et de pression réelle, le modèle d'extrudeuse ou de tête de filière, la quantité et les exigences d'inspection. Ne commandez pas de bride de machine personnalisée à partir des seuls mots « ANSI », « DIN », « JIS » ou « PN16 ». Ces références ne peuvent définir une bride de tuyauterie standard que lorsque la désignation standard complète et la base de service sont indiquées. Une connexion d'extrudeuse nécessite généralement son propre dessin d'interface, même lorsqu'un côté suit un modèle de bride reconnu.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
RejeterAccepter