Nouvelles

Nouvelles de l'industrie

Ligne de granulation monovis ou bivis parallèle : laquelle convient à votre matériau ?09 2026-09

Ligne de granulation monovis ou bivis parallèle : laquelle convient à votre matériau ?

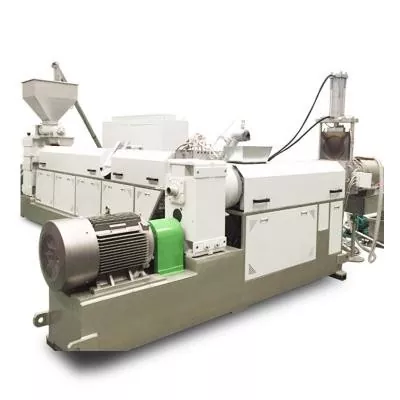
Choisissez une ligne de granulation à vis unique lorsque la matière première est déjà proche de la formulation finale et que les tâches principales sont le transport stable, la fusion, la filtration à l'état fondu, la génération de pression et la découpe des granulés. C'est un point de départ pratique pour un rebroyage cohérent de PE ou PP, une repelletisation simple, des travaux en laboratoire et une production petite à moyenne. Choisissez une ligne de granulation à double vis parallèle lorsque la machine doit à la fois composer et granuler. Il est mieux adapté aux charges, aux pigments, aux mélanges de polymères, aux mélanges maîtres, aux plastiques modifiés, aux flux d'alimentation multiples et à une dévolatilisation plus forte. N'achetez pas la ligne à double vis uniquement parce que sa sortie indiquée est plus élevée. Achetez-le lorsque ses fonctions de processus correspondent à la formulation.
Vis planétaire vs vis simple et double : quand la mise à niveau en vaut-elle la peine ?31 2026-08

Vis planétaire vs vis simple et double : quand la mise à niveau en vaut-elle la peine ?

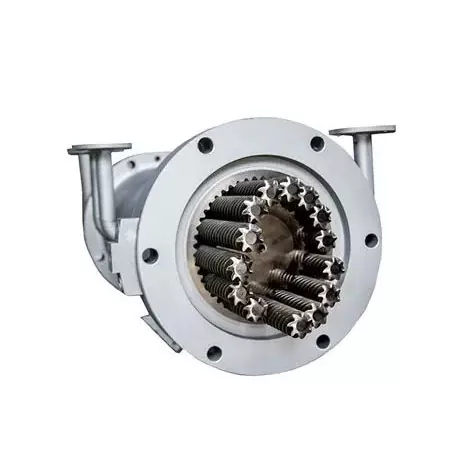
Choisissez une vis planétaire lorsque la formulation nécessite un excellent mélange réparti, une large zone de transfert de chaleur, une action d'auto-essuyage ou un dégazage par étapes, en particulier avec le PVC sensible à la chaleur, les composés hautement chargés, les élastomères, les adhésifs et les matériaux composites. Restez avec une seule vis lorsque le processus est stable et nécessite principalement une fusion, un transport et une pression économiques. Choisissez une double vis co-rotative lorsque la priorité est une préparation à grande vitesse, une alimentation latérale flexible ou un travail de dispersion plus fort. Si la filière a besoin de plus de pression que la section planétaire ne peut en fournir, planifiez l'étage de pression en aval avant de commander.
Sélection des pointes de vis pour moulage par injection : vérification de l'usure des bagues, de leur ajustement et de la liste de contrôle des demandes de prix31 2026-08

Sélection des pointes de vis pour moulage par injection : vérification de l'usure des bagues, de leur ajustement et de la liste de contrôle des demandes de prix

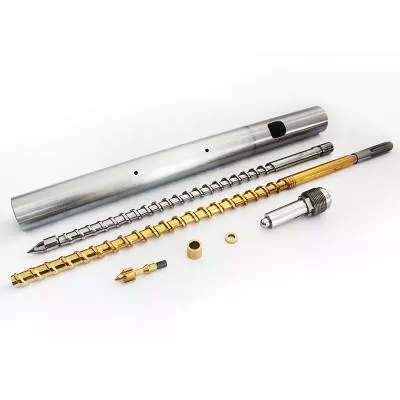
Choisissez une pointe de vis de moulage par injection en fonction de quatre éléments : la conception du clapet anti-retour, l'interface exacte entre la vis et le cylindre, la résine et la charge traitées et le motif d'usure de l'assemblage existant. Le modèle de machine seul ne suffit pas lorsque des versions, des réparations antérieures ou des vis non standard peuvent exister. Pour une commande de remplacement, envoyez le dessin original lorsqu'il est disponible, puis vérifiez le filetage, l'épaulement, la longueur de la pointe, la course de l'anneau, le siège, le diamètre extérieur et les passages de fusion par rapport à la machine réelle. Une bonne citation commence par la géométrie. Viennent ensuite le traitement des matériaux et des surfaces.
Vis simples nitrurées ou bimétalliques : adaptez la surface à la résine et au mastic31 2026-08

Vis simples nitrurées ou bimétalliques : adaptez la surface à la résine et au mastic

Choisissez la nitruration lorsqu’une surface en acier traitée répond aux exigences vérifiées en matière d’usure, de corrosion et de dimensions. Choisissez un rechargement dur ou une autre construction bimétallique lorsque le projet nécessite un alliage différent dans la zone à plus forte usure. Pour un service sévère, la meilleure solution peut être une vis à rechargement dur avec un corps bimétallique compatible. Aucune option n’est automatiquement supérieure. Commencez par le mode de défaillance, puis approuvez ensemble les matériaux des vis et du canon, l'emplacement des couches, l'itinéraire de traitement et les critères d'inspection.
Vitesse de vis, température de fusion et rendement : pourquoi un paramètre modifie les autres31 2026-08

Vitesse de vis, température de fusion et rendement : pourquoi un paramètre modifie les autres

L'augmentation de la vitesse de la vis augmente généralement le débit de traînée et la vitesse à laquelle le matériau entre dans le processus, mais la relation n'est pas illimitée ni parfaitement linéaire. Un régime plus élevé peut également ajouter de la chaleur de cisaillement, raccourcir le temps de séjour et exposer une section d'alimentation ou de fusion faible. Modifiez une variable contrôlée à la fois, attendez une condition stable, puis comparez le rendement, le profil de température de fusion, la pression, la charge du moteur et la qualité du produit. Arrêtez-vous lorsque l'un d'entre eux atteint sa limite approuvée, même si le variateur peut tourner plus rapidement.
Comment nettoyer une extrudeuse monovis sans endommager la vis ou le canon28 2026-08

Comment nettoyer une extrudeuse monovis sans endommager la vis ou le canon

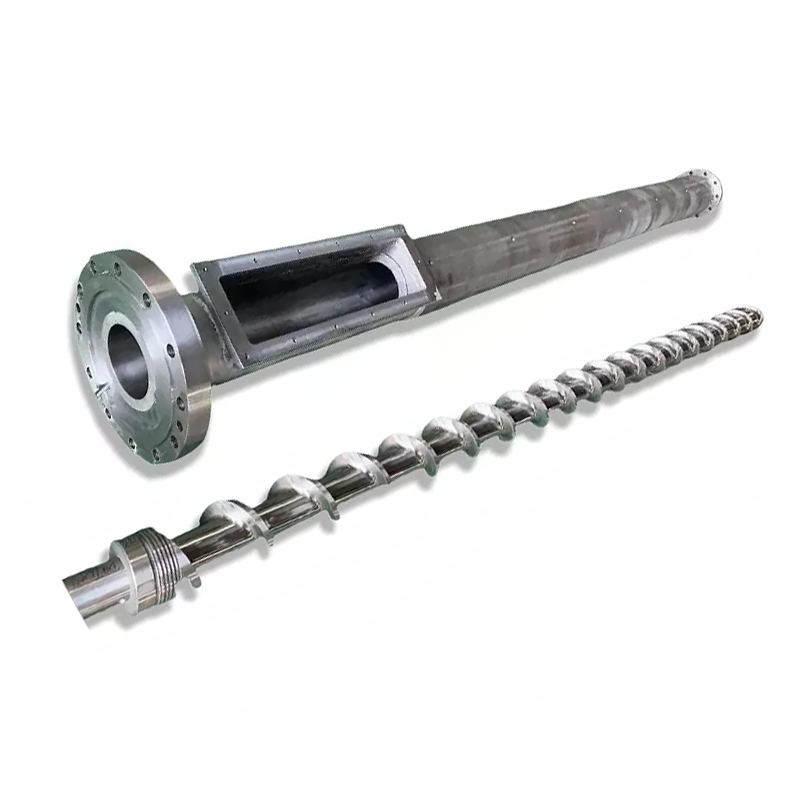
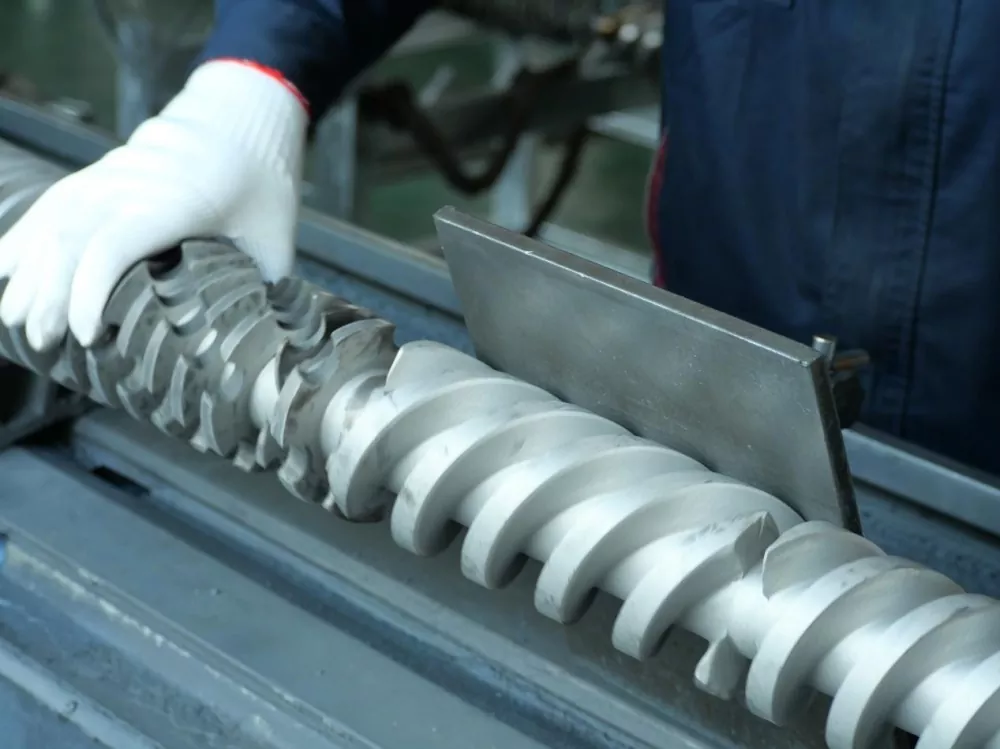
Utilisez une méthode en couches. Commencez par la procédure de purge approuvée par le fournisseur de matériaux et de machines pendant que l'extrudeuse reste sous contrôle de fonctionnement normal. Si des résidus reviennent ou si la vis doit être exposée, arrêtez, isolez et vérifiez l'énergie dangereuse conformément à la procédure de l'usine. Pour une vis retirée, utilisez des outils non dommageables approuvés par les composants. Les directives de l'industrie recommandent les outils en laiton, la gaze de cuivre et le tissu en coton, et mettent en garde contre les grattoirs en acier et le chauffage localisé au chalumeau. Inspectez les surfaces propres avant de décider que le problème est dû à l'usure.
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
RejeterAccepter