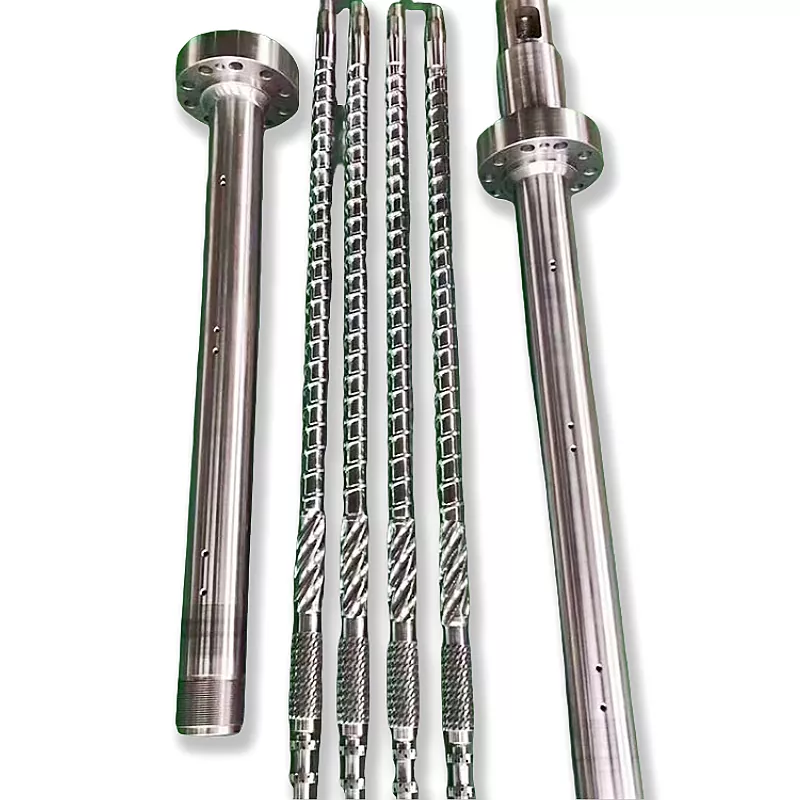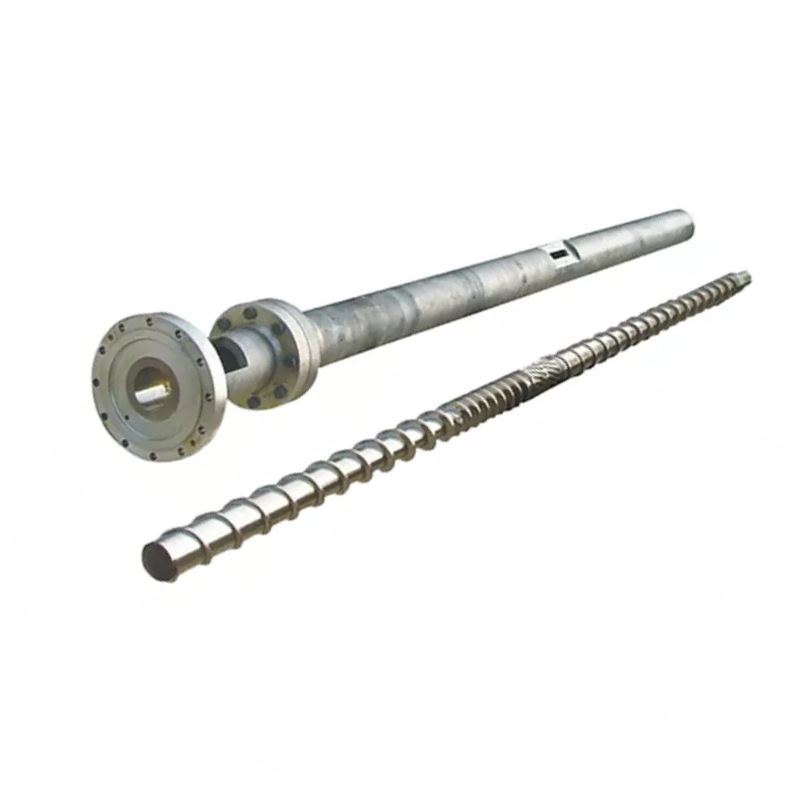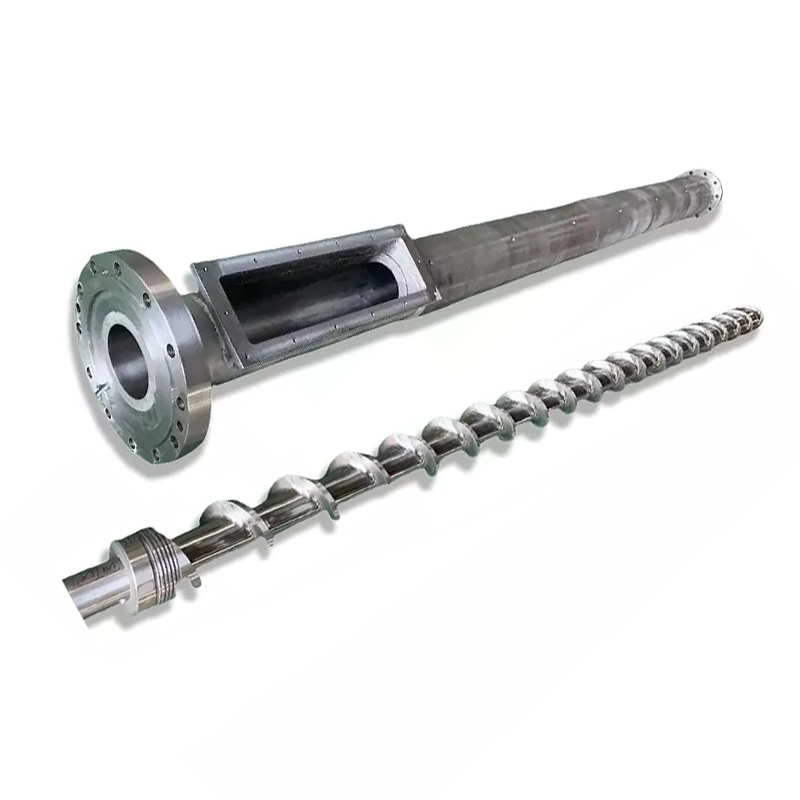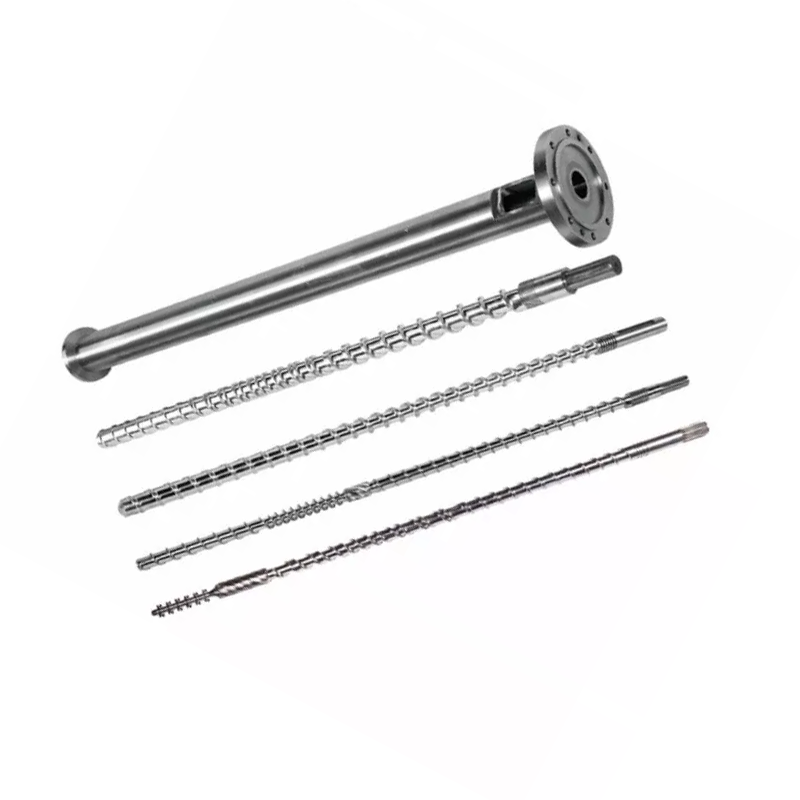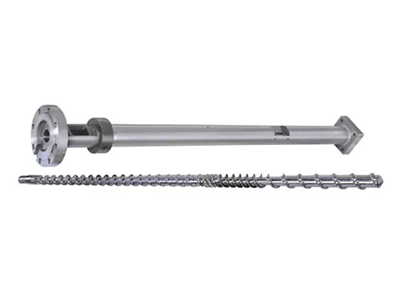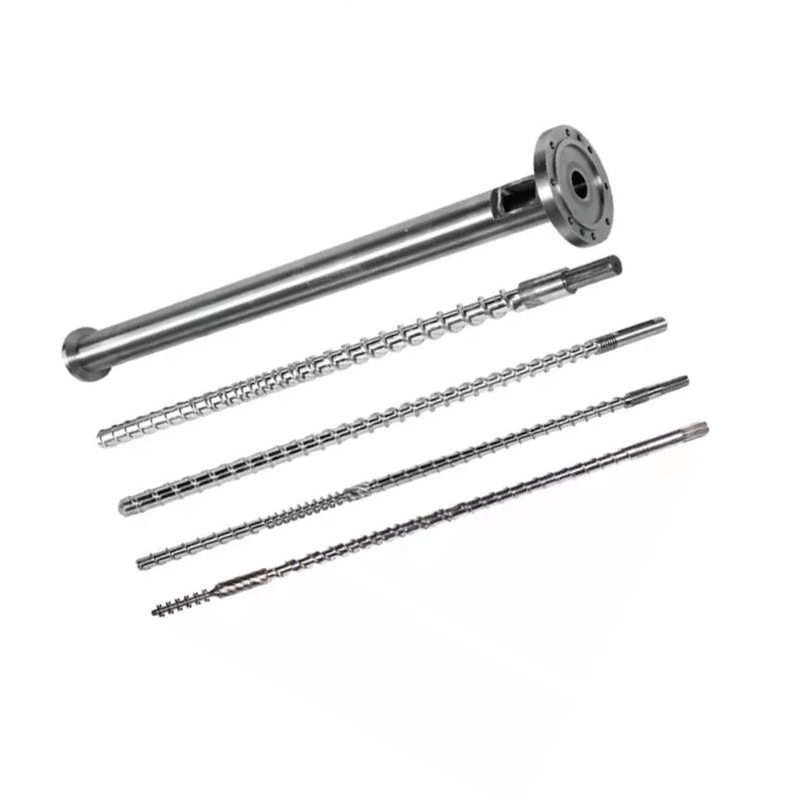
Rapport L/D de la vis d'injectionest la longueur de travail divisée par le diamètre de la vis, et la plupart des vis d'injection fonctionnent entre 18:1 et 25:1. Voici ce qu'aucune fiche technique ne vous dit : vous ne pouvez pas changer de L/D sur une machine que vous possédez déjà. La longueur est fixée par le canon. Ce que vous pouvez changer, c'estdiamètre de vis, et dans un canon fixe, un choix déplace L/D, la capacité de tir et la pression d'injection ensemble, dans des directions opposées. Une vis plus petite donne un L/D plus élevé, un tir plus petit et plus de pression. Faites correspondre ce commerce à votre résine et à votre pièce, et la plupart des questions L/D répondent d'elles-mêmes.
Ce que signifie le rapport L/D sur une vis d'injection
L/D est la longueur utile de la vis (L) divisée par son diamètre extérieur (D). Une vis 22 fois plus longue que large a un L/D de 22:1.
Le rapport évolue avec la taille. Une vis de 40 mm à 22 : 1 a une longueur utile de 880 mm. Une vis de 80 mm à 22 : 1 mesure 1 760 mm de long. Même ratio, machines très différentes.
Ce que le ratio décrit réellement estquelle longueur de piste la vis doit-elle faire son travail. L'alimentation, la fonte et le dosage se produisent tous sur cette longueur. Plus de longueur signifie plus de capacité de fusion et plus de mélange. Moins de longueur signifie moins des deux et moins de temps pour que le matériau reste chaud.
La plupart des vis d'injection atterrissent entre 18:1 et 25:1, avec un rapport commun de 20:1 à 22:1 sur les machines à usage général. Le guide des piliers couvre l’image complète de notreguide de barillet de vis de moulage par injection.
Pourquoi le L/D d'injection est plus court que le L/D d'extrusion
Les extrudeuses fonctionnent généralement entre 25:1 et 33:1. Les vis d'injection restent plus courtes, et la raison en est le cycle et non la tradition.
Une vis d'extrudeuse tourne en continu. Le matériau entre par une extrémité, circule et sort par l’autre. Rien n'attend.
Une vis d'injection fonctionne par rafales. Il tourne pour plastifier un coup, se rétracte, puis s'arrête. Il injecte et le moule refroidit. Pendant tout cela, la matière fondue déjà dans le fût reste immobile et reste chaude.
Cette attente est toute la différence. Un baril plus long contient plus de matière fondue, et sur une machine à injection, plus de matière fondue signifie plus de matière en attente pendant plus de cycles. Pour une résine sensible à la chaleur, une longueur supplémentaire n’est pas une capacité supplémentaire. C’est une histoire extra thermique.
Ainsi, la conception par injection équilibre la capacité de fusion par rapport au temps de séjour, tandis que l'extrusion n'achète principalement que la capacité de fusion.
Ce que personne ne vous dit : vous ne pouvez pas changer de L/D
Les articles sur L/D parlent comme si vous deviez choisir un nombre. Sur une machine que vous possédez déjà, vous ne l'avez pas.
L est fixé par le canon.Le canon est un récipient sous pression usiné boulonné dans le châssis de la machine, avec ses zones de chauffage, sa gorge d'alimentation et son support construits autour d'une seule longueur. Personne ne fait un tonneau plus long.
Ainsi, la seule variable restante dans L/D est D, le diamètre de la vis. Changez le diamètre et le rapport change avec lui, car la longueur au-dessus de la ligne ne bouge jamais.
C'est pourquoi les constructeurs de machines proposent deux ou trois diamètres de vis pour une même machine. Ils ne vous proposent pas trois tailles de tir. Ils vous proposent trois points sur une courbe de compromis, et la taille du tir n'est qu'un des éléments qui bougent.
Diamètre de vis : le levier qui fait tout bouger
Dans un baril fixe, un choix déplace quatre choses à la fois. Comprenez ce tableau et vous comprenez l’injection L/D.
| Si vous choisissez un... | Diamètre de vis plus petit | Diamètre de vis plus gret |
|---|---|---|
| Rapport L/D | Plus haut(même L, plus petit D) | Inférieur(même L, plus grand D) |
| Capacité de tir | Plus petit(moins de volume par mm de course) | Plus gret |
| Pression d'injection disponible | Plus haut(même force sur une zone plus petite) | Inférieur |
| Capacité de fusion par coup | Mieux(plus de L/D pour moins de matière) | Moins généreux |
| Temps de séjour pour une pièce donnée | Plus court(le tir utilise davantage un canon plus petit) | Plus long |
| Costumes | Petites pièces de précision, parois fines, résines à haute viscosité et sensibles à la chaleur | Gros plans, résines de base, sections épaisses |
Relisez la ligne de pression, car elle décide de plus d’emplois que ce à quoi les gens s’attendent. L'entraînement hydraulique ou électrique de la machine délivre une force fixe à l'arrière de la vis. La pression est la force divisée par la surface. Une vis plus petite a moins de surface de face, donc la même force produit une pression de fusion plus élevée.
C'est pourquoi les travaux à paroi mince et à haute viscosité atterrissent souvent sur la petite vis : elle peut pousser la matière fondue dans une cavité étroite qu'une grosse vis ne peut pas remplir. Le L/D plus élevé qui l’accompagne est un bonus, pas une coïncidence.
Et lisez également la ligne de résidence. C'est celui qui décide tranquillement si votre PC jaunit.

Comment L/D affecte la taille du tir
À proprement parler, L/D ne définit pas la taille de la photo. Le diamètre et la course le font : le volume de tir est la surface transversale de la vis multipliée par sa distance de déplacement.
Mais sur une vraie machine, vous ne pouvez pas les séparer, car le même diamètre qui définit votre tir définit également votre L/D. Choisissez la petite vis pour une petite pièce de précision, et vous avez en même temps choisi un L/D plus élevé.
La conséquence pratique est heureuse. La vis qui vous donne le petit coup vous donne également plus de longueur de fusion par gramme de matériau et une pression d'injection plus élevée. Ces trois propriétés conviennent aux mêmes emplois, c'est pourquoi le commerce fonctionne le plus souvent sans problème.
Là où cela cesse d'être heureux, c'est lorsque vous forcez une pièce sur la mauvaise vis. Exécutez un très petit tir sur une vis de grand diamètre et vous obtenez le pire des deux : un faible L/D, un volume de canon énorme par rapport à votre tir et un matériau qui subit la chaleur beaucoup trop longtemps.
Temps de séjour : le tueur de qualité que vous pouvez calculer
Le temps de séjour correspond à la durée pendant laquelle un morceau de polymère donné reste chaud à l'intérieur du fût avant d'être injecté. C'est le chiffre le plus sous-estimé dans le moulage par injection, et vous pouvez l'estimer en trente secondes.
Temps de séjour ≈ (capacité du canon ÷ taille de votre shot) × temps de cycle
Les deux capacités dans les mêmes unités. Prenez la capacité de tir à partir de la cote de la machine.
Travaillez un exemple. Une machine d'une capacité de 200 g de tir, exécutant une pièce de 20 g sur un cycle de 30 secondes. Le rapport est de 10, donc la masse fondue subit environ dix cycles. Le temps de séjour est d'environ 300 secondes, soit cinq minutes.
Cinq minutes à température de fusion, c'est long pour le PC, le POM, le PET ou le PVC. Rien n'est faux dans vos paramètres. La pièce est tout simplement trop petite pour le fût et le matériau cuit en attendant son tour.
Déplacez maintenant ce travail vers une vis plus petite. La capacité de tir tombe à, disons, 80 g. La même pièce de 20 g utilise désormais un quart du fût, la matière fondue subit quatre cycles au lieu de dix et le temps de séjour tombe à environ deux minutes.
Vous n'avez modifié aucune consigne. Vous avez modifié le diamètre de la vis, et le problème de dégradation est allé avec.
La bande de capacité de tir de 20 à 80 %
Les conseils couramment cités par l'industrie sont de maintenir votre tir entre 20 % et 80 % environ de la capacité de tir nominale de la machine. Confirmez le bracelet par rapport au manuel de votre machine, mais la logique derrière cela est valable partout.
Sous le groupe, le temps de séjour est long. Le matériau subit trop de déplacements sous l’effet de la chaleur et les résines sensibles à la chaleur se dégradent. C’est l’échec que la formule ci-dessus détecte.
Au-dessus du groupe, deux choses se cassent. Il ne reste plus assez de canon pour contenir un coussin approprié, donc l'emballage devient incohérent d'un coup à l'autre. Et la vis a moins de temps et de longueur pour faire fondre un baril de matériau presque plein, donc la qualité de fusion en souffre exactement lorsque vous en demandez le plus.
Atterrissez au milieu de la bande et la machine a de la place pour travailler. Si votre pièce se trouve à l'extérieur, la solution correcte est un diamètre de vis différent ou une machine différente, et non un ensemble héroïque de paramètres de processus.
Comment L/D affecte la qualité de la fonte
La longueur est la capacité de fusion et la capacité de fusion est la qualité.
Plus de L/D donne une fusion plus complète.Les pellets solides doivent se déplacer plus loin contre la paroi chaude du canon, donc moins d'entre eux survivent sans fondre. Les taches dures et les inclusions en forme de lentille dans la pièce sont des défauts de fusion et la longueur les combat.
Plus de L/D donne une masse fondue plus homogène.La température s'uniformise, la couleur et la charge se répartissent mieux et la matière fondue arrivant à l'anneau de contrôle est plus cohérente d'une prise à l'autre. Cela apparaît comme une fenêtre de processus plus large.
Plus de L/D donne également plus d'historique thermique.La même longueur qui fond complètement retient également le matériau plus longtemps, et pour le PVC, le PC, le POM et le PET, cela représente un coût et non un avantage.
La qualité de la fonte n’est donc pas une question de savoir si plus c’est mieux. C'est un équilibre : suffisamment de longueur pour fondre complètement, pas un volume de canon trop important pour que le matériau attende trop longtemps avant d'être utilisé. Lorsque la capacité de fusion est votre contrainte spécifique, une vis barrière la fait monter sans ajouter un millimètre de canon.
Choix de L/D et du diamètre par résine et pièce
Rassemblez les métiers et le choix se porte sur la résine et la pièce.
| Votre situation | Penchez-vous vers | Pourquoi |
|---|---|---|
| Pièces de précision petites et à parois minces | Vis plus petite, L/D plus élevé | Une pression d'injection plus élevée remplit les sections minces ; bonne fusion par gramme ; courte résidence |
| Résine thermosensible (PC, POM, PET, PVC) | Vis plus petite pour le tir ; extrémité la plus courte de la bande L/D | Le temps de séjour est l’ennemi. Gardez le tir grand par rapport à la capacité du canon |
| Résine technique à haute viscosité | Vis plus petite, L/D plus élevé | A besoin de pression pour remplir et de longueur pour fondre complètement |
| Gros plans, résine de base (PE, PP, PS) | Vis plus grande, L/D inférieur | Capacités principales ; ces résines tolèrent la longueur de fusion réduite |
| Pièces à parois épaisses, cycles lents | Vis plus grande, résidence de surveillance | Les cycles longs multiplient le temps de séjour. Recalculer avant de s'engager |
| Composé chargé de verre ou abrasif | Diamètre par pièce ; changer lesurface | L/D suit la partie. La réponse à l'usure est un alésage bimétallique, pas une longueur différente |
| Ne fond pas à haut rendement | Même diamètre ; vis de barrière | Vous avez besoin de capacité de fusion, pas de longueur de canon. Le canon ne change pas de toute façon |
Notez les deux dernières lignes. Deux des problèmes les plus courants que nous soumettent les mouleurs ne sont pas du tout des problèmes L/D, et acheter un diamètre de vis différent pour les résoudre est un gaspillage d'argent.
Erreurs L/D courantes dans le moulage par injection
- Copie d'une extrusion L/D.Un chiffre de 30:1 provenant d'une table d'extrudeuse appliqué à une vis d'injection ignore le problème de temps de séjour qui définit le moulage par injection. Les deux machines effectuent des tâches différentes.
- En supposant que plus longtemps, c'est mieux.Plus de longueur est plus fondantetplus d'histoire thermique. Sur résine thermosensible, la seconde l'emporte et la matière se dégrade.
- Ignorer le rapport tir/capacité.Le problème de qualité le plus courant que nous constatons lié à la géométrie est la cuisson d’une petite pièce dans un grand tonneau. Personne ne le vérifie, car il ne figure sur aucun écran de paramètres.
- Croire que L/D peut être modifié sur une machine existante.Ce n’est pas possible. Le canon définit L. Seul le diamètre est à vous de choisir.
- Blâmer L/D pour un problème de fonte.Si les non fondus n'apparaissent qu'à haut rendement, votre capacité de fusion est courte, pas votre baril. Une vis barrière fixe cela dans le même canon.
- Blâmer L/D pour un problème d'usure.La chute de la sortie à la même vitesse de vis correspond à un jeu usé et non à une géométrie. Mesurez-le avant de repenser quoi que ce soit.

Comment commander la bonne vis
Un fabricant de vis conçoit à partir de ce que vous lui dites. Envoyez-les et la recommandation de diamètre et de géométrie suit.
- Marque de la machine, modèle et diamètre actuel de la vis.Une photo de la plaque signalétique en couvre la majeure partie et nous indique la longueur du canon dans lequel vous travaillez.
- Capacité de tir nominale de la machine,si vous le savez, et votre poids réel.
- Temps de cycle.Avec les deux chiffres ci-dessus, le temps de séjour peut être calculé pour vous.
- Contenu en résine, qualité et charge.Cela détermine le profil de compression et le traitement de surface autant que le diamètre.
- Le défaut que vous souhaitez disparaître.Points jaunissants à domicile. Les points non fondus indiquent la capacité de fusion. Des tirs courts pointent vers la pression ou vers l'anneau de contrôle. Chacun a une réponse différente.
- Un dessin, ou votre vis usée.Soit nous permettons de construire sur votre machine. Une pièce usée est mesurée sur un équipement MMT à ±0,01 mm et la géométrie reconstruite.
Pourquoi travailler avec Nanhaiya
Envoyez-nous le poids de la pièce, le temps de cycle et le modèle de la machine, et nous effectuerons l'arithmétique du temps de séjour avant de vous proposer quoi que ce soit. Parfois, la réponse est un diamètre de vis différent. Parfois, il s’agit d’une vis de barrière dans le canon que vous possédez déjà. Il arrive parfois que votre travail appartienne à une autre machine, et nous le dirons.
Quand une nouvelle vis est la réponse, Nanhaiya a construitvis de moulage par injectionet des fûts depuis plus de vingt ans, en 38CrMoAlA, 42CrMo, SKD-61 et en acier inoxydable, nitruré ou bimétallique avec une couche d'alliage au tungstène de 2,5 à 3 mm jusqu'à 62 HRC là où l'alimentation l'exige.
Nous construisons selon votre dessin, modèle de machine ou échantillon usé, avecremplaçantscompatible avec les grandes marques de machines, une commande minimum d'un jeu et un devis sous 12 heures.
Vous luttez contre le jaunissement, les infondus ou les tirs courts ? Envoyez le modèle de votre machine, le poids de la pièce, le temps de cycle et la résine. Nous vous dirons s'il s'agit de L/D, de diamètre, de capacité de fusion ou d'usure, et vous proposerons un devis dans les 12 heures.
Obtenez une recommandation de visFoire aux questions
Quel est le rapport L/D typique pour une vis de moulage par injection ?
La plupart des vis d'injection fonctionnent entre 18:1 et 25:1, avec un rapport commun de 20:1 à 22:1 sur les machines à usage général. Les résines sensibles à la chaleur privilégient l’extrémité la plus courte car le matériau reste moins longtemps chaud. Les plastiques techniques qui nécessitent une fusion complète privilégient l’extrémité la plus longue.
Puis-je modifier le rapport L/D sur ma machine de moulage par injection ?
Pas directement. La longueur est fixée par le canon, qui est usiné dans la machine. Ce que vous pouvez modifier, c'est le diamètre de la vis, et comme L reste le même, un diamètre plus petit donne automatiquement un L/D plus élevé. Ce choix unique modifie également votre capacité de tir et la pression d’injection disponible.
Le rapport L/D affecte-t-il la taille du plan ?
Indirectement et indissociablement. Le volume de tir provient du diamètre et de la course de la vis, et non du L/D. Mais sur un canon fixe, le diamètre qui définit votre tir définit également votre L/D. Choisissez une vis plus petite pour un tir plus petit et vous obtiendrez en même temps un L/D plus élevé et une pression d'injection plus élevée.
Comment calculer le temps de séjour dans le moulage par injection ?
Divisez la capacité nominale de la machine par la taille réelle de votre dose, puis multipliez-la par la durée du cycle. Une machine de 200 g exécutant une partie de 20 g sur un cycle de 30 secondes donne environ 300 secondes, soit cinq minutes, de séjour. Cela prend beaucoup de temps pour maintenir le PC, le POM, le PET ou le PVC à la température de fusion.
Pourquoi le L/D d’injection est-il plus court que le L/D d’extrusion ?
Car une vis d’injection fonctionne par rafales. Il plastifie un tir, puis s'arrête pendant que la machine injecte et que le moule refroidit, et la matière fondue dans le canon reste chaude tout le temps. Une extrudeuse tourne en continu et rien n'attend. La longueur supplémentaire du canon sur une machine à injection correspond à un historique thermique supplémentaire, et pas seulement à une capacité de fusion supplémentaire, de sorte que les vis d'injection restent plus courtes.
Quel pourcentage de la capacité du canon mon tir doit-il utiliser ?
Les indications couramment citées concernent environ 20 à 80 % de la capacité nominale de tir, et le manuel de votre machine fait autorité. En dessous de cette bande, le temps de séjour est long et le matériau sensible à la chaleur se dégrade. Au-dessus, il n’y a pas de place pour un véritable coussin et moins de temps pour faire fondre un baril presque plein.
Un L/D plus élevé est-il préférable pour le moulage par injection ?
Pas automatiquement. Une plus grande longueur donne une fusion plus complète et une fusion plus uniforme, ce qui améliore la qualité. Il maintient également plus de matériau chaud plus longtemps, ce qui dégrade les résines sensibles à la chaleur. Le bon L/D fait fondre complètement votre matériau sans le retenir plus longtemps que nécessaire.
Mes pièces jaunissent. Est-ce un problème L/D ?
Il s’agit généralement d’un problème de temps de séjour, qui correspond à un problème de taille de dose par rapport à la capacité du baril. Exécutez d'abord le calcul de la résidence. Si une petite pièce cuit dans un grand fût, aucun réglage de température ni aucune géométrie de vis ne la fixeront. Un diamètre de vis plus petit ou une machine plus petite le feront.