
Ce que fait réellement le barillet à vis
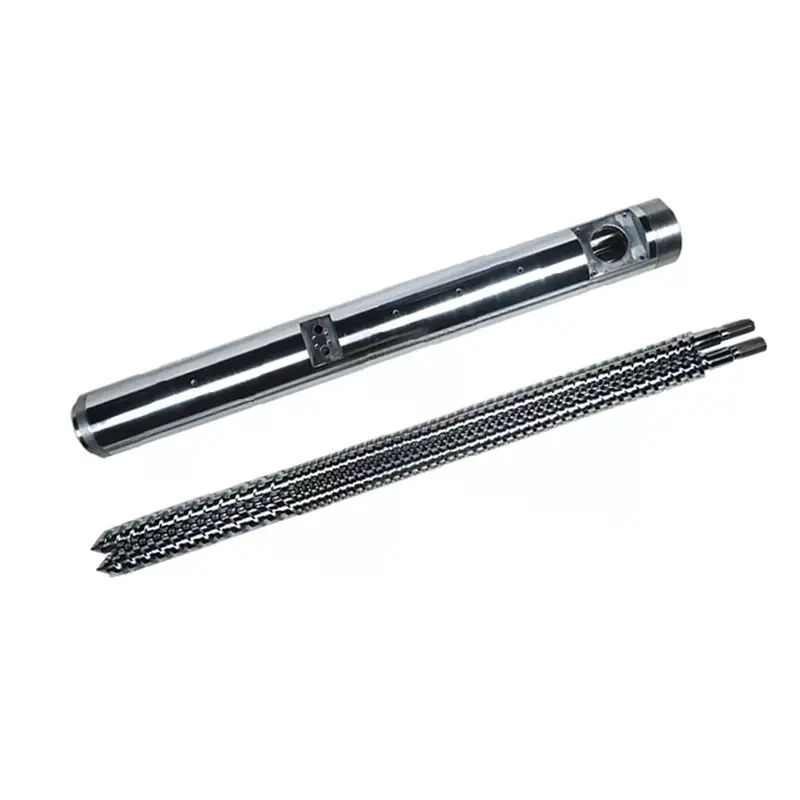
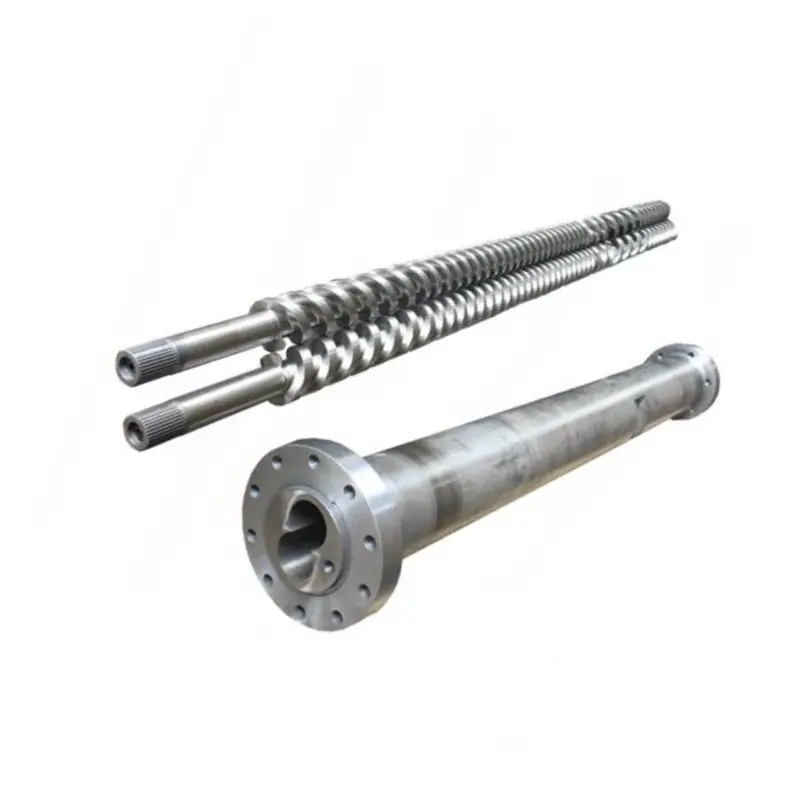
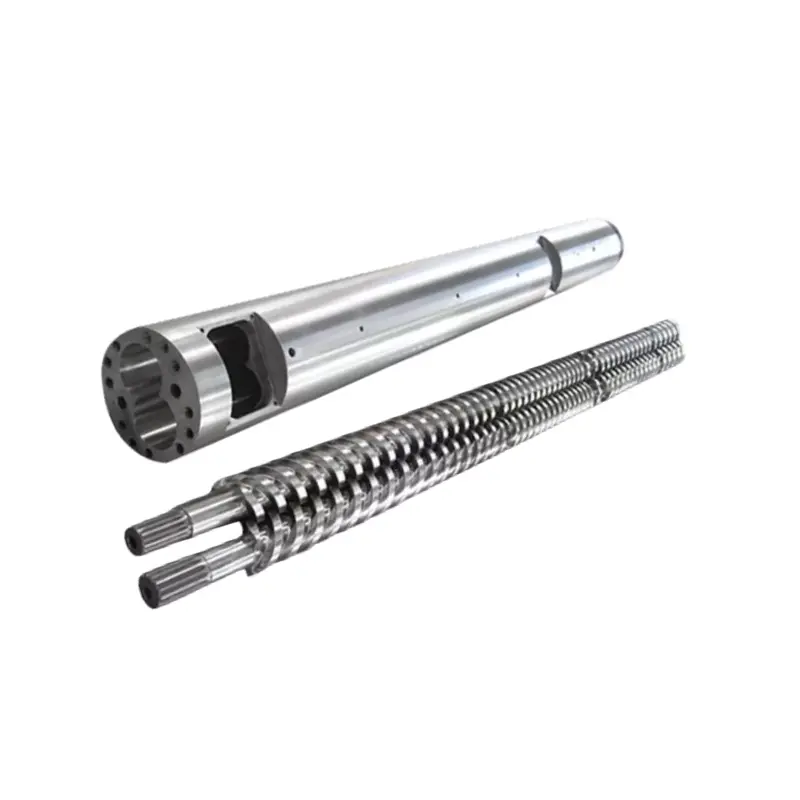
La vis et le barillet fonctionnent comme une paire assortie. Voici la séquence à chaque cycle :
- Alimentation— Les granulés de plastique tombent de la trémie dans la zone d'alimentation.
- Fusion— La vis rotative génère de la chaleur de cisaillement. Combinés avec des chauffe-fûts, les pellets fondent et se compressent.
- Mesure— La masse fondue devient uniforme en température et en pression avant l'injection.
- Injection— La vis avance comme un piston, poussant le plastique fondu dans le moule.
Chaque variable de conception (géométrie, proportions de zone, traitement de surface) affecte la manière dont ces quatre étapes se déroulent. Une inadéquation dans l’un d’entre eux se manifeste comme un problème de production.
Décision 1 : Rapport L/D
Le rapport L/D (longueur du vol de la vis divisée par son diamètre) est le chiffre le plus important sur la fiche technique. Il contrôle le temps de séjour, la qualité du mélange et la répartition de la chaleur.La plupart des applications de moulage par injection à usage général utilisent le format 20:1.
| Résine | L/D recommandé |
|---|---|
| PP, PE, PS (standard) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (sensible à la chaleur) | 16:1 – 20:1 |
| ANIMAL DE COMPAGNIE | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| Matériaux renforcés GF | 20:1 – 24:1 |
Décision 2 : taux de compression
Le taux de compression (CR) mesure le rétrécissement du canal de vis entre la zone d'alimentation et la zone de dosage. Un CR plus élevé comprime la matière fondue de manière plus agressive – idéal pour les résines amorphes qui se ramollissent progressivement. Un CR inférieur est plus doux, ce qui est ce dont vous avez besoin pour les matériaux sensibles à la chaleur ou chargés de fibres.
| Résine | Taux de compression |
|---|---|
| ABS, PC, PMMA (amorphe) | 3,0 – 3,5:1 |
| PP, PE, Nylon (semi-cristallin) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| ANIMAL DE COMPAGNIE | 2,3 – 2,6:1 |
| Renforcé GF (≥15%) | 2,0 – 2,5:1 |
Décision 3 : Proportions des zones
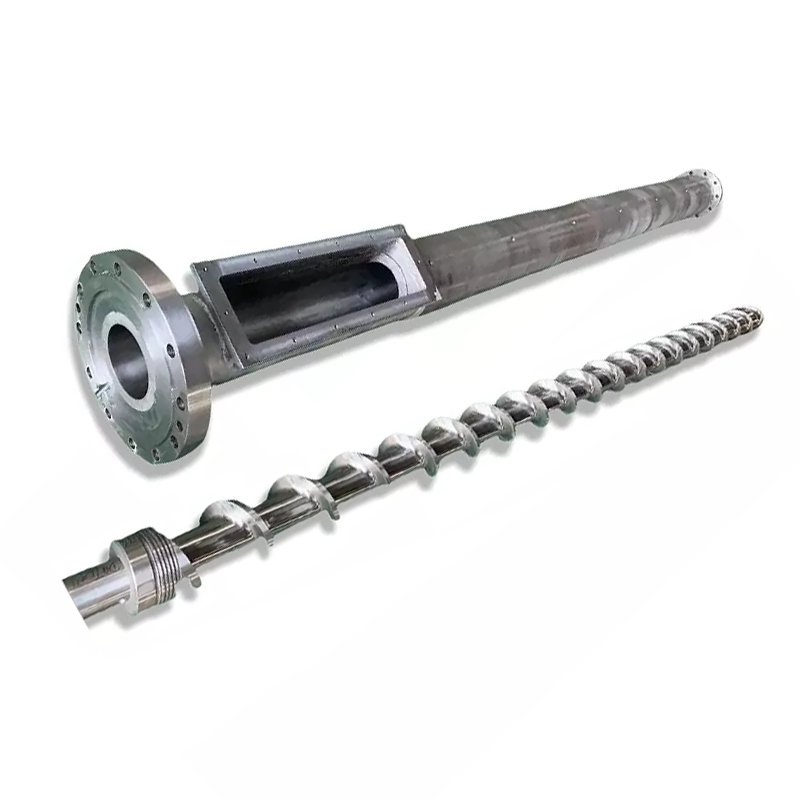
Une vis d'injection standard se divise en trois zones. La proportion de chaque zone compte autant que le L/D total.
- Zone d'alimentation (L1) :Canaux profonds qui acceptent les pellets solides de la trémie. Plus long = plus de capacité de débit.
- Zone de compression (L2) :La profondeur du canal diminue progressivement. La majeure partie de la fonte se produit ici.
- Zone de comptage (L3) :Canaux peu profonds et cohérents. Assure une température et une pression de fusion uniformes avant l’injection.
| Résine | Alimentation (L1) | Compression (L2) | Comptage (L3) |
|---|---|---|---|
| PP/PE | 50% | 25% | 25% |
| ABS/PC | 40% | 40% | 20% |
| ANIMAL DE COMPAGNIE | 40% | 40% | 20% |
| Nylon (PA) | 35 à 45 % | 35 à 40 % | 20 à 25 % |
| PVC | 35% | 50% | 15% |
Décision 4 : Matériau du canon à vis
38CrMoALA — La référence standard
Les vis de moulage par injection de Nanhaiya sont fabriquées à partir deAcier allié 38CrMoALA, traité thermiquement et trempé. Ce matériau de base supporte bien les thermoplastiques standards comme le PE, le PP, le PS et l'ABS, avec une durée de vie d'environ10 000 à 20 000 heuresdans des conditions normales de fonctionnement.
Nitruration
La nitruration gazeuse à 500-560°C forme une couche nitrurée0,5 à 0,8 mm d'épaisseuravec une dureté de950-1 050 HT (~62 HRC). Cela améliore la résistance à l'usure de 30 à 40 % par rapport à l'acier non traité. Standard pour la plupart des applications de moulage par injection utilisant des matériaux non chargés ou légèrement chargés.

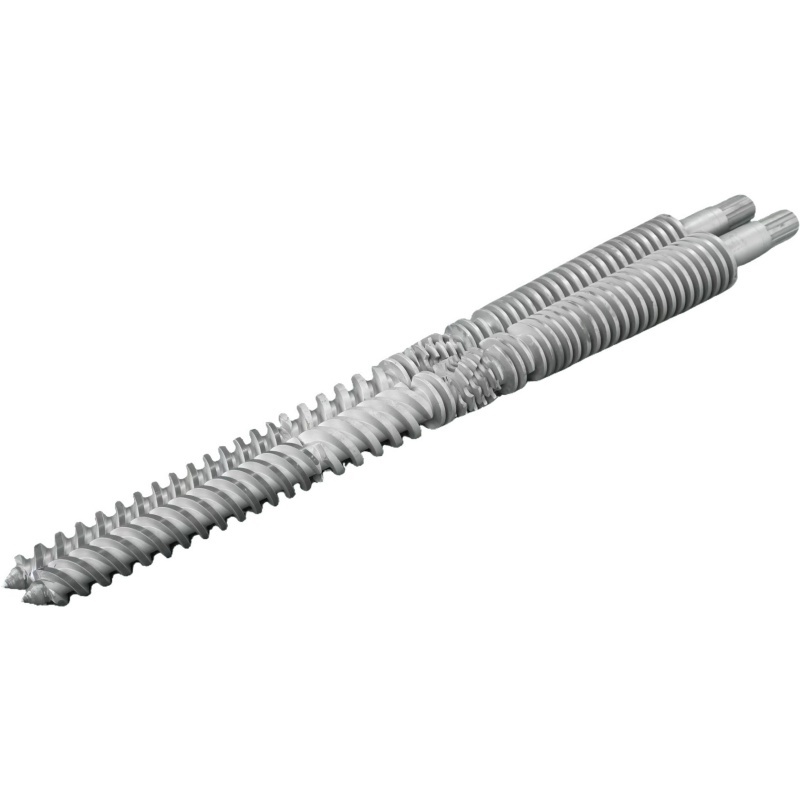
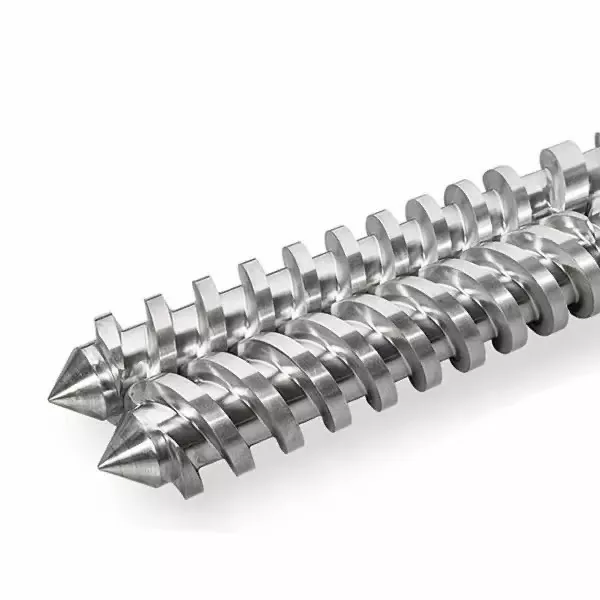
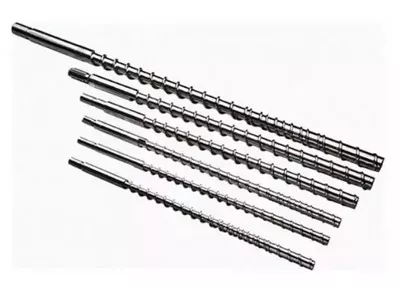
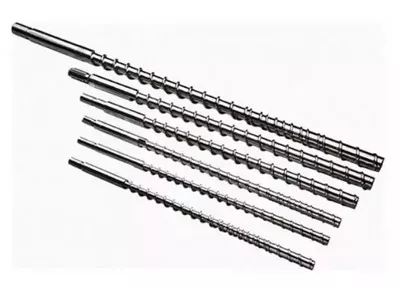
Vis de moulage par injection mutante (abrupte) Nanhaiya — adaptée aux résines cristallines comme le PP, le PE et le nylon.
Bimétallique — Pour applications abrasives
Les canons bimétalliques sont dotés d'un revêtement résistant à l'usure en alliage élevé, lié métallurgiquement à l'alésage du canon. Le procédé bimétallique de Nanhaiya permet d'obtenir undureté de l'alésage intérieur de 62 HRCgrâce au soudage par pulvérisation d'alliages durs autour des zones à forte usure de l'intérieur du canon.
| Application | Matériau de la vis | Traitement du baril |
|---|---|---|
| PE, PP, PS (non chargés) | 38CrMoALA nitruré | Nitruré standard |
| ABS, PC, nylon (non chargé) | 38CrMoALA nitruré | Nitruré standard |
| PA + GF ≤30 % | 38CrMoALA, trempé + revenu | Nitruré ou bimétallique |
| Teneur en SG 15–50 % | Bords de vol bimétalliques / TC | Bimétallique |
| PVC / résines corrosives | Alliage résistant à la corrosion | Bimétallique (qualité CR) |
| Rempli de fibre de carbone | Carbure de tungstène | Alésage pulvérisé TC |
Décision 5 : Diamètre de la vis et taille du tir
Votre tir réel devrait se situer entre35% et 70%de la capacité de tir maximale de la vis. En dessous de 35 %, la matière reste trop longtemps dans le fût et risque de se dégrader. Au-dessus de 70 %, la vis ne peut pas récupérer assez rapidement au cours du cycle.
Vous trouverez ci-dessous les configurations courantes disponibles chez Nanhaiya :
| Quantité injectée (g) | Ø de vis × Longueur (mm) | Ø du canon × Longueur (mm) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85 × 860 |
| 60-125 | Φ35×910 | Φ85 × 860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1 000 à 1 500 | Φ160×3500 | Φ270×3200 |
| 13h00-25h00 | Φ170×3415 | Φ317×3380 |

Vis de moulage par injection progressive Nanhaiya – meilleure pour les résines amorphes comme l'ABS, le PC et le PMMA.
Signes d'avertissement : votre vis actuelle n'est pas adaptée au travail
- Points noirs ou marques de brûlure— Matériau se dégradant à cause d'un temps de séjour excessif ou d'un point chaud. Vérifiez les zones de température du canon et le jeu des vis.
- Poids du tir incohérent— Souvent un clapet anti-retour usé ou un jeu excessif entre la vis et le baril permettant un reflux.
- Marques d'évasement sur la surface— Humidité ou gaz dans la masse fondue. Peut indiquer un pré-séchage inadéquat ou une géométrie de vis qui ne s'aère pas correctement.
- Récupération lente / temps de cycle long— La capacité plastifiante est insuffisante. Le diamètre de la vis devra probablement augmenter.
- Déchets élevés lors des changements de couleur— Mauvais mélange dans la zone de dosage. Un élément de mélange Maddock ou barrière ajouté à la vis résout souvent ce problème.
Que dire à votre fabricant lors d'une demande de devis
- Marque et modèle de la machine— ou diamètre d'alésage et dimensions de bride pour les machines non standard
- Résine(s) primaire(s)— inclure le type de charge et le pourcentage, le cas échéant
- Plage de tailles de tir— minimum et maximum en grammes
- Temps de cycle cible
- Problèmes actuels que vous essayez de résoudre- le cas échéant
Obtenez une recommandation technique de Nanhaiya
Nous répondons dans les 12 heures. Notre équipe d'ingénieurs peut spécifier la géométrie des vis, la qualité du matériau et les dimensions adaptées à votre machine et à votre résine, avant de vous engager dans un devis.