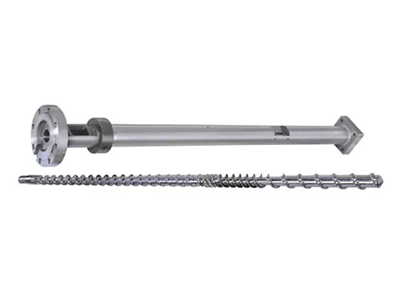
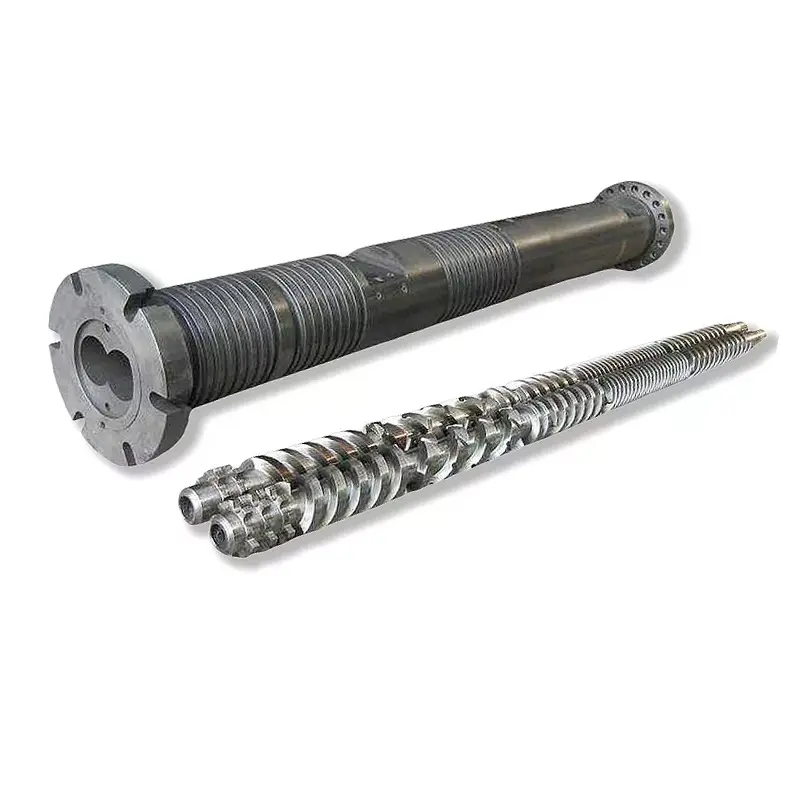
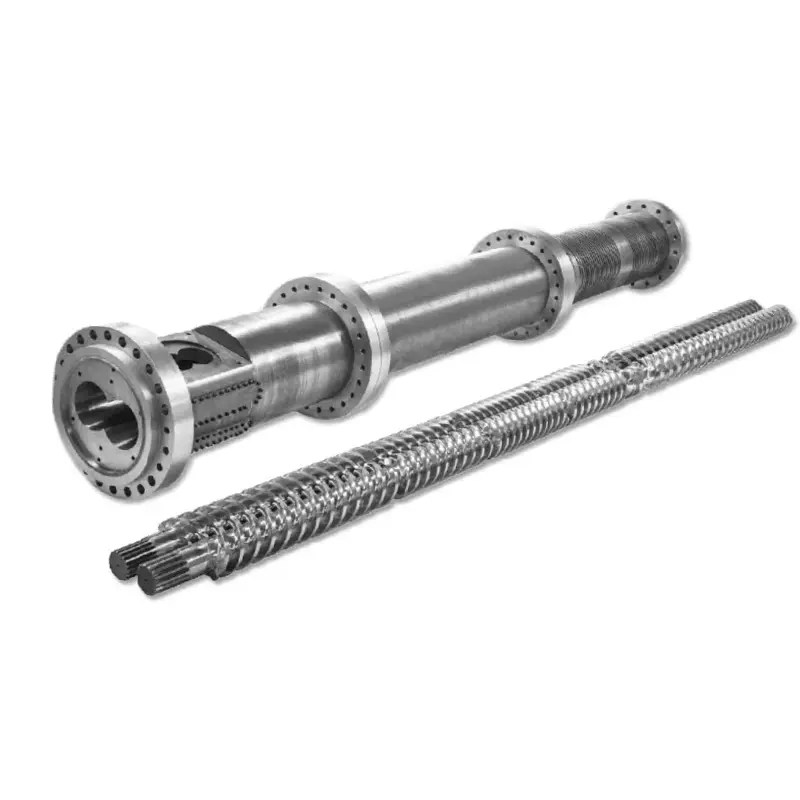
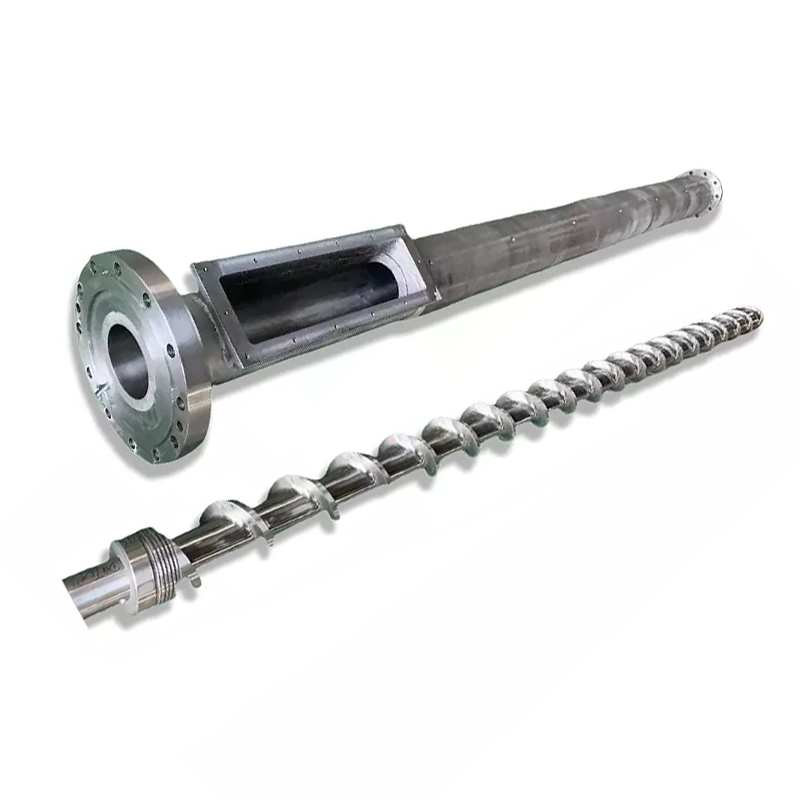
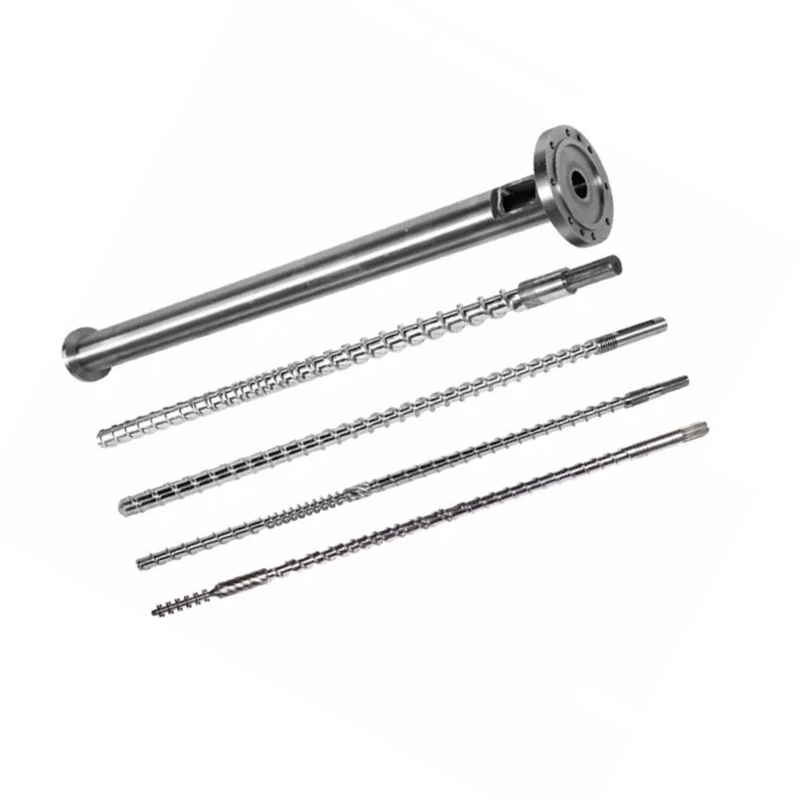
Unbaril de vis d'extrudeuseest le cœur d'une extrudeuse de plastique : une vis rotative à l'intérieur d'un baril chauffé qui fait fondre le plastique et le pompe vers l'avant à une pression constante. Choisir le bon se résume à trois choses : letaper(monovis, bivis, conique ou parallèle), lematérielil doit couler (ce qui fixe la surface - nitruré pour les résines propres, bimétallique pour les résines abrasives ou corrosives), et comment il estspécifié et construit. Faites-les correctement et cela dure des années. Ce guide passe en revue les trois.
Quoi que vous extrudiez (tuyau, profilé, film, feuille, composé ou granulés), lebaril de vis d'extrudeuseest la partie qui effectue le travail réel. C'est également la pièce qui s'use, et celle qui est la plus susceptible de décider si votre ligne fonctionne proprement et conformément aux spécifications ou si elle vous bat en matière de qualité et de temps d'arrêt. Ce guide rassemble tout le sujet : qu'est-ce qu'un barillet de vis, les types, les matériaux, comment en adapter un à votre matériau et comment spécifier un remplacement qui dure. Nous fabriquons des vis et des barils depuis plus de 20 ans, nous les garderons donc droits et pratiques, et vous indiquerons des guides plus profonds là où vous en avez besoin.
Qu'est-ce qu'un baril à vis d'extrudeuse ?
Unbaril de vis d'extrudeuseest le noyau d'une extrudeuse de plastique : une vis usinée avec précision tournant à l'intérieur d'un cylindre cylindrique chauffé. Le plastique solide – granulés ou poudre – entre à l’extrémité de l’alimentation. Lorsque la vis tourne, la chaleur du cylindre et le cisaillement de la vis font fondre le matériau, et la géométrie de la vis le transporte et le met sous pression, poussant une matière fondue uniforme à travers la matrice à l'extrémité.
La vis et le canon forment une paire appariée et non deux pièces distinctes. Le petit jeu entre les vols de vis et l'alésage du canon est ce qui contrôle le rendement et la qualité de la fonte : ouvrez ce jeu par l'usure et la machine perd les deux. C'est pourquoi les deux sont conçus, construits et remplacés ensemble, et pourquoi le fût à vis se trouve au centre de tout processus d'extrusion ou d'injection.

Comment fonctionne un baril à vis
La plupart des vis d’extrudeuse font leur travail sur trois zones le long de la longueur de la vis. Lezone d'alimentationabsorbe la matière solide et commence à la faire avancer. Lezone de compression- là où le canal de vis devient moins profond - compacte et fait fondre le plastique par la chaleur et le cisaillement. Lezone de comptagepompe ensuite le plastique fondu vers l'avant à une pression constante et contrôlée, prêt pour la matrice.
La chaleur provient de deux endroits : les réchauffeurs du fût et le cisaillement mécanique de la vis travaillant le polymère. Équilibrez-les bien et le matériau se plastifie uniformément sans surchauffer. Le tout ne fonctionne que grâce à ce jeu étroit entre la vis et le baril - c'est ce qui empêche la fonte de glisser vers l'arrière au fil des vols. La tolérance de construction et la dureté de la surface maintiennent ce jeu serré au fil du temps, c'est exactement pourquoi le choix des matériaux et la qualité de fabrication sont aussi importants que la conception des vis.
Autour du baril se trouvent des bandes chauffantes regroupées en zones, chacune étant maintenue à une température définie, avec un refroidissement à portée de main pour que la fonte ne surchauffe jamais. À l’extrémité, la matrice donne à la masse fondue sa forme définitive. Le travail de l'assemblage est de fournir à cette filière une matière fondue uniforme en température et en pression, car toute variation en amont se manifeste comme un défaut dans le produit en aval.
Tapers de baril de vis d’extrudeuse
« Barillet à vis » recouvre plusieurs machines distinctes. La bonne solution dépend si votre processus doitpompeun matériau oumélangeril.
Vis unique
A vis uniquefait tourner un arbre dans un alésage rond. Il transporte et pompe extrêmement bien, ce qui en fait la bête de somme économique pour l'extrusion de grands volumes d'un matériau homogène : tuyaux, profilés, feuilles, films et revêtement de fils. Ce qu’il ne fait pas, c’est un mélange intensif.
Double vis
Une double vis fait fonctionner deux arbres engrenés dans un alésage en huit. Ce maillage est le point important : il permet un mélange intensif, un transport positif et un contrôle strict du cisaillement et du temps de séjour. C'est pourquoi les vis jumelées gèrent le mélange, le mélange maître, l'extrusion réactive et les matériaux difficiles ou chargés. Si vous pesez les deux, notre guide pourextrudeuses monovis vs extrudeuses double visva en profondeur sur le compromis.
Vis jumelées parallèles ou coniques
Les vis jumelles se divisent à nouveau selon la forme. UNdouble vis parallèlegarde un diamètre constant et utilise des modules,éléments reconfigurables — le choix polyvalent pour la composition et un rendement élevé. UNvis double coniquese rétrécit d'une extrémité d'alimentation large à une sortie étroite, donnant une grande gorge d'alimentation et un couple élevé à basse vitesse - la machine classique pour les tuyaux et profilés en PVC rigide. Nous les comparons en détail dansextrudeuses à double vis coniques ou parallèles.Les vis jumelées sont également co-rotatives (meilleur mélange) ou contrarotatives (haute pression, courante pour le PVC).

Baril de vis de moulage par injection
Unbaril de vis de moulage par injectionfonctionne sur le même principe de fusion et de transport mais est conçu pour le cycle alternatif d'une machine à injection plutôt que pour l'extrusion continue. La logique de surface et de matériau ci-dessous s’y applique tout de même.
En un coup d’œil, voici comment s’alignent les principaux types :
| Taper | Idéal pour | Mélange | Produits typiques |
|---|---|---|---|
| Vis unique | Extrusion à grand volume d'un matériau | Faible | Tuyau, profilé, tôle, film |
| Jumeau parallèle | Composition, rendement élevé, flexibilité | Haut | Composés, mélange maître, pellets |
| Jumeau conique | Tuyau et profilé compacts en PVC | Haut | Tuyau UPVC, profilé, WPC |
| Vis d'injection | Cycle de moulage par injection | Varie | Pièces moulées |
Où sont utilisés les barils de vis d’extrudeuse
Le même composant central apparaît dans l’ensemble de l’industrie du plastique, configuré pour le travail à accomplir. Dans les lignes de tubes et de profilés, il façonne le PVC, le PE et le PPR. Dans les films et les feuilles, il alimente la filière qui fabrique les emballages et les cartons. Lors de la composition, il mélange des polymères avec des charges, des pigments et des additifs en granulés, et gère également la production de mélanges maîtres. Il pilote les lignes de recyclage qui traitent les déchets et les rebroyés, le revêtement des câbles et des fils, ainsi que les barils alternatifs à l'intérieur des machines de moulage par injection. Partout où le plastique est fondu et façonné, une vis et un baril assurent la fusion. Ce qui change d'un secteur à l'autre, c'est le type, la surface et la géométrie — c'est exactement pourquoi une spécification minutieuse est plus importante qu'un numéro de pièce de catalogue.
Matériaux de barillet à vis et traitements de surface
Un canon à vis vit dans un environnement pénible : chaleur, pression, friction et matériaux souvent abrasifs ou corrosifs. L'acier de base lui donne de la solidité ; le traitement de surface lui confère une résistance à l'usure et à la corrosion. Deux surfaces dominent.
Acier de base et nitruration
La base commune est un acier nitruré tel que38CrMoAlA. La nitruration gazeuse durcit une fine coque en surface, offrant ainsi une bonne résistance à l'usure pour les résines propres et non chargées comme le PE, le PP et l'ABS, à un coût raisonnable. Un nitrurécanon à visC'est le choix économique et fiable lorsque le matériau n'est pas particulièrement abrasif ou corrosif.
Bimétallique
Pour les tâches abrasives ou corrosives, un corps bimétallique fusionne une couche d'alliage beaucoup plus dure et plus épaisse à l'intérieur de l'alésage – à base de nickel pour la corrosion, riche en carbure de tungstène pour l'abrasion – sur un acier de base résistant. Cela coûte plus cher, mais cela dure beaucoup plus longtemps là où une surface nitrurée s'userait. Sur nos propres canons bimétalliques, nous portons l'alésage à environ 62 HRC, là où de nombreux magasins s'arrêtent à 58. La comparaison complète se trouve dans notre guide pourbarils à vis bimétalliques ou nitrurés.
La vis est également traitée
Le durcissement des surfaces n'est pas qu'un simple travail de baril. En plus de la nitruration, les vols de vis sont souvent rechargés - un alliage résistant à l'usure soudé sur les plages de vol, le point d'usure le plus élevé de la vis - de sorte que la vis suit le rythme de l'alésage. Si une vis et un barillet s'usent à des rythmes différents, le jeu diminue et la qualité en souffre, de sorte que les deux sont durcis pour fonctionner et s'user comme une paire appariée, et non comme des pièces séparées.
Faire correspondre le canon à vis à votre matériau
C’est là que la plupart des décisions à vis sont gagnées ou perdues. Le matériau que vous appliquez définit la surface dont vous avez besoin, et non l'inverse. Une carte rapide :
| Matériel | Principale menace pour le baril | Surface recommandée |
|---|---|---|
| PE / PP / ABS propres | Usure légère | Nitruré |
| PVC rigide | Corrosion + un peu d'abrasion | Bimétallique (à base de nickel) |
| Rempli de verre / rempli de minéraux | Forte abrasion | Bimétallique (riche en carbure) |
| WPC (bois + enduit) | Forte abrasion (+ corrosion si à base de PVC) | Bimétallique (riche en carbure) |
| Aliments recyclés / contaminés | Abrasion + inconnues | Bimétallique |
Deux matériaux méritent leur propre manuel de jeu.PVCest corrosif car il libère de l'acide chlorhydrique au cours de son traitement, il a donc besoin d'une surface bimétallique résistante à la corrosion.WPCest l'un des matériaux les plus abrasifs en extrusion, grâce à sa charge de bois et de minéraux, il a donc besoin de la couche d'alliage la plus dure que vous puissiez mettre dans l'alésage. Spécifiez la surface du matériau à chaque fois.
Spécifications clés : diamètre, L/D et compression
Au-delà du type et de la surface, quelques spécifications déterminent les performances d'un barillet à vis. Vous n'avez pas besoin d'être un concepteur de vis pour en trouver une, mais il est utile de savoir ce qu'elles signifient.
- Diamètre- dimensionné en fonction de votre machine et de la sortie cible. Les vis et les barillets sont fabriqués dans une large gamme de diamètres pour s'adapter à tout, des petites lignes de profil aux grandes extrudeuses.
- Rapport L/D— la longueur de la vis divisée par son diamètre. Un L/D plus long donne plus de temps pour fondre et mélanger ; un plus court est plus compact. La bonne valeur dépend du matériau et du processus.
- Taux de compression— la profondeur du canal de vis entre l'alimentation et le dosage. Une compression plus élevée fait travailler certains matériaux plus fort ; les polymères thermosensibles comme le PVC privilégient un rapport plus doux.
Ceux-ci sont adaptés au matériau et au travail, c'est exactement pourquoi un canon fabriqué selon les spécifications bat un canon générique. Donnez à votre créateur la machine, le matériau et le résultat, et la géométrie en découle.
Problèmes courants et ce qu’ils indiquent
Lorsqu'une ligne s'écarte des spécifications, la trace ramène souvent à la vis et au canon. Un diagnostic rapide :
- Sortie tombant à la même vitesse de vis— dégagement usé, le premier signe classique.
- Pression élevée ou instable— une usure, ou un problème d'alimentation ou de température.
- Points noirs et dégradation— matériau persistant dans des interstices usés ou reposant sur une surface corrodée.
- Mauvais mélange ou matériau non fondu— le mauvais type de vis pour le travail ou une vis usée.
- Piqûre sur la vis ou l'alésage— corrosion, généralement une surface inappropriée pour le matériau.
Tout symptôme peut avoir plusieurs causes, mais deux ou trois ensemble indiquent presque toujours un canon usé ou mal spécifié. La mesure de l’usure vous indique laquelle – et si la réparation est une réparation ou un remplacement.
Usure, entretien et remplacement
Chaque barillet de vis finit par s'user - la seule question est de savoir à quelle vitesse, et cela dépend du matériau et du fonctionnement de la machine. L'usure se manifeste par une baisse du débit à la même vitesse de vis, une augmentation, un mauvais mélange, des points noirs ou une augmentation de la température de fusion. La cause est le jeu entre la vis et le canon qui dépasse la tolérance.
Lorsque vous voyez ces signes, mesurez avant d'agir : le diamètre de la vis, l'alésage du canon et le jeu radial par rapport aux spécifications d'origine. Parfois, la vis peut être reconstruite alors que le canon est encore bon ; une fois que l'alésage est usé au-delà des tolérances, le remplacement est généralement la solution économique. Notre guide pourquand remplacer un canon à vis uséparcourt la mesure de l'usure et décide de la réparation ou du remplacement. Quelques habitudes prolongent la durée de vie : adapter la surface au matériau, empêcher les contaminants de pénétrer dans l'alimentation, maintenir les températures dans la plage et enregistrer les lectures de jeu à chaque entretien.
Comment choisir et spécifier un baril de vis d'extrudeuse
En résumé, le choix d'un barillet à vis nécessite trois décisions dans l'ordre :taper, alorssurface, alorsspécification. Parcourez-les et vous ne vous tromperez pas beaucoup.
- Taper— votre procédé pompe-t-il un seul matériau (monovis) ou un mélange et un composé (double vis) ? Le travail compact en PVC ou en profilé pointe à conique ; un rendement élevé et une flexibilité pointent vers le parallèle.
- Surface— nitruré pour les résines propres, bimétallique pour les matériaux abrasifs ou corrosifs. En cas de doute sur un matériau rempli ou PVC, optez pour le bimétallique.
- Spécification— diamètre, L/D et compression adaptés à votre machine, à votre matériau et à votre rendement.
Pour obtenir un devis précis et un baril qui tombe directement, donnez à votre fabricant la marque et le modèle de la machine, le diamètre de la vis et le L/D (ou le dessin original), la charge de matériau et de charge, ainsi que le débit cible. Pas de dessin ? Un échantillon usé suffit pour procéder à la rétro-ingénierie d'un remplacement exact – ou d'un échantillon amélioré avec une surface plus résistante que la pièce que vous retirez.
Pourquoi travailler avec Nanhaiya
Nous avons passé plus de vingt ans à fabriquer des vis et des barils d'extrudeuse de tous types —vis unique, double vis parallèle, vis double conique, etmoulage par injection— en acier nitruré 38CrMoAlA et alliages bimétalliques, avec une dureté d'alésage bimétallique jusqu'à 62 HRC, un contrôle de tolérance et des tests d'équilibre dynamique sur chaque ensemble. Avec plus de 500 clients et plus de deux décennies d'expérience, nous fabriquons des remplacements compatibles avec de grandes marques telles que KraussMaffei, Cincinnati et Jwell, à partir de votre modèle de machine, d'un dessin ou d'un échantillon. Indiquez-nous votre matériau, votre machine et votre production, et vous recevrez une recommandation et un devis personnalisés dans les douze heures.
Besoin du bon baril à vis ou d'un remplacement pour votre ligne ? Envoyez votre machine, votre matériel et votre production — obtenez une recommandation et un devis dans les 12 heures.
Obtenez un devisFoire aux questions
Qu'est-ce qu'un barillet à vis d'extrudeuse ?
Il s’agit de la partie centrale d’une extrudeuse de plastique : une vis rotative à l’intérieur d’un baril chauffé. Il prend du plastique solide à une extrémité, le fait fondre avec de la chaleur et du cisaillement, et pompe une matière fondue uniforme à l'autre extrémité à une pression constante. La vis et le barillet fonctionnent comme une paire assortie, et le petit espace entre eux contrôle le rendement et la qualité.
De quoi est fait un fût de vis d’extrudeuse ?
La base est généralement un acier nitruré comme le 38CrMoAlA, durci par nitruration gazeuse pour des résines propres. Pour les matériaux abrasifs ou corrosifs, il est bimétallique : une couche d'alliage dure, résistante à l'usure et à la corrosion, fusionnée à l'intérieur de l'alésage sur un acier de base robuste. La surface est choisie en fonction du matériau que vous utilisez.
Quels sont les principaux types de barillets à vis ?
Vis simple et double vis. La double vis se divise en parallèle et conique, et en co-rotative et contrarotative, et il existe également des barillets de vis de moulage par injection. Pompe à vis unique pour l'extrusion de gros volumes ; mélange et composé à double vis ; les jumeaux coniques conviennent aux lignes compactes en PVC et en profilés.
Combien de temps dure un barillet de vis d’extrudeuse ?
Un bien entretenu dure généralement entre 3 et 10 ans. Cela dépend du matériau, du traitement de surface, des conditions d'utilisation et de l'entretien : les matériaux abrasifs et corrosifs le raccourcissent, les résines propres et une surface bimétallique le prolongent.
Comment choisir le bon ?
Trois étapes : choisissez le type dont votre processus a besoin, choisissez la surface de votre matériau, puis adaptez le diamètre, le L/D et la compression au travail. Donnez au fabricant le modèle, le matériau et le résultat de votre machine – un dessin ou un échantillon le rend exact.
Pouvez-vous remplacer n’importe quelle marque de machine ?
Oui. Nous fabriquons des vis et des barillets de remplacement adaptés aux principales marques d'extrudeuses et d'injection — KraussMaffei, Cincinnati, Jwell — à partir de votre modèle de machine, d'un dessin ou d'un échantillon. Envoyez les détails pour un devis dans les 12 heures.