Le régime de vis n'est pas un cadran de sortie en soi. Un changement de vitesse modifie le transport des solides, le temps de fusion, le cisaillement, la génération de pression et le temps de séjour. Le résultat utile doit donc être jugé en fonction de la température de fusion, de la charge du moteur, de la pression et de la qualité du produit.

Réponse rapide
L'augmentation de la vitesse de la vis augmente généralement le débit de traînée et la vitesse à laquelle le matériau entre dans le processus, mais la relation n'est pas illimitée ni parfaitement linéaire. Un régime plus élevé peut également ajouter de la chaleur de cisaillement, raccourcir le temps de séjour et exposer une section d'alimentation ou de fusion faible.
Modifiez une variable contrôlée à la fois, attendez une condition stable, puis comparez le rendement, le profil de température de fusion, la pression, la charge du moteur et la qualité du produit. Arrêtez-vous lorsque l'un d'entre eux atteint sa limite approuvée, même si le variateur peut tourner plus rapidement.
Lire l'extrudeuse comme un seul système connecté
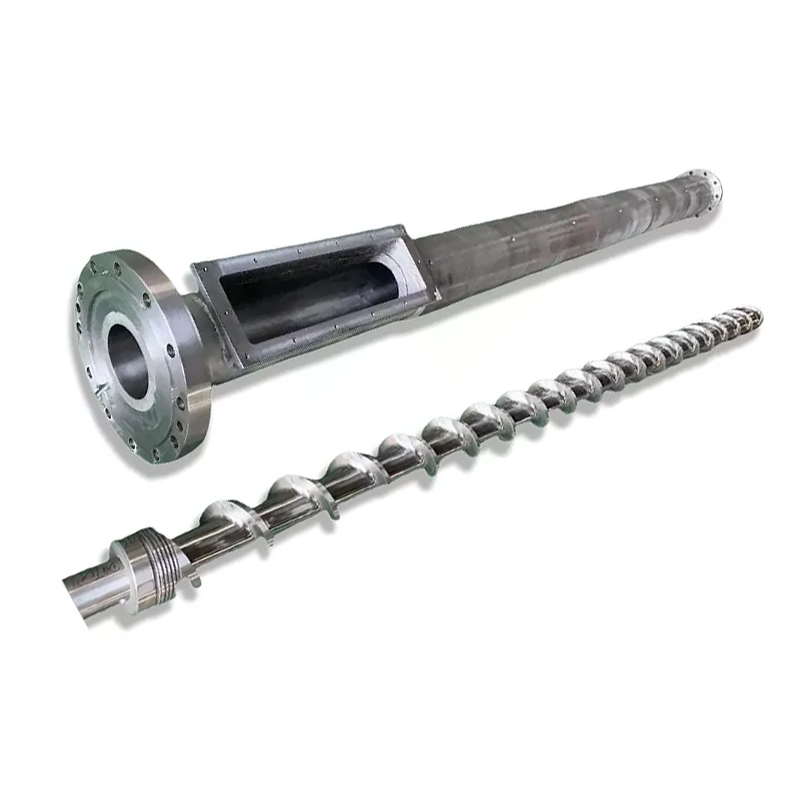
Le matériau entre sous forme de solide en vrac, devient un lit compacté, fond, se mélange et sort par un chemin d'écoulement restrictif. Le moteur fournit de l'énergie mécanique tandis que les réchauffeurs de fûts et les circuits de refroidissement échangent de la chaleur avec le processus. La vis et la matrice partagent la pression.
Une étude à l'échelle industrielle de 2016 a testé trois polymères, trois géométries de vis, cinq vitesses et trois conditions de température, pour 135 situations de fonctionnement. Les auteurs ont mesuré ensemble la demande d’énergie et la variation de la température de fusion. Leurs résultats ont changé avec le matériau, la vis et les conditions, c'est pourquoi une règle universelle du régime au rendement n'est pas fiable.
Notre vue d'usine :le meilleur point de fonctionnement n'est pas le régime le plus élevé accepté par l'onduleur. Il s’agit des conditions de production les plus stables qui restent dans les limites approuvées du moteur, de la boîte de vitesses, de la pression, de la température et de la qualité du produit. Si une limite arrive tôt, identifiez ce goulot d'étranglement avant de commander un lecteur plus rapide ou une nouvelle vis.
Qu'est-ce qui change lorsque la vitesse de la vis augmente
Un régime plus élevé déplace la surface de la vis plus rapidement par rapport au canon. Dans une plage stable, cela peut augmenter le transport des solides et le transport de la matière fondue. Cela modifie également le taux de cisaillement, l'apport d'énergie mécanique, le temps disponible pour la fusion et le nombre de tours de vis qu'un matériau subit.
La direction du changement de température de fusion n’est pas universelle. Une étude HDPE de 2014 a utilisé trois viscosités de résine, trois géométries de vis et plusieurs vitesses et températures de réglage. Il a été constaté que le type de vis, la viscosité de la résine, la température et la vitesse de réglage affectaient tous la consommation d'énergie et la consistance de la fonte.
Les vis à une seule volée présentaient une vitesse critique à laquelle la qualité de fusion se détériorait, tandis que la vis barrière testée maintenait une meilleure uniformité de température.


La température de consigne du baril n'est pas la température de fusion
Le contrôleur affiche une zone cible de chauffage et généralement une température près de la paroi du canon. Le polymère à l’intérieur du canal reçoit également de l’énergie mécanique provenant de la déformation et du frottement. Le refroidissement peut éliminer une partie de cette chaleur, mais la fusion finale peut rester plus chaude, plus froide ou moins uniforme que ne le suggère une lecture du contrôleur.
Mesurez la température de fusion à un endroit défini et indiquez la méthode du capteur. L'étude Polymer Engineering & Science de 2006 a utilisé une grille de thermocouples à travers le flux de fusion. Elle a trouvé des régions à basse température à haut débit avec des vis à une seule volée, tandis que la vis barrière testée avec un mélangeur Maddock a obtenu une meilleure fusion et une variation plus faible.
N'abaissez pas chaque zone de chauffage simplement parce que la matière fondue mesurée est chaude.Si la vis crée la majeure partie de la chaleur, une réduction agressive peut laisser le lit solide plus froid tandis que le cisaillement reste élevé. Vérifiez l'endroit où la fusion se produit, la puissance du chauffage, la réponse du refroidissement et la charge du moteur avant de modifier l'ensemble du profil.
Pourquoi la sortie cesse de suivre le régime en ligne droite
À vitesse inférieure, une extrudeuse bien alimentée peut présenter une relation presque linéaire entre le régime et le débit massique. Cette relation s'affaiblit lorsque les pellets ne remplissent plus le canal proportionnellement, que la densité apparente change, que la gorge d'alimentation glisse, que la fusion prend du retard ou que la résistance en aval modifie l'équilibre pression-débit.
Une étude réalisée en 2022 par l'Université de Stuttgart a comparé les zones d'alimentation lisses, à rainures hélicoïdales et à rainures axiales à des vitesses de vis élevées. Il a trouvé un seuil au-delà duquel le débit devenait non linéaire, et la forme et la taille des pellets affectaient ce seuil. Cela soutient une règle pratique d'usine : enregistrer la matière première réelle ainsi que le nom du polymère.



Comment lire la vitesse et la plage de sortie publiées par Nanhaiya
Nanhaiya publie le tableau familial suivant sur ses deux sitescatégorie monoviset page haute vitesse PE/PP. Il est utile pour identifier la gamme de produits déclarée par l'entreprise. Il ne s’agit pas d’une garantie de fonctionnement pour un matériau et une matrice non spécifiés.
| Modèle | L/D | Sortie publiée | Vitesse de publication | Moteur d'entraînement |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 à 5kg/h | 10 à 60 tr/min | 1,1 / 1,5 / 2,2 kW |
| NHZS25 | 25:1 | 5 à 8kg/h | 10 à 60 tr/min | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 à 10kg/h | 10 à 60 tr/min | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 à 36:1 | 10 à 120kg/h | 10 à 150 tr/min | 5,5 à 22 kW |
| NHY65 | 25:1 à 36:1 | 60 à 300kg/h | 20 à 150 tr/min | 22 à 75 kW |
| NHY75 | 25:1 à 36:1 | 200 à 450kg/h | 20 à 150 tr/min | 30 à 132 kW |
| NHY90 | 25:1 à 36:1 | 180 à 600kg/h | 20 à 110 tr/min | 30 à 185 kW |
| NHY120 | 25:1 à 36:1 | 320 à 1000kg/h | 20 à 90 tr/min | 75 à 280 kW |
| 150 NHH | 25:1 à 36:1 | 400 à 1300 kg/h | 20 à 75 tr/min | 90 à 400 kW |
Source : site Web Nanhaiya, consulté le 31 août 2026. Chaque ligne contient des valeurs de séries larges. Ne combinez pas la puissance, la vitesse et le numéro de moteur les plus élevés dans une configuration de machine supposée.
Affirmation du site Web Nanhaiya :la page PE/PP haute vitesse indique qu'une structure de vis optimisée et une boîte de vitesses à couple élevé peuvent doubler l'efficacité par rapport aux équipements traditionnels et que sa conception peut abaisser la température d'extrusion du PP.
La page n'indique pas la machine de comparaison, la résine, la matrice, la méthode de test ou la fenêtre d'acceptation. Traitez les deux déclarations comme des réclamations de fournisseurs qui nécessitent un protocole de test spécifique au projet avant d'entrer dans un retour sur investissement ou une garantie d'achat.
Interpréter les combinaisons, pas les lectures isolées
| Tendance après une augmentation du régime | Interprétation possible | Vérification suivante |
|---|---|---|
| Le rendement augmente, la pression et la charge restent stables, la qualité reste stable | La ligne peut encore être dans sa fenêtre de fonctionnement utile | Confirmer l'uniformité de la température de fusion et la capacité de refroidissement en aval |
| Le régime augmente mais les gains de production diminuent | La capacité d'alimentation, la fusion ou la résistance en aval peuvent être limitantes | Vérifier la consistance de l'alimentation, le débit spécifique, la pression du filtre et de la filière |
| La température de fusion et la charge du moteur augmentent rapidement | L'énergie mécanique et la résistance augmentent | Examiner la viscosité de la résine, la géométrie des vis, l'état du filtre et le profil thermique |
| La température moyenne de fusion diminue mais la variation augmente | Une fusion tardive ou incomplète peut être présente | Inspecter les défauts du produit et comparer avec la capacité de fusion de la vis |
| Cycles de pression avec puissance et charge moteur | Le problème peut être l'alimentation, la fonte, le contrôle de la température ou la restriction | Utilisez leguide de diagnostic de surtension |
| La charge augmente après un changement de filtre ou de matrice | La résistance en aval a modifié le point de fonctionnement | Comparez la pression propre et sale pour le même matériau et le même taux |


Utilisez un test par étapes contrôlées au lieu de courir après les contrôles
- Choisissez un lot de matériaux et un produit stables.Enregistrez la qualité de la résine, la forme des granulés ou du rebroyé, les additifs, l'humidité et la séquence récente des matériaux.
- Établissez une base de référence.Enregistrez le régime réel, l'alimentation, le débit, la température de fusion, la pression, la charge du moteur, les lectures de zone et la qualité du produit une fois la ligne stabilisée.
- Modifiez une variable approuvée.Utiliser l'incrément et le temps de stabilisation définis par la procédure de ligne. Ne modifiez pas simultanément la vitesse, l'alimentation et la température.
- Comparez à la fois la moyenne et la variation.Une moyenne acceptable peut cacher une pression de cyclage ou un profil de température de fusion inégal.
- Marquez la première condition limite.Il peut s'agir de la charge du moteur, de la pression, de la qualité de la fonte, de la stabilité dimensionnelle, de la capacité de refroidissement ou d'un défaut de surface.
- Répétez uniquement dans les limites approuvées.Le maximum utile est atteint lorsqu'une autre augmentation donne un résultat trop faible ou pousse une condition mesurée hors d'acceptation.
Notre vue d'usine :un client qui envoie cinq points de fonctionnement stables nous fournit des preuves de conception plus utiles qu'un client qui envoie un régime maximum. La tendance montre où la ligne perd en efficacité et si le prochain changement concerne la section d'alimentation, la géométrie de la vis, l'état d'usure ou l'équipement en aval.
Quand la tendance process renvoie au matériel
Un régime plus élevé ne peut pas réparer un jeu excessif entre la vis et le baril, une section d'alimentation sous-dimensionnée, une section de fusion qui prend du retard ou un mélangeur qui crée une perte de pression trop importante. Cela peut rendre ces limites plus faciles à voir. Nettoyez et mesurez les composants usés avant de les copier.
Utilisez lecomparaison des barrières, des vis conventionnelles et des vis mélangeuseslorsque l'uniformité de la fonte change avec la vitesse. Utilisez leguide de mesure d'usurelorsque le rendement spécifique diminue avec un chemin d'écoulement propre et un matériau stable.
Nanhaiyapage équipementdéclare que ses tours CNC peuvent usiner des pièces jusqu'à 6 m et que ses équipements de perçage et de fraisage ont une précision de positionnement de 0,02 mm. Ce sont des capacités publiées au niveau de l’usine. Le dessin approuvé doit encore définir les dimensions et les points de contrôle de la commande.

Données pour un examen monovis à haut rendement
- Fabricant de la machine, modèle et diamètre de vis
- Mesures originales et actuelles de la vis et du canon
- Qualité de résine, sous forme de granulés, rebroyés et additifs
- Sortie normale et cible avec une qualité acceptée
- Données sur le moteur, le rapport de boîte de vitesses et le couple nominal
- Régime réel, charge du moteur et tendance énergétique
- Points de consigne du baril et lectures de zone réelles
- Localisation de la température de fusion et méthode du capteur
- Tendance de la pression, détails du filtre et de la filière
- Limites de refroidissement, de transport et en aval
- Photos de défauts et échantillons conservés
- Dessin original et dimensions de connexion
Questions fréquemment posées
L'augmentation de la vitesse de la vis augmente-t-elle toujours le rendement de l'extrudeuse ?
Le rendement peut augmenter avec la vitesse de la vis dans une fenêtre de fonctionnement stable, mais la capacité d'alimentation, la forme des granulés, la géométrie de la vis, la capacité de fusion, la résistance de la filière, la charge du moteur et l'usure peuvent limiter le résultat. À vitesse élevée, le débit spécifique peut chuter ou la masse fondue peut devenir moins uniforme.
La température de réglage du fût est-elle la même que la température de fusion ?
Les points de consigne du baril contrôlent les zones de chauffage, tandis que le polymère reçoit également de l'énergie mécanique provenant de la rotation et du cisaillement de la vis. Mesurez la matière fondue à un emplacement défini avec un capteur approprié et enregistrez la méthode au lieu de traiter le point de consigne du contrôleur comme la température réelle de la matière fondue.
Pourquoi la température de fusion peut-elle augmenter lorsque la vitesse de la vis augmente ?
Une vitesse de vis plus élevée peut augmenter le taux de cisaillement et l’apport d’énergie mécanique. L'ampleur des changements de température de fusion dépend de la viscosité de la résine, de la géométrie de la vis, du remplissage, du profil du cylindre et de la résistance en aval. Certaines combinaisons de vis et de matériaux peuvent présenter une fusion médiocre ou incomplète au-delà d'une vitesse critique.
Pourquoi la production peut-elle cesser d’augmenter même lorsque le régime augmente ?
La section d'alimentation peut cesser de se remplir proportionnellement, le glissement des granulés peut changer, la densité apparente peut varier, la capacité de fusion peut être atteinte ou la résistance de la filière et du filtre peut restreindre le système. Une vis et un barillet usés peuvent également augmenter les fuites et réduire le pompage utile.
Que doivent enregistrer les opérateurs après avoir modifié la vitesse de la vis ?
Enregistrez la vitesse réelle de la vis, la vitesse d'avance, le rendement, la température et la variation de la matière fondue, la pression et la variation de la matière fondue, la charge du moteur, les températures de zone, la réponse au refroidissement, la qualité du produit et le temps autorisé pour atteindre une nouvelle condition stable.
Quelles données dois-je envoyer à Nanhaiya pour un examen monovis à haut rendement ?
Envoyez la qualité et la forme de la résine, les additifs et les charges, le débit requis, le régime actuel, les données du moteur et de la boîte de vitesses, le profil du corps, les tendances de la température et de la pression de fusion, les détails de la matrice et du filtre, les dessins des vis et du corps, les mesures d'usure et le défaut du produit ou la limite de production que vous devez résoudre.
Note éditoriale : les spécifications et les allégations des produits Nanhaiya sont identifiées comme des informations publiées par l'entreprise. Des recherches indépendantes soutiennent les relations entre les processus et ne constituent une garantie pour aucun modèle Nanhaiya. Les limites finales et les conditions d'acceptation nécessitent le matériau, la machine, le dessin approuvé et le plan d'essai du projet.