Une minuterie de récupération lente peut indiquer un problème d'alimentation, un processus modifié ou un matériel usé. Le diagnostic utile vous indique lequel et s'il vous coûte réellement du temps de cycle.
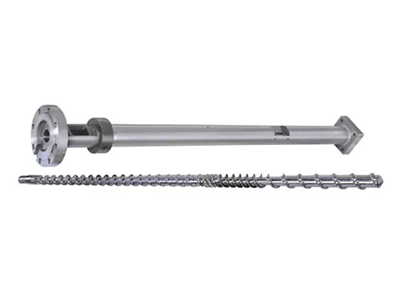
Si la récupération des vis de moulage par injection prend trop de temps, vérifiez d'abord que cela retarde le cycle. Vérifiez ensuite la continuité de l'alimentation, la vitesse réelle de la vis, la contre-pression et la température par rapport à une course de référence stable. Inspectez la géométrie et l’usure lorsque ces contrôles n’expliquent pas la perte. Remplacez les composants uniquement après avoir identifié la fonction de limitation.

Premièrement, déterminer si la reprise se situe sur le chemin critique du cycle.
La récupération par vis est l'étape de plastification et de dosage : la vis tourne, prépare le tir suivant et se rétracte au fur et à mesure que la matière fondue s'accumule devant elle. C’est différent de l’injection, lorsque la vis avance pour délivrer ce tir. Vérifiez la définition de la minuterie de votre contrôleur, notamment si elle inclut un délai ou une décompression.
La récupération chevauche souvent une partie de la séquence de refroidissement. Son effet sur la durée totale du cycle dépend donc du moment où la récupération démarre et de l'action de la machine qui doit attendre qu'elle se termine. Lisez la trace de la séquence plutôt que de supposer que chaque seconde supprimée de la récupération supprime une seconde du cycle.
| Durée de récupération | Attends derrière la fenêtre | Ce que signifie le changement |
|---|---|---|
| 12 secondes | 2 secondes | La récupération retarde la prochaine action. |
| 9 secondes | 0 seconde | L'amélioration de la récupération en 3 secondes supprime 2 secondes d'attente. |
| 7 secondes | 0 seconde | Dans cet exemple, 2 secondes supplémentaires d'arrêt de récupération n'apportent aucune réduction supplémentaire du cycle. |
Notre première question est de savoir si la machine attend la fonte ou si elle indique simplement un chiffre que vous souhaiteriez réduire. Si la récupération s’inscrit déjà confortablement dans la fenêtre disponible, nous nous concentrerons sur la cohérence et la qualité de la fusion avant de recommander une vis à rendement plus élevé.
Pour une explication plus large de l'assemblage, consultez notreguide de barillet de vis de moulage par injection. Ici, l’objectif est plus restreint : établir pourquoi le rétablissement a changé et quelle action les preuves soutiennent.
Un changement soudain et un déclin progressif nécessitent des points de départ différents
Enregistrez une référence avant de régler la machine. Comparez la même qualité de résine, le même taux de rebroyage, le même réglage de la grenaille, le même moule et les mêmes conditions de température. Enregistrez les cycles individuels ainsi que la moyenne ; une reprise occasionnelle très lente peut perturber la production même lorsque la moyenne semble acceptable.
| Modèle observé | Vérifiez d'abord | Des preuves qui méritent d'être enregistrées |
|---|---|---|
| Augmentation brutale après un changement de matière ou de recette | Forme d'alimentation, broyat, conditions de séchage et paramètres transférés | Lot de matériaux, rapport de mélange, état des particules et enregistrements avant/après le processus |
| Cycles lents intermittents avec cycles normaux entre eux | Interruption d'alimentation, pontage et variation de vitesse réelle | Trace de récupération, activité du chargeur et RPM réel pour les mêmes cycles |
| La reprise s'aggrave progressivement dans le cadre d'un devoir stable | Vérifier les conditions de fonctionnement, puis inspecter l'usure | Données historiques de récupération et dimensions mesurées de la vis/du baril |
| Charge élevée et régime réel inférieur à la commande | Entraînement de la machine, limite de couple et condition thermique | RPM réel versus commandé, tendance de charge et alarmes machine |
| Le problème commence immédiatement après le remplacement d'un composant | Identité, dimensions, géométrie et assemblage des pièces installées | Révision approuvée des dessins, composants installés et paramètres de mise en service |
Ces modèles déterminent l'ordre de l'enquête ; aucun n’est une preuve en soi. Un défaut brusque accompagné de bruit, de rayures ou d'une charge anormale nécessite une attention immédiate du service machine, même si le timing ressemble initialement à un problème de processus.
Confirmez que les pellets atteignent la vis en continu
Une trémie pleine ne garantit pas que la vis est alimentée. Vérifiez le chargeur, le coulisseau d'arrêt, le chemin du matériau et le refroidissement de la gorge d'alimentation. Recherchez une interruption qui coïncide avec les cycles lents avant de changer la section de compression ou de commander une nouvelle vis.
Asahi KaseiConseils d'Asaclean sur le pontage de la gorge d'alimentationexplique comment la chaleur près de la zone arrière du canon peut ramollir les pellets prématurément. Les pellets peuvent s'agglutiner et obstruer le passage, laissant la vis à court de matériau même si de la résine reste au-dessus.
Vérifiez ce qui a changé dans le flux lui-même. Un taux de rebroyage différent, plus de fines ou de particules irrégulières méritent notre attention. Celanese associe spécifiquement la qualité des particules rebroyées aux problèmes d'alimentation et de récupération dans sonGuide de traitement Vectra® LCP. Ses recommandations sont spécifiques au matériau, mais elles fournissent une raison concrète d'enregistrer l'état des particules plutôt que seulement le nom de la résine.
Si la récupération se détériore après un changement de rebroyé, nous la comparerons avec une alimentation de référence approuvée avant de changer de matériel. Si l'ancien comportement de récupération revient, l'investigation du flux devient prioritaire. Ce résultat donne à l’usine une bien meilleure orientation qu’une demande d’une « vis plus rapide ».
Le séchage doit encore répondre aux exigences du fournisseur de résine. Ne présumez pas que l’humidité est la cause de chaque problème de timing, ou qu’une récupération acceptable prouve que la résine est suffisamment sèche. La capacité de traitement et la qualité de la pièce finale nécessitent des contrôles séparés.
Vérifiez ensemble la vitesse réelle, la contre-pression et la température de fusion
Lire le régime réel, pas seulement le point de consigne
Si la commande reste inchangée mais que la vis tourne plus lentement, contrôler les limites de fonctionnement de la machine et le comportement de l'entraînement. Une recommandation géométrique ne peut pas résoudre un écart inexpliqué entre la vitesse demandée et délivrée. Enregistrez la vitesse réelle pendant la course de récupération, en particulier là où le ralentissement commence.
RPM a également besoin que le diamètre de la vis ait une grande signification. Notregamme de vis de moulage par injectioncomprend des diamètres de 30 à 170 mm. Le transfert d'un réglage de vitesse de rotation entre différents diamètres modifie la vitesse périphérique à la surface de la vis.
Vitesse périphérique, m/s = π × diamètre, mm × RPM ÷ 60 000
À 100 tr/min, une vis de 40 mm a une vitesse périphérique d'environ 0,209 m/s ; une vis de 60 mm atteint environ 0,314 m/s. Il s'agit d'exemples calculés, de réglages non recommandés ou de calculs directs du taux de cisaillement à l'état fondu.
Utilisez les directives de traitement de la qualité de résine réelle et les limites de la machine pour juger de la vitesse. L'augmentation du régime n'est utile que si la machine peut le fournir et que la fusion résultante reste acceptable.
Découvrez pourquoi la contre-pression est réglée là où elle se trouve
La contre-pression résiste au retrait de la vis pendant la récupération et affecte la façon dont le matériau est plastifié. Si elle a été augmentée pour corriger un problème de mélange ou de dosage, la réduire simplement pour améliorer la minuterie peut ramener ce problème de qualité. Vérifiez si la pression affichée est une pression hydraulique ou une pression plastique spécifique avant de comparer les machines.
Une recommandation universelle de contre-pression est particulièrement inutile. Pour Vectra LCP,Celanese spécifie une contre-pression minimale, spécifique de 5 à 15 bars, et avertit de la surchauffe et des dommages aux fibres dus à une pression excessive. Il s'agit d'un guide pour Vectra, pas d'un paramètre à copier dans un processus PP, ABS ou PC.
Vérifiez la fonte avant d'accepter le réglage plus rapide
Les points de consigne du baril ne décrivent pas entièrement les conditions thermiques de la masse fondue. Suivez une procédure approuvée de mesure de la température de fusion, vérifiez le système de chauffage et de capteur et comparez la qualité des pièces après un changement contrôlé. Un temps de récupération plus court en cas de décoloration, de matériau non fondu ou de consistance moins bonne ne constitue pas un ajustement réussi.
Modifiez une variable pertinente à la fois et laissez le processus se stabiliser. LeConseils de dépannage Vectrautilise cette même approche par étapes. Conservez l’essai dans la fenêtre d’exploitation approuvée pour le matériel que vous exécutez réellement.
Séparez une section de transport usée d'un anneau de contrôle qui fuit
Lorsque les conditions d'alimentation et d'exploitation sont comparables mais que la récupération ne cesse de se détériorer, l'état de la vis et du canon mérite une inspection. Mesurez le diamètre extérieur du vol et l'alésage du canon à des positions définies par rapport au dessin ou aux limites d'inspection établies. Inspectez les dommages de surface ainsi que les dimensions.
L'assemblage à vis nécessite un test différent. Lors de la récupération, le clapet anti-retour permet à la matière fondue d'avancer ; pendant l'injection, il doit être étanche contre le reflux. Une valve qui fuit peut affecter la consistance du tir, mais cela ne signifie pas que la section plastifiante de la vis est usée.


Si le poids du coussin ou du poids varie également, incluez le test du clapet anti-retour du fabricant de la machine dans l'enquête. Notreguide de sélection des pointes de viscouvre plus en détail les dimensions de l'anneau, du siège et de l'accouplement.
Nous n’autoriserions pas un remplacement complet de la vis et du barillet sur une seule minuterie lente. A l’inverse, une vis neuve ne doit pas entrer dans un canon usé sans vérifier l’ajustement obtenu. Demandez un rapport dimensionnel identifiant les positions de mesure et les limites d'usure utilisées pour atteindre la recommandation.
Quand une conception de vis différente est-elle judicieuse ?
Une revue de conception devient utile lorsque la géométrie actuelle ne peut pas répondre aux exigences prévues dans des conditions de fonctionnement acceptables. Cela peut faire suite à un changement de résine, à un besoin en shot plus important ou à une fenêtre de récupération disponible plus courte. Gardez cela à l’écart de la restauration d’un processus précédemment réussi qui s’est simplement détérioré.
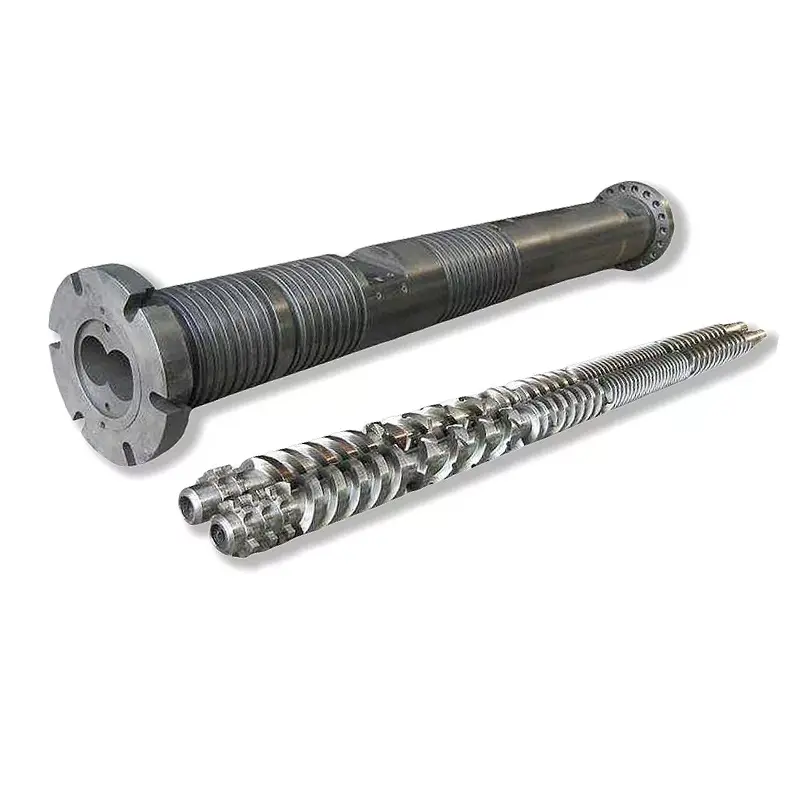
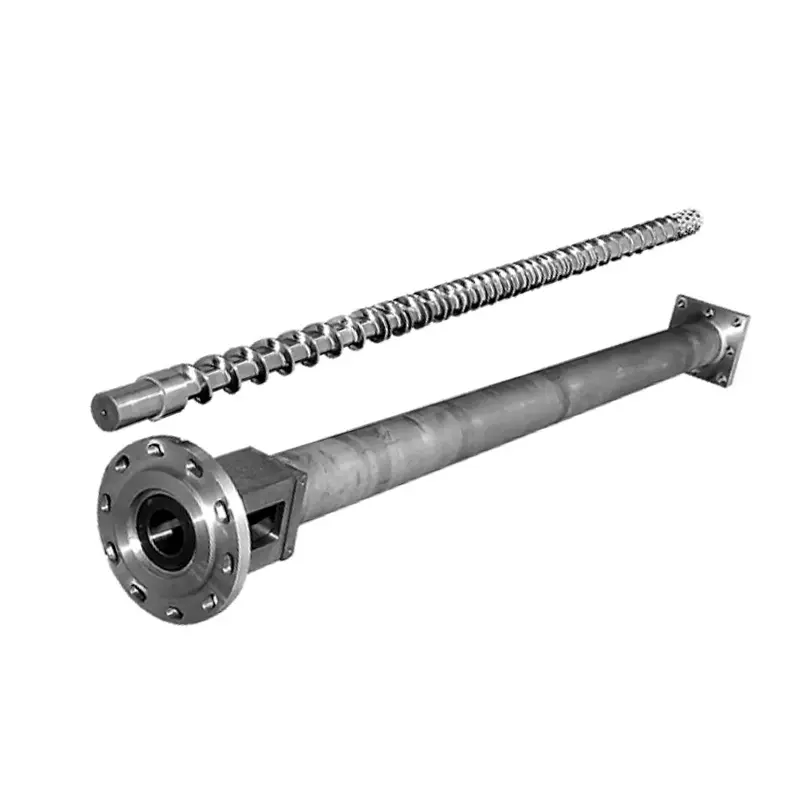
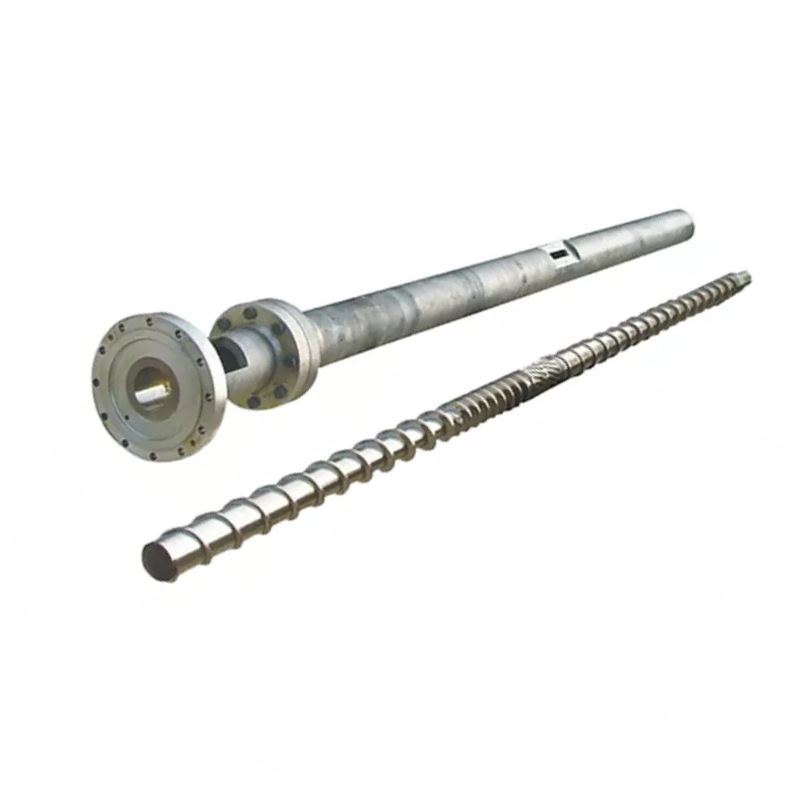
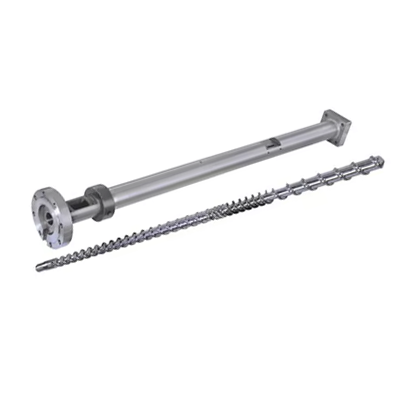
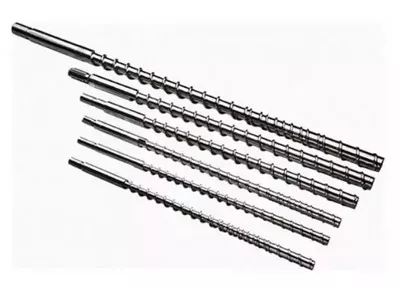
Nos deux familles de produits de vis d’injection illustrent un choix de conception pertinent :
| Conception Nanhaiya | Section de compression | Comment nous l'utiliserions dans la revue |
|---|---|---|
| Vis de moulage par injection progressive | Généralement 40 à 60 % de la longueur totale de la vis, environ 50 % dans la description du produit | Une réduction plus longue et progressive de la profondeur du canal pour les tâches nécessitant une plastification contrôlée. Évaluez le comportement exact de la résine, de la grenaille et du comportement thermique. |
| Vis de moulage par injection mutante(conception à compression brusque) | Environ 5 à 15 % de la longueur totale de la vis | Une transition plus courte avec une réduction plus nette de la profondeur du canal. Évaluez le devoir de fusion et l’uniformité thermique avant de le sélectionner pour répondre à une limitation de capacité. |
Notre conception progressive couvre des applications telles que PS, PC et ABS ; la famille des compressions brusques comprend des applications telles que le PE et le PP. Ces itinéraires de produits aident à démarrer la discussion. Ils ne remplacent pas l'examen de la qualité de la résine et de la machine, notamment en ce qui concerne les charges, le rebroyé ou une spécification de qualité exigeante.

Le traitement de surface s'attaque à l'usure et non à une gorge d'alimentation bloquée
Les deux familles de produits utilisent de l'acier 38CrMoAlA. Leurs spécifications détaillées du produit incluent les options de traitement suivantes, qui appartiennent à la discussion sur le remplacement lorsque l'inspection identifie une usure :
| Propriété | Valeur du détail du produit | Ce que cela signifie pour l'enquête |
|---|---|---|
| Dureté de nitruration | HV900-1100 | Précisez les surfaces traitées et les exigences d’inspection. |
| Profondeur de nitruration | 0,5-0,8 mm | Identifier le traitement sélectionné ; ne déduisez pas la durée de vie de la seule profondeur. |
| Dureté de l'alliage nickel-tungstène | HRC55-62 | Examinez l'alliage avec la résine, la charge et le motif d'usure réels. |
| Profondeur de la couche d'alliage | 0,8-2,0 mm | Définir les zones renforcées sur la spécification des composants convenue. |
NotreDétails du produit à vis progressivedécrire le renforcement des zones vulnérables avec un alliage nickel-tungstène. Du point de vue de l'usine, nous souhaitons que la protection proposée corresponde à l'usure mesurée. Une surface plus coûteuse ne répare pas une alimentation inadéquate et ne garantit pas que la géométrie de la vis convient à la résine.


Transformer le diagnostic en une action concrète
Gardez la recommandation aussi étroite que les preuves le permettent. Une interruption de l'alimentation nécessite une correction du système d'alimentation. Une commande de vitesse que la machine ne peut pas maintenir appelle pour une révision de la machine. Une fuite de vanne confirmée nécessite une évaluation de la vanne et de l’interface. L'usure mesurée des vis ou du canon permet le remplacement d'un composant ou une évaluation de remise à neuf qualifiée.
Si l'assemblage est dans un état acceptable mais que la nouvelle tâche de production dépasse sa capacité de plastification pratique, envoyer le dossier de conception. Nanhaiya propose une conception de vis personnalisée, un usinage et un soudage par pulvérisation d'alliages. Notreéquipement de productioncomprend des tours CNC pour des pièces jusqu'à 6 mètres de long et un usinage à cinq axes pour les vols complexes et les structures de brides.

Envoyer le dossier expliquant le problème
- Fabricant et modèle de la machine, diamètre de la vis, dessin d'assemblage et détails de la pointe de vis montée.
- Qualité de résine, charge de charge, taux de rebroyage et état des particules.
- Temps de récupération par cycle, régime réel et commandé, contre-pression avec sa base de pression et enregistrements de charge ou d'alarme.
- Réglage du tir, coussin, poids des pièces et des coureurs, enregistrements de température et fenêtre de récupération disponible.
- Modifications déjà testées, leur effet sur la qualité des pièces, et tout rapport d'usure dimensionnelle.
Pour la mise en service, convenez de la résine, du shot, de la fenêtre de fonctionnement et de la qualité acceptable des pièces. Comparez ensuite la répétabilité de la récupération et la durée totale réelle du cycle. Un test de plastification isolé plus rapide ne suffit pas si le moule de production attend toujours ou si les pièces échouent à l'inspection.

Besoin d’une proposition de vis ou de barillet pour une limitation de récupération confirmée ?
Envoyez à Nanhaiya le dossier de dessin et d'exploitation, y compris ce qui a changé et ce que votre ligne doit réaliser. Dites-nous si vous rétablissez le devoir d'origine ou si vous vous préparez à une exigence de matériau ou de cycle différente.
Envoyez vos données de dessin et de processusVoir les vis de moulage par injectionDiscutez sur WhatsApp
Machines en plastique Cie., Ltd de Zhoushan Nanhaiya.
E-mail:info@nhyscrew.com
Téléphone:+86-13505809643| Mobile:+86-13587082002
Bloc C, section n° 2 ouest, avenue Xingzhou, district de Dinghai, ville de Zhoushan, province du Zhejiang, Chine.
Contacter Nanhaiya
Questions fréquemment posées
Quel est le temps normal de récupération d’une vis de moulage par injection ?
Il n'existe pas de numéro universel. Le temps de récupération dépend de la résine, des exigences en matière de grenaille, de la géométrie des vis, des capacités de la machine et des paramètres de fonctionnement. Comparez-le avec le temps disponible dans la séquence réelle de la machine et avec un cycle de référence stable utilisant le même matériau et le même tir.
Une récupération plus rapide des vis réduit-elle toujours le temps de cycle ?
Non. Il raccourcit le cycle uniquement lorsque la récupération inachevée retarde la prochaine action autorisée de la machine. Si la récupération se termine déjà dans la fenêtre de chevauchement disponible, l’accélérer peut laisser la durée totale du cycle inchangée.
Pourquoi la vis tourne-t-elle mais se rétracte-t-elle très lentement ?
Vérifiez si la résine atteint la vis, si la contre-pression a changé et si la vitesse réelle de la vis correspond à la commande. Les pontages d'alimentation, le rebroyage incohérent, les conditions de processus et les composants usés sont des branches possibles à étudier. La rotation seule ne prouve pas que la vis transporte suffisamment de matériau.
Dois-je augmenter le RPM pour corriger une récupération lente ?
Seulement après avoir vérifié l'alimentation, la vitesse réelle, la contre-pression et les limites de traitement de la résine. Jugez tout changement en fonction de la qualité de la fonte, de la température réelle de la fonte, de la répétabilité ainsi que du temps de récupération. N'utilisez pas plus de vitesse pour dissimuler un problème d'alimentation ou d'usure non résolu.
Une bague de contrôle qui fuit prouve-t-elle que toute la vis est usée ?
L'étanchéité par bague de contrôle et le transport par baril à vis sont des fonctions différentes. Étudiez la variation du poids du coussin ou de la grenaille avec le test de valve du fabricant de la machine et utilisez l'inspection dimensionnelle pour établir l'usure des vis et du canon.
De quoi Nanhaiya a-t-elle besoin pour évaluer un remplaçant ?
Envoyez le modèle de la machine, le diamètre et le dessin de la vis, la qualité de la résine et la charge, les détails du rebroyage, les enregistrements de récupération réels, les réglages de vitesse et de contre-pression de la vis, les enregistrements de température et toutes les mesures d'usure. Incluez le cycle requis et les critères de qualité des pièces afin que le remplacement ait une tâche définie.
Continuez avec leGuide de sélection des barillets de vis de moulage par injection, ou examinez leListe de contrôle pour le remplacement des embouts de vis et des bagues de contrôlesi les preuves indiquent l'assemblage frontal.