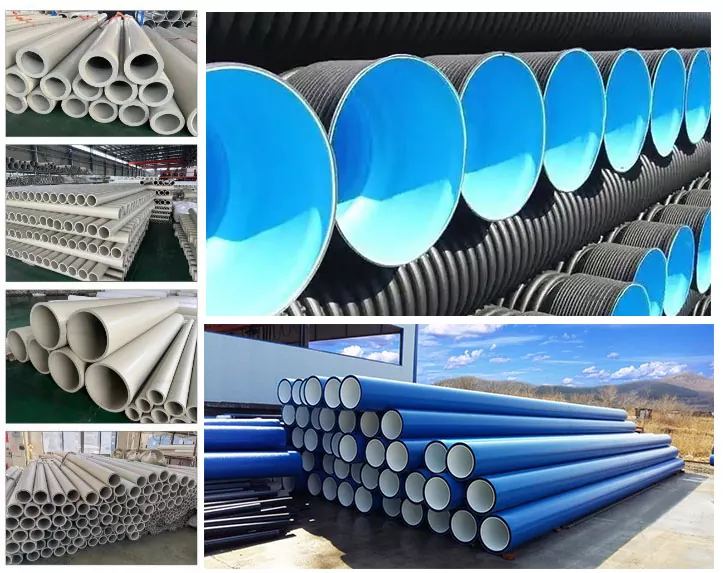
Une tête de filière de tuyau doit s'adapter à un diamètre supérieur à un diamètre nominal. Il doit correspondre au polymère, à la formulation, à la norme du tuyau, au débit, à la connexion de l'extrudeuse, au système d'étalonnage et à la façon dont vos opérateurs changent de taille. Ce guide transforme ces intrants en spécifications d'achat pour la production de tuyaux en PVC, PE, CPVC, PP et PPR.


Pour acheter untête de filière d'extrusion de tuyaux, envoyez au fournisseur cinq ensembles de données correspondants : le matériau et la formulation ; la norme du tuyau, le diamètre et la plage de paroi ; vitesse de sortie et de ligne ; la bride de l'extrudeuse et l'interface d'entrée de la matière fondue ; et le dispositif de calibrage, de vide, de refroidissement et de transport en aval. Une demande qui donne uniquement « Tuyau en PVC, 110 mm » n'est pas prête pour l'ingénierie.
Le point le plus important du contrat est la condition d’acceptation. Nommez le matériau de production réel, la taille du tuyau, la sortie stable, la vitesse de ligne, la configuration du chauffage et du capteur, la variation de paroi autorisée, le diamètre extérieur, l'ovalité, l'état de surface et les tests de produit requis. La tête de filière façonne le thermofusible, mais elle ne peut à elle seule garantir le tube refroidi final.
La première décision n'est pas le diamètre de la matrice
La première décision est l’enveloppe de production. Une tête peut exécuter un groupe de tailles proches avec des matrices et des mandrins interchangeables. Une très large gamme de tailles peut produire des compromis en termes de débit, de temps de séjour, de réglage, de pression de refoulement et de travail de changement. La plage correcte dépend du matériau et du taux, et pas seulement des inserts qui peuvent physiquement s'adapter à l'intérieur du corps.
Nous divisons chaque enquête en trois limites. Les limites du produit couvrent le matériau du tuyau, la norme, le diamètre et la paroi. Les limites du processus couvrent le rendement, la vitesse, la température et la pression. La limite mécanique couvre la bride, la ligne centrale, les éléments chauffants, les capteurs, la position de levage et la position aval.
| Contribution de l'acheteur | Pourquoi ça change la tête de filière | Preuve à envoyer |
|---|---|---|
| Polymère et formule complète | Modifie la viscosité, la sensibilité à la chaleur, le glissement, l'usure, le risque de corrosion, la limite de temps de séjour et la méthode de nettoyage. | Fiche technique de qualité de résine, pourcentages de formulation et échantillon |
| Norme de tuyau et application | Définit le produit fini que la ligne doit fabriquer et tester | Numéro de norme exact, édition, marché et dessin interne |
| OD, mur, SDR ou plage horaire | Définit la zone d'écoulement annulaire, la famille d'outils et la plage pratique de pièces de rechange | Tableau des tailles avec produits minimum, normaux et maximum |
| Rendement net et vitesse de ligne | Modifie la vitesse d'écoulement, la pression, la charge de chauffage, le temps de séjour et la demande de refroidissement en aval | kg/h commercialisables stables pour chaque taille critique |
| Interface extrudeuse et adaptateur | Détermine la géométrie de l'entrée, la configuration des boulons, le registre, le joint, la hauteur centrale et le support. | Dessin contrôlé et photos mesurées de la machine existante |
| Système d'étalonnage et de refroidissement | Affecte le rabattement, le diamètre extérieur final, l'ovalité, la distribution des parois et le comportement au démarrage | Dessins du calibrateur, données du réservoir à vide, longueur de refroidissement et position de transport |
| Plan de transition | Détermine quelles pièces sont amovibles, comment elles sont centrées et avec quelle sécurité les opérateurs les manipulent | Changer la fréquence, la méthode de nettoyage, la capacité de la grue et le temps d'arrêt cible |
Notre vue d'usine :nous ne considérons pas le diamètre nominal du tuyau comme une spécification suffisante de la tête de filière. Si un acheteur nous donne uniquement le nom de la résine et le diamètre extérieur, nous demandons la série de parois, la formule, le rendement, l'interface de l'extrudeuse et la méthode de dimensionnement avant de fixer le chemin d'écoulement. Un devis rapide basé sur les entrées manquantes déplace généralement les questions sans réponse vers la mise en service.



Commencez par la norme de tuyau fini
Une tête de filière est un outil de production. Il ne s'agit pas d'une certification de canalisation. L'acheteur doit identifier la norme et l'édition exactes du produit, tandis que le fournisseur doit traduire l'enveloppe du tuyau en un chemin d'écoulement, un ensemble d'outils et une méthode de réglage. La conformité finale est prouvée sur le tube fini par les tests requis pour son marché et son application.
Pour les projets courants de conduites d'eau, trois références officielles utiles sontISO 1452-2:2009 pour les tuyaux en PVC-U, ISO 4427-2:2019 pour les tuyaux PEetISO 15874-2:2013 pour les tuyaux en PP utilisés dans les installations d'eau chaude et froide. Vérifiez l'édition actuelle, les modifications et l'adoption nationale lors de la préparation du contrat.
| Famille de tuyaux | Référence officielle de départ | Informations dont la demande de prix pour la tête de filière a encore besoin |
|---|---|---|
| Tuyau de pression en PVC-U | ISO 1452-2 ou l'équivalent national requis | Formule de mélange sec de PVC, série de tuyaux, diamètre extérieur nominal, table murale, tolérance de douille, débit, vitesse de ligne et exigences de surface |
| Tuyau de pression PE | ISO 4427-2 ou l'équivalent national requis | Composé PE exact, gamme SDR, gamme OD, construction solide ou co-extrudée, disposition en bandes ou en couches, système de sortie et de refroidissement |
| Conduite d'eau chaude et froide en PP ou PPR | ISO 15874-2 ou l'équivalent national requis | Nuance exacte de PP, classe de dimensions des tuyaux, application de service, construction des couches, plage de diamètres et de parois, méthode de sortie et d'étalonnage |
| Conduit électrique ou tube industriel | Spécification nationale, industrielle ou client applicable de l'acheteur | Formule du matériau, rigidité ou cible fonctionnelle, géométrie, couleur, impression ou bande, plan de test et défauts de surface admissibles |
N'écrivez pas « selon la norme internationale » dans la demande de prix.Nommez le document, la partie, l’édition et l’adoption locale. Joignez ensuite votre dessin de tuyau fini et votre plan d’inspection. Des tailles nominales similaires peuvent avoir des plages de parois, des conditions de test et des exigences d'identification différentes.
Une séparation supplémentaire compte. L'homologation eau potable concerne le produit de tuyauterie fini et ses matériaux en contact avec le fluide. La commande d'une tête de filière à Nanhaiya ne transfère pas d'approbation pour l'eau potable à la conduite de l'acheteur. L'approbation des résines, le contrôle des composés, les dossiers de production et la certification par un tiers font toujours partie du système de conformité du fabricant de tuyaux.
Précisez la formule réelle, pas seulement le PVC ou le PE
Nanhaiyatête de filière d'extrusion de tuyauxest proposé pour le PVC avec additifs, le PE, le CPVC et le PP. Ces noms définissent des familles de matériaux. Ils ne nous indiquent pas la viscosité de la matière fondue, la charge en charge, le système de stabilisation, le contenu recyclé, la fenêtre de traitement ou la tendance au placage.
Pour le PVC, envoyez la recette complète du mélange sec en fonction du poids et des conditions de mélange. Le niveau de carbonate de calcium et le traitement des particules, l'équilibre des lubrifiants, le système stabilisant, le modificateur d'impact, l'auxiliaire de traitement, le pigment et le pourcentage de retouche peuvent tous modifier l'apparence des parois, la pression de tête et le comportement des dépôts.
Pour le PE ou le PPR, envoyez la qualité exacte du composé et la fiche technique actuelle du fournisseur. Incluez les informations sur le débit massique ou la viscosité publiées pour cette qualité, la densité, les additifs, le noir de carbone ou le système de couleur, la limite de rebroyage et si les bandes d'identification ou les couches fonctionnelles sont co-extrudées.
PVC et CPVC
L’historique thermique et le temps de séjour méritent une attention particulière. Le circuit d'écoulement doit éviter les retards inutiles et le plan de chauffage doit permettre un démarrage et un nettoyage contrôlés. Les changements de formule doivent être divulgués avant la fabrication.
PE
La qualité, la résistance à la fusion, le rendement et la capacité de refroidissement agissent ensemble. Une tête PE à haut rendement nécessite un flux circonférentiel stable et un système de dimensionnement approprié, et pas simplement un espace annulaire plus grand.
PP et PPR
Indiquez la résine exacte et le produit de service. Les conduites d'eau chaude et froide, les tubes industriels et les constructions multicouches peuvent nécessiter des conditions d'outillage, de refroidissement et d'acceptation différentes.
Notre vue d'usine :lorsqu'une équipe de production change de charge, de qualité de résine ou de pourcentage de recyclage après l'approbation de l'outillage, la matrice ne devient pas soudainement inexacte. L'entrée du processus a changé. Nous enregistrons la formulation de référence sur l'accord technique afin que le dépannage futur démarre à partir d'une condition connue.

L'ouverture de la filière n'est pas la taille finale du tuyau
Une matière fondue annulaire chaude ne quitte pas la filière et reste géométriquement fixe. Il peut gonfler à la sortie, s'affaisser lors du transport, entrer en contact avec le calibrateur, rétrécir pendant le refroidissement et continuer à changer à mesure que sa température s'égalise. C'est pourquoi un tuyau nominal de 110 mm n'utilise pas automatiquement une ouverture de filière de 110 mm.
Le résultat final provient d'un système : débit de l'extrudeuse, température et pression de fusion, géométrie de la filière et du mandrin, bilan thermique circonférentiel, centrage, chemin d'air, calibrateur, vide, refroidissement et vitesse de transport. Si ces pièces sont achetées auprès de différents fournisseurs, l'acheteur doit attribuer un dessin d'interface contrôlée et une matrice de responsabilité d'acceptation.
| Élément de contrôle | Ce que cela influence directement | Ce qu'il ne peut pas prouver seul |
|---|---|---|
| Chemin d'écoulement de la filière et du mandrin | Répartition annulaire de la matière fondue, perte de charge, comportement de séjour et forme initiale du tube | Performance finale à froid en matière de DO, de paroi, d'ovalité ou de pression |
| Réglage du centrage du mandrin | Écart circonférentiel initial et correction de la répartition des parois | Un résultat stable lorsque la température, le débit ou l’alignement en aval continuent de dériver |
| Disposition des zones de chauffage | Contrôle thermique autour et le long de la tête | La température de fusion réelle sans méthode de mesure définie |
| Calibrateur et réservoir à vide | Dimensionnement externe, refroidissement précoce et support de forme | Paroi uniforme lorsque le tube de fusion entrant est instable |
| Circuit de refroidissement | Taux de solidification, stabilité dimensionnelle et évacuation de la chaleur résiduelle | Bonne géométrie lorsque la température ou le débit de l'eau n'est pas contrôlé |
| Transport | Vitesse de ligne, rabattement et transport régulier | Corriger les dimensions lorsque l'extracteur est mal aligné ou que la vitesse fluctue |
Règle de dimensionnement utile :spécifiez le tuyau le plus petit et le plus grand, mais planifiez les coins de fonctionnement difficiles. Il s'agit souvent du plus gros tuyau à haut débit, de la paroi la plus fine à vitesse de ligne élevée, d'une petite taille à faible débit qui augmente le temps de séjour et du produit avec les exigences de paroi ou de surface les plus serrées.


Nanhaiya propose des mandrins réglables, des options de canaux de refroidissement et des revêtements remplaçables sur sa gamme de têtes de filière pour tuyaux. Utilisez ces options pour une raison définie. L'ajustement est utile lorsque les opérateurs disposent d'une méthode de centrage reproductible. Les composants d'usure remplaçables sont utiles lorsque leur portée, leur quantité de rechange et leur procédure de remplacement sont claires.
Verrouillez l'interface de l'extrudeuse avant le début de l'usinage
Une filière de tuyauterie peut avoir un excellent chemin d'écoulement interne et ne pas réussir à être installée parce que l'entrée, le registre, la configuration des boulons, le joint ou la hauteur centrale ont été supposés. Les projets de remplacement sont particulièrement vulnérables car les dessins des machines peuvent être anciens, modifiés ou indisponibles.
Nous préférons trois formes de preuves : le dessin original contrôlé, des mesures récentes et des photos claires avec une référence d'échelle. Si les trois ne sont pas d'accord, résolvez le conflit avant la publication du dessin de fabrication.
- Marque, modèle et configuration des vis de l'extrudeuse
- Diamètre de vis et plage de sortie nominale
- Dessin de bride de décharge ou d'adaptateur
- Enregistrer le diamètre, la profondeur et la tolérance
- Quantité de boulons, filetage, cercle primitif et orientation
- Géométrie de la face d'étanchéité et méthode de joint
- Diamètre d'entrée de fonte et longueur de transition
- Plaque de disjoncteur ou interface d'écran requise
- Taille et emplacement du port du capteur de pression
- Type et insertion du capteur de température de fusion
- Tension, fréquence, puissance et connecteurs du radiateur
- Type de thermocouple et compatibilité du contrôleur
- Hauteur du centre de la tête de filière et sens d'écoulement
- Châssis de support, roues, rails ou points de levage
- Autorisation d'installation et d'entretien disponible
- Distance au calibrateur et référence d'alignement
Nanhaiya fabrique personnalisablebrides de barilletet les composants de la tête de filière, de sorte que l'adaptateur peut être discuté avec la tête au lieu d'être laissé comme une surprise d'installation. Pour un projet de ligne complet, alignez l'interface de la matrice avec le modèle sélectionné.extrudeuse de plastique, commandes et équipements en aval.
Notre vue d'usine :une photo téléphonique d'une bride nous aide à comprendre la disposition, mais elle ne définit pas un cercle de boulons ni un ajustement de registre. Nous utilisons la photo pour trouver des questions. Nous utilisons un dessin signé pour découper le métal. Cette distinction évite qu’une petite erreur d’interface ne retarde une installation entière.


Choisissez la construction en fonction du matériau et des tâches de nettoyage
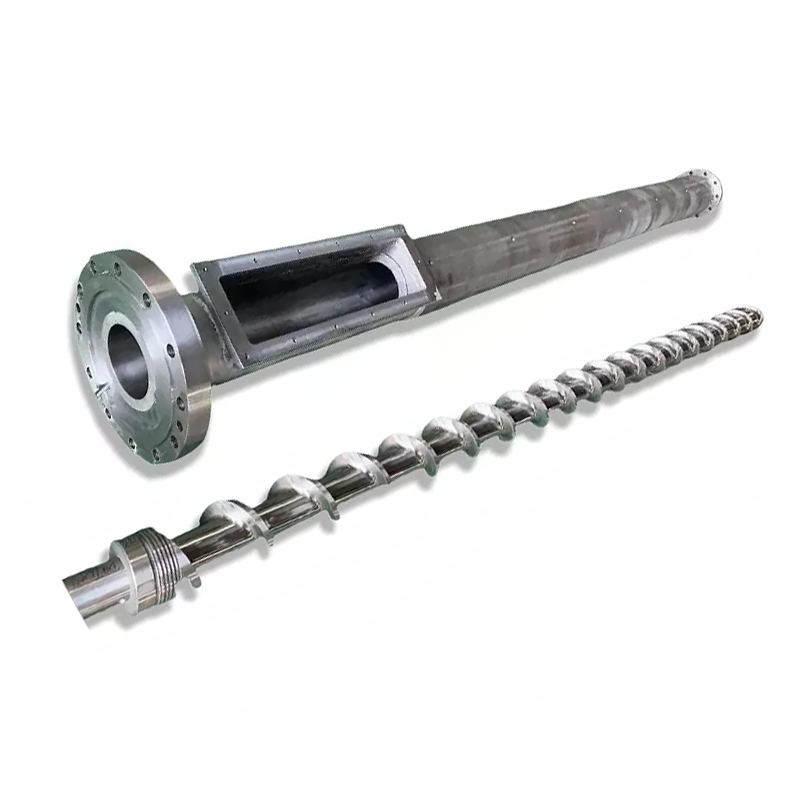
La tête de filière dédiée aux tubes de Nanhaiya utilise un acier allié à haute résistance avec des surfaces durcies et est produite par usinage CNC de précision et traitement thermique. C'est généraltête de filière d'extrudeusela page répertorie 38CrMoAl, nitruration et une dureté de surface de HV950 à HV1000.
Ces valeurs constituent des données de départ utiles, mais la spécification approuvée doit néanmoins identifier le matériau exact du composant, la portée du traitement, le critère de dureté fini, la finition de la surface d'écoulement, l'inspection dimensionnelle et toute exigence en matière de corrosion. Une valeur de dureté sur un composant ne doit pas être copiée sur chaque fixation, couvercle de chauffage ou pièce structurelle.
| État de service | Préoccupation en matière d'approvisionnement | Que définir dans le devis |
|---|---|---|
| PVC rempli | Charge minérale abrasive, dépôts et fréquence de nettoyage | Formule, niveau de remplissage, matériau et traitement du composant mouillé, portée d'usure remplaçable et méthode de nettoyage |
| CPVC ou composé thermosensible | Historique thermique, tenue et dégradation des matériaux | Fenêtre de traitement, concept de parcours, zones de chauffage, points de détection, procédure de démarrage et d'arrêt |
| PE noir de carbone | Distribution stable, qualité de surface et longs tirages | Qualité composée, plage de puissance, fenêtre de pression, disposition du chauffage et accès au nettoyage |
| Contenu recyclé | Contamination, variation de viscosité et particules abrasives | Source, pourcentage maximum, plan de filtration, échantillon, variation attendue et limites d'acceptation |
| Changements de couleur fréquents | Hold-up, accès, manipulation des pièces détachées et rebuts | Séquence de couleurs, matériel de nettoyage, temps de changement autorisé, procédure de purge et pièces amovibles |
Plus dur n’est pas une stratégie matérielle complète.La dureté de la surface, la profondeur du boîtier, la ténacité du substrat, le comportement à la corrosion, la finition et la méthode de réparation doivent être adaptés au composant et au processus. Demandez au fournisseur d'énumérer ce qui est traité, comment cela est vérifié et quel dossier d'inspection accompagne la commande.


Donnez votre avis sur Nanhaiyaéquipement de production, certificatsetservice techniquelors de la qualification des fournisseurs. Des conseils d’installation et des conseils de maintenance à long terme peuvent être inclus dans l’étendue de l’assistance convenue.
Intégrez le changement de taille au calcul de l'achat
Un prix d'outillage inférieur peut s'avérer coûteux si chaque changement bloque une grue, endommage les appareils de chauffage ou nécessite un centrage répété par essais et erreurs. Demandez comment la matrice et le mandrin sont retirés, où sont placées les pièces chaudes, quelles fixations sont manipulées, comment l'alignement est rétabli et quels joints ou consommables sont remplacés.
| Question de basculement | Pourquoi l'acheteur devrait s'en soucier | Résultat du contrat |
|---|---|---|
| Quelles tailles partagent un même corps ? | Affiche le nombre réel de têtes et de jeux de pièces de rechange | Matrice de compatibilité par diamètre extérieur de tuyau, gamme de paroi et matériau |
| Qu'est-ce qui doit refroidir avant de le retirer ? | Affecte les temps d’arrêt et la sécurité de la manipulation | Température écrite et procédure de manipulation |
| Comment la matrice et le mandrin sont-ils centrés ? | Affecte les rebuts de démarrage et la correction des murs | Schéma de réglage, positions de référence et formation |
| Quels outils et dispositifs de levage sont nécessaires ? | Empêche les manipulations improvisées dangereuses | Liste des outils, poids des pièces, points de levage et dessins de fixations |
| Quelles pièces sont des pièces de rechange de routine ? | Réduit les temps d'arrêt après des dommages au filetage, au joint, au chauffage ou au capteur | Liste de pièces de rechange recommandées sur deux ans, tarifée par article |
| Comment le chemin d’écoulement est-il nettoyé ? | Modifications du travail, risque de surface et rebuts de changement de couleur | Outils de nettoyage, matériaux et étapes de démontage approuvés |
Pour un calendrier de produits mixtes, calculez le coût de changement en fonction des heures, de la main-d'œuvre et des rebuts de démarrage. Si une installation change plusieurs fois par semaine entre deux tailles de tuyaux distants, deux têtes complètes peuvent protéger plus de temps de production qu'un corps avec de nombreux inserts. Si les changements sont peu fréquents et que la gamme est compacte, un corps partagé peut être judicieux.
Notre vue d'usine :nous demandons qui changera l'outillage et quels équipements de levage sont disponibles. Une conception qui fonctionne sur un banc d’assemblage propre peut s’avérer délicate à côté d’une extrudeuse chaude et d’un réservoir sous vide. L’accès des opérateurs est une entrée d’ingénierie et non un détail après-vente.

Utiliser les défauts de canalisation pour trouver la zone de processus responsable
Lorsqu'un tuyau ne respecte pas les spécifications, les opérateurs ajustent souvent la matrice en premier car ses boulons de centrage sont visibles. Cela peut améliorer temporairement une lecture tout en masquant un problème de température, d'extrudeuse ou en aval. Enregistrez le défaut sur la circonférence et sur la longueur du tuyau avant d'effectuer plusieurs modifications à la fois.
| Défaut constaté | Vérifications des têtes de filière | Contrôles en amont et en aval | Cours d'achat |
|---|---|---|---|
| Un côté toujours plus épais | Centrage du mandrin, dépôts dans le chemin d'écoulement, dommages, équilibre du chauffage et alignement de l'assemblage | Surtension de l'extrudeuse, alignement du calibrateur, distribution du vide, alignement du refroidissement et du tirage | Exiger un centrage accessible, des zones de température et une référence d’alignement |
| Changements de paroi autour et le long du tuyau | Ajustement lâche, cyclage thermique, pression instable ou débit irrégulier | Alimentation, sortie de vis, contrôle de la vitesse de ligne, stabilité du vide et de la température de l'eau | Acceptez une fenêtre de fonctionnement stable, et non une courte série de mesures |
| Longues lignes de surface | Contamination, dépôt, rayures ou surface de la lèvre de la matrice endommagée | Particules non fondues, filtration, dommages au calibrateur et marques de manipulation | Définir les outils de nettoyage, le plan de filtrage, l'inspection des surfaces et les outillages de rechange |
| Stries jaunes, brunes ou noires | Zones mortes, dépôts, chaleur locale excessive et temps de séjour long | Aliments contaminés, dépôts dans les fûts, usure des vis et pratiques d'arrêt | Examinez le chemin de fusion complet et la routine de nettoyage avant de copier l'ancienne géométrie. |
| Pression de refoulement élevée | Espace annulaire restreint, basse température, blocage ou trajet d'écoulement inapproprié | Restriction de l'écran, viscosité du matériau, demande de sortie et état du capteur | Indiquer le point de mesure de pression et la limite de fonctionnement dans la spécification |
| Ovalité du tuyau | Débit de sortie irrégulier ou position initiale du tube | Usure du calibrateur, vide, équilibre du refroidissement, support et alignement du tirage | L'ovalité finale appartient au test d'acceptation de la ligne complète |
| Surface intérieure rugueuse | Finition du mandrin, dépôts, température et comportement d'écoulement | Humidité du matériau, dispersion, dégradation et stabilité du rendement | Inclure des critères de surface interne et externe dans l'approbation de l'échantillon |
Règle d'un changement :enregistrez la ligne de base, modifiez une variable contrôlée, attendez que le matériau traverse la ligne, marquez le tuyau concerné et mesurez à nouveau. L'ajustement aléatoire des températures, du centrage, du vide et du tirage en même temps détruit les preuves nécessaires à l'identification de la cause.
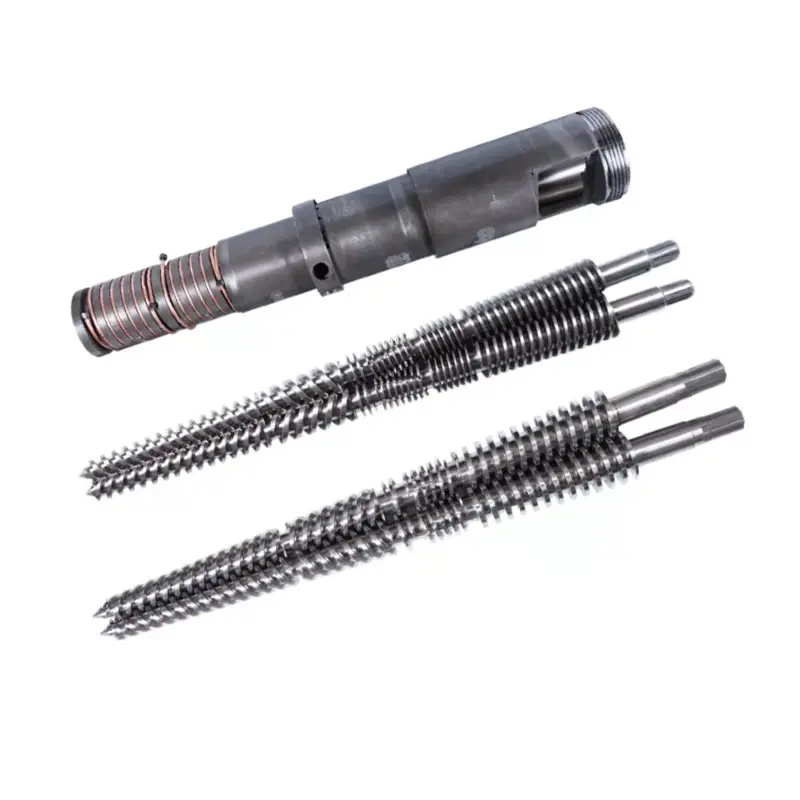
Si le débit ou la pression de fusion est instable avant la tête, inspectez également la vis et le canon. Fournitures NanhaiyaVis simples pour tuyaux en PVC, Fûts à vis parallèles pour tuyaux en PVCetFûts coniques à double vis pour tuyaux en PVC. La filière ne doit pas être redessinée pour compenser une section de plastification usée ou inadaptée.

Liste de contrôle de la demande de prix pour les têtes de filière d'extrusion de tuyaux
Une demande d'offre complète permet à l'acheteur de comparer l'étendue de l'ingénierie au lieu de comparer un prix de base bas avec un devis inclusif. Placez les éléments suivants dans un package contrôlé par les révisions.
- Identifiez les produits.Répertoriez chaque diamètre extérieur de tuyau, plage de murs, SDR ou programme, construction de couche, couleur et application. Marquez le produit normal et la taille la plus difficile.
- Nommez la norme.Donnez la norme exacte, la pièce, l'édition, l'adoption nationale et le dessin interne. Joindre le plan d'inspection des canalisations finies.
- Divulguer le matériel.Fournissez la formule complète du PVC ou la qualité exacte du PE, PP ou PPR, les additifs, la charge, le pigment, le contenu recyclé et les fiches techniques des fournisseurs.
- Définir le taux.Indiquez la production nette vendable et la vitesse de ligne pour chaque produit critique, ainsi que la capacité de refroidissement disponible et le programme de fonctionnement normal.
- Décrivez l'extrudeuse.Indiquer les vis simples, jumelles parallèles ou jumelles coniques ; diamètre de la vis ; puissance du moteur ; pression et température de fusion normales ; disposition de l'adaptateur ; et les limites actuelles du processus.
- Contrôlez l'interface.Fixez la bride, le registre, le cercle de boulons, la face d'étanchéité, l'entrée de fonte, la hauteur centrale, le port du capteur et les dessins de support.
- Préciser les détails électriques.Énumérez la tension et la fréquence du radiateur, le type de thermocouple, la norme de connecteur, la compatibilité du contrôleur, la longueur du câble et les exigences en matière de zone dangereuse, le cas échéant.
- Afficher la ligne en aval.Inclure les dimensions du calibrateur, le réservoir à vide, la longueur de refroidissement, la disposition de pulvérisation ou d'immersion, le type de transport, l'axe central et la distance depuis la sortie de la filière.
- Choisissez le périmètre de basculement.Répertoriez les jeux de pièces de rechange, les radiateurs et capteurs de rechange, les joints, les fixations, les outils de manutention, les racks de stockage et la procédure de changement de taille souhaitée.
- Définir des documents.Demandez des dessins d'assemblage et de pièces, une nomenclature, des enregistrements de matériaux et de traitement thermique, une inspection dimensionnelle, une liste électrique, des instructions d'utilisation et une liste de pièces de rechange.
- Écrivez le test d’acceptation.Nommez la résine, la formule, la taille du tuyau, la durée d’exécution, le rendement, la vitesse de la ligne, les enregistrements de processus, l’échantillonnage dimensionnel et les critères de réussite/échec.
- Clarifier le soutien.Convenez des conseils d'installation, de la responsabilité de la mise en service, de la formation des opérateurs, de l'assistance à distance et de la limite entre les performances de la tête de filière et de la ligne complète.
Avertissement de remplacement :une matrice usée peut ne plus conserver ses dimensions d'origine. Mesurez l'interface de la machine et un tuyau bien retenu, recherchez les dessins originaux et expliquez pourquoi l'ancienne tête est remplacée. Copier chaque dimension usée peut reproduire le même problème de flux ou d’alignement.
La configuration des vis doit également correspondre à la fonction du matériau. Parcourir Nanhaiyavis simples, vis jumelles parallèlesetcanons coniques à double vislorsque l'enquête couvre la totalité de la section plastification. Pour les accessoires et les outils connectés, utilisez legamme de pièces détachées pour extrusion.
Acceptez la tête sur les conditions de production que vous envisagez de vendre
L'inspection dimensionnelle prouve que les composants fabriqués correspondent au dessin. Cela ne prouve pas comment un composé spécifique circulera dans toute la ligne. Un bon plan d'acceptation comporte deux parties : la vérification des composants et un cycle de production.
| Étape d'acceptation | Que vérifier | Dossier à conserver |
|---|---|---|
| Examen des documents | Révision approuvée des dessins, nomenclature, matrice des pièces de rechange, liste des appareils de chauffage et des capteurs, manuels et portée de rechange | Registre des documents signés |
| Inspection des composants | Interfaces critiques, caractéristiques concentriques, faces d'étanchéité, fixations, ports, matériaux, traitement et état visible de la surface d'écoulement | Dossiers dimensionnels et matières ou traitements précisés dans la commande |
| Vérification de l'assemblage | Ajustement, orientation, installation du réchauffeur, insertion du capteur, mouvement de centrage, support, levage et accès | Liste de contrôle de montage avec photos |
| Contrôle de mise en température | Identification de zone, réponse du contrôleur, lecture du capteur, consommation de courant et stabilité thermique | Carte de zone et relevés stabilisés |
| Cycle de production | Matériau convenu, taille de tuyau, débit, vitesse de ligne, température, pression de fusion, charge du moteur, conditions de vide et de refroidissement | Fiche de processus basée sur le temps et échantillons conservés |
| Inspection des canalisations | OD, paroi à plusieurs positions d'horloge, ovalité, masse par longueur, surface intérieure et extérieure, rectitude et tests standard requis | Rapport d'inspection lié à la position de l'échantillon et au temps de production |
| Opération courante | Démarrage, correction de centrage, arrêt normal, démontage en toute sécurité ou changement de taille convenu | Approbation de l'opérateur et liste des éléments ouverts |
Utilisez la formulation normale de l’acheteur lorsque cela est possible. Si un matériau de remplacement est requis, enregistrez la différence et limitez ce que prouve le test. Un essai PE réussi ne valide pas une formule de PVC, et un produit à paroi épaisse à faible vitesse ne prouve pas une condition à paroi mince à haute vitesse.
Notre vue d'usine :nous préférons un fonctionnement stable avec des mesures traçables plutôt qu'un bref affichage à puissance maximale. La pression doit se stabiliser, les lectures des murs doivent rester contrôlables, les radiateurs ne doivent pas fonctionner anormalement et le tuyau refroidi doit répondre à l'inspection convenue. Ce résultat donne aux deux parties un point de transfert utile.


Questions fréquemment posées
Quelles informations sont nécessaires pour proposer une tête de filière d'extrusion de tuyaux ?
Envoyez la qualité et la formule du polymère, la norme de tuyau, la gamme complète de tailles et de parois, le débit cible et la vitesse de ligne, le type d'extrudeuse, le dessin de l'entrée de fusion et de la bride, la tension du réchauffeur, les exigences du capteur, les détails d'étalonnage en aval, les pièces de rechange préférées et un plan d'acceptation. Les photos et les dessins mesurés de la connexion actuelle sont également utiles pour les projets de remplacement.
Une tête de filière de tuyau peut-elle utiliser du PVC, du PE et du PPR ?
Un corps extérieur partagé peut être techniquement possible dans un projet étroitement défini, mais le PVC, le PE et le PPR ne créent pas les mêmes conditions d'écoulement, thermiques ou de dimensionnement. Nous comparons d’abord la formulation complète, le rendement, la gamme de tailles, les exigences en matière de chemin d’écoulement et la méthode de nettoyage. Un outillage séparé ou une tête séparée peut constituer le choix de production le plus sûr.
Le diamètre de la filière du tuyau est-il égal au diamètre final du tuyau ?
Généralement non. Le tube chaud change après avoir quitté la filière car la matière fondue gonfle, s'abaisse, pénètre dans le calibrateur et se refroidit. Les dimensions requises de la filière et du mandrin doivent être conçues en fonction du matériau, du débit, de la vitesse de ligne, du dimensionnement sous vide et du système de refroidissement, plutôt que copiées directement à partir de la taille nominale du tuyau.
La tête de filière peut-elle à elle seule garantir l’épaisseur et l’ovalité des parois des tuyaux ?
La tête de filière établit la distribution annulaire de la matière fondue, mais l'épaisseur et l'ovalité de la paroi finale dépendent également de la stabilité de la matière fondue, du centrage, de l'équilibre de la température, de l'état du calibrateur, du vide, du refroidissement, de l'alignement du tirage et de la vitesse de la ligne. L'acceptation doit tester la ligne de fonctionnement complète.
Quel matériau Nanhaiya utilise-t-il pour les têtes de filière d'extrusion ?
La page générale d'en-tête de l'extrudeuse de Nanhaiya répertorie le 38CrMoAl avec une nitruration et une dureté de surface de HV950 à HV1000. La tête de filière d'extrusion de tubes dédiée est décrite comme étant en acier allié avec des surfaces durcies. Les exigences finales en matière de matériau, de traitement thermique et de surface mouillée doivent être confirmées pour la résine, les additifs et la méthode de nettoyage dans les spécifications approuvées.
Dois-je acheter une tête de filière avec des inserts de plusieurs tailles ou plusieurs têtes complètes ?
Utilisez des pièces de rechange lorsque la gamme de tailles, le rendement et la routine de nettoyage permettent à un seul corps de réaliser le travail sans ajustement excessif. Des têtes séparées peuvent avoir du sens lorsque les produits diffèrent considérablement en termes de diamètre, de polymère, de rendement, de structure de couche ou de fréquence de changement. Comparez le temps total de changement et le risque de production, et non seulement le prix de l'outillage.
Comment une tête de filière d’extrusion de tuyaux doit-elle être acceptée ?
Commencez par vérifier le dessin, les matériaux, le traitement, le chauffage, le capteur, la bride et le circuit d'écoulement. Exécutez ensuite le matériel de production convenu à la taille de tuyau, au débit et à la vitesse de ligne spécifiés. Enregistrez les températures, la pression de fusion, les lectures de paroi autour de la circonférence, le diamètre extérieur, l'ovalité, l'état de surface, la masse par longueur et tous les tests requis par la norme de tuyau cible.
Qu’est-ce qui rend un côté de la paroi d’un tuyau extrudé plus épais ?
Les causes possibles incluent un mauvais centrage de la matrice ou du mandrin, un déséquilibre de température circonférentielle, un écoulement de matière fondu inégal, des dépôts ou des dommages dans le trajet d'écoulement, une sortie d'extrudeuse instable, un désalignement du calibrateur, un vide ou un refroidissement irrégulier et un désalignement du tirage. Vérifiez la tendance avant d'utiliser des boulons de centrage pour masquer un problème en aval.
Contenu technique préparé à partir des informations actuelles sur les produits, équipements et services de Nanhaiya, pris en charge uniquement par les pages officielles des normes ISO sur les tuyaux. La géométrie finale de la matrice, le matériau, le traitement, les dimensions et les critères d'acceptation sont définis par le cahier des charges du projet approuvé.